
Apa pilihan siput untuk instrumen? Titik pemotongan dan kompresi
Masa keluaran:2025-08-07
Bagaimana kau memilih titik cut-and-compression dari casing instrumen? Pertama, plat plastik nomor dan rasio pengisian diidentifikasi, maka spesifikasi plastik, ukuran produk dan cacat massa diperiksa, dan rasio jarak jauh, rasio kompresi, pencampuran struktur dan material sekrup difinalisasi. Makalah ini menggabungkan informasi pada stasiun sekrup bintang-teman untuk mengatur pemilihan, proses dan elemen validasi.
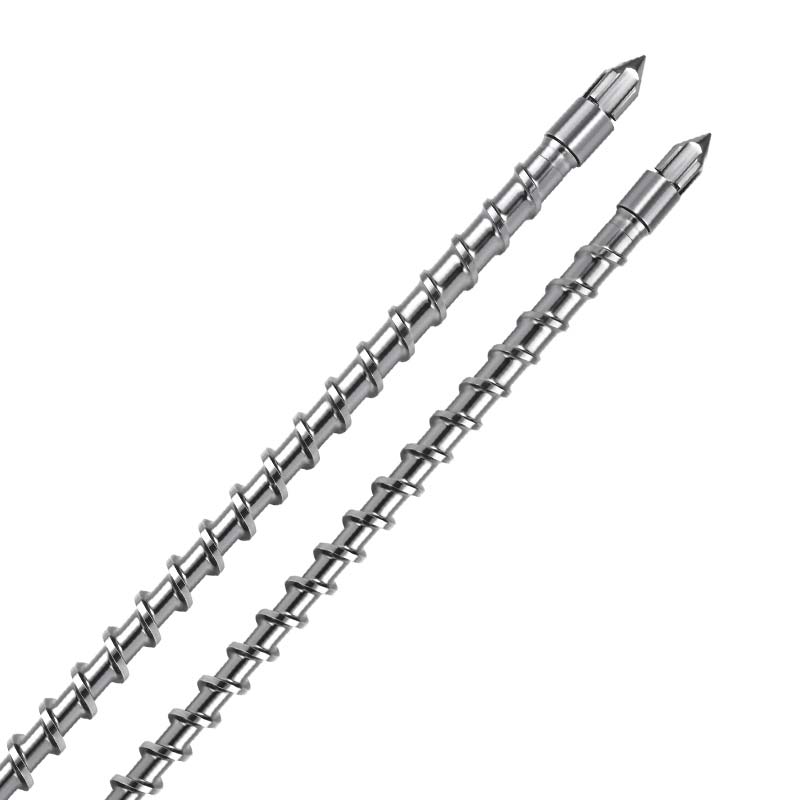
Kesimpulan inti dari shell instrumen adalah bahwa
Pertama, plat plastik nomor dan rasio pengisian diidentifikasi, maka spesifikasi plastik, ukuran produk dan cacat massa diperiksa, dan rasio jarak jauh, rasio kompresi, pencampuran struktur dan material sekrup difinalisasi.
Kunci untuk kualitas instrumen ' s shell formasi: skema plume-berat dengan pemotongan sedang dan kompresi wajar
Di bidang instrumentasi industri, cangkang (misalnya, kabinet kendali industri, panel kontrol) tidak hanya berfungsi sebagai struktur pelindung untuk peralatan, tetapi juga memastikan stabilitas paparan dan operasi. Produk-produk niaga ini harus memenuhi persyaratan kekuatan tensil 60 MPa, warp 0,25 0,2 mm/m (untuk memastikan bahwa pemasangannya sejajar erat), dan permukaan bebas riak (koarse 0,3 0,1 m). Saat ini, instrumen dan kista yang memproduksi bahan-bahan seperti ABS, PC dll dengan peralatan umum cenderung memiliki tingkat keberhasilan kurang dari 75 persen, di antaranya 25 persen adalah limbah karena intensitas yang tidak mencukupi, 20 persen adalah cacat warp dan 15 persen adalah riak permukaan. Saat ini makalah ini menganalisis sifat proses instrumen instrumen yang umum digunakan bahan shell dalam konteks data spesifik, berfokus pada bagaimana mereka dapat meningkatkan kualitas produk dan efisiensi produksi dalam proses produksi. Khusus plating sekrup, dipotong ke kanan, kompresi lebih dari masuk akal untuk mencapai formasi berkualitas tinggi, dan sakit produksi target.
Mata sakit massal dan teknologi yang dibutuhkan untuk produksi kerang instrumen
Kecacatan kualitas kecacatan kecacatan dalam instrumen instrumentasi shell berkaitan erat dengan karakteristik aliran material, distribusi stres, dll. Dalam hal standar industri, ukuran pesawat dari panel kendali kerja membutuhkan ≤50,1 mm/m, jika tidak mudah menyebabkan Key Cardon; kedalaman permukaan-lined dari shell membutuhkan 0,570,05 mm, sehingga dampaknya tidak menunjukkan kejelasan; dan dalam tes lingkungan -40°C hingga 80°C, tingkat pemeliharaan kekuatan dampak adalah 85%.
Mekanisme di balik bintik-bintik nyeri ini difokuskan pada tiga area utama: pertama, masalah kekuatan. Bahan-bahan ABS dapat menerobos rantai molekul dengan kelebihan pemotongan, menyebabkan penurunan intensitas benturan 20 persen (dari 25 kJ/m2 sampai 20 kJ/m2); dan kedua, masalah warp. Pada proses pendinginan, lelehan PC menghasilkan stres internal, mengakibatkan lelehan melebihi 0,3 mm/m, jika gradien suhu melebihi 5 °C/cm; dan, ketiga, masalah riak permukaan. Fluktuasi tekanan yang mencair dari lebih dari 8 persen sekrup plume normal merusak garis depan gerakan dan menciptakan riak siklik.
Keuntungan teknis dari potongan sederhana, kompresi yang masuk akal, dibandingkan dengan sekrup plastik.
Sebagai tanggapan dari kesulitan mengolah cangkang instrumen, sekrup kayu lapis khusus dipotong ke titik di mana kompresi telah cukup dioptimalkan struktur:
Mengendalikan pemotongan moderate untuk memastikan kekuatan dan kualitas permukaan
Segmen pengukuran skru dirancang dengan panjang korosif (sickness smoothing dari 55 mm hingga 45 mm), yang menstabilkan tingkat pemotongan pada 120-160s-1 (normal sekrup 180-250s-1), dengan fluktuasi dalam > 5%. Data uji menunjukkan bahwa intensitas dampak meningkat dari 20 kJ/m2 menjadi 26kJ/m2 ketika desain memproses shell ABS, dan tingkat keintensitasan bawah menurun dari 25 persen menjadi 4,2 persen untuk produk limbah; sementara permukaan riakple incidence menurun dari 15 persen menjadi 2,1 persen untuk material PC, nilai Ra menurun dari 0,15 menjadi 0,05 hingga 0,08 per sen, sepenuhnya memenuhi persyaratan permukaan panel tampilan.
Kompresi yang masuk akal dibandingkan desain untuk mengurangi warp dan stres
baling-baling menggunakan rasio kompresi 2.8-3.2 (atau 3.5-4.0 pada sekrup normal) dan panjang segmen kompresi 25 persen dari total panjang sekrup, memastikan stabilitas gradien tekanan (0.0.5 MPa/mm) ketika bentuk cair. Data Produksi yang ditunjukkan oleh lengkuasitas shell PC berkurang dari 0,35 mm/m menjadi 0,18 mm/m, dengan peningkatan tingkat kelayakan dari 80 menjadi 98 persen; dan dengan mengurangi tekanan internal tubuh cair, laju kekuatan kejut dalam uji coba lingkungan suhu tinggi meningkat dari 80 menjadi 92 persen.
Imbangan desain aliran, dioptimalkan mengisi rongga
Struktur penyangga berbentuk kerucut digunakan di kepala sekrup, yang disertai dengan gradien untuk menghentikan loop dan untuk menjaga fluktuasi tekanan di dalam rongga masuk cair dalam > 3 persen ( sekrup normal adalah > 8 persen). Panel kendali yang dihasilkan oleh cetakan rongga ganda diuji untuk mengurangi berat penyimpangan per rongga mengisi dari 0,4 persen hingga 0,1,2 persen dan rongga mengisi keseimbangan dari 82 persen hingga 99 persen, secara efektif menghindari intensitas lokal karena pengisian yang tidak merata.
Kesahian efek dalam aplikasi praktis
Data produksi dari pabrikan instrumen menunjukkan bahwa tingkat penerimaan shell menggunakan cut-in-the-mixer, yang memampatkan lebih dari ABS yang masuk akal, meningkat dari 72 persen menjadi 98,5 persen. Secara khusus, intensitas limbah di bawah-intensitas jatuh dari 25 persen menjadi 2,3 persen, tingkat lungsin dari 20 persen menjadi 1,5 persen, dan tingkat riak permukaan dari 15 persen menjadi 1,1 persen; tingkat panel kendali PC distabilkan pada 0,08 mm/m, dan tingkat keberhasilan untuk uji kriogenik suhu tinggi meningkat dari 85 persen menjadi 99 persen.
Dalam hal cost-effectiveness, penggunaan bahan meningkat dari 80 menjadi 96 persen, mengakibatkan penghematan tahunan sekitar US$ 3,8 juta dalam bahan baku, berdasarkan produksi 5 juta casing instrumen per tahun; efisiensi produksi meningkat sebesar 30 persen dan biaya produksi gabungan berkurang sebesar 20 persen akibat pengurangan proses pemolesan dan pengerjaan kembali.
Hal ini memotong-in-the-cut, dimampatkan, dan cukup mampat plywood sekrup, dengan tepat mengendalikan hearing dan tekanan, memberikan keseimbangan yang sempurna antara kekuatan, kerataan dan massa permukaan dari shell instrumen. Saat instrumen industri bergerak ke arah miniaturisasi dan presisi tinggi, sekrup akan menjadi peralatan inti untuk produksi kerang berkualitas tinggi, mendorong industri menuju \"kecacatan nol\".
Data untuk dicatat sebelum implementasi
- Nomor integritas material, rasio isian, sistem penolak nyala, rasio isi ulang dan kondisi kering.
- Plastik bermerek, model, diameter sekrup, tegangan, tekanan punggung, kecepatan putar dan struktur sekrup arus.
- Penunjukan model ukuran produk, ketebalan dinding, penampilan atau kekuatan, dan fenomena buruk dan frekuensi kejadian saat ini.
- Siklus produksi berkelanjutan, frekuensi pengisian bahan bakar, metode pembersihan mesin, aus dan rekam air mata dan kehidupan berguna yang direncanakan.
Bagaimana melegitimasi hasil penyesuaian
Disarankan agar garis dasar proses saat ini ditetapkan, diikuti oleh model tes tunggal-varian. Setiap ronde mencatat pengukuran waktu, suhu leleh, berat produk, siklus formasi dan laju buruk, menghindari parameter ganda diubah sekaligus untuk menentukan penyebabnya. Parameter dalam teks digunakan untuk menggambarkan pemikiran desain dan tidak boleh menggantikan data pemasok material dan protokol keselamatan on-site.
Dukungan macam apa itu?
Wachifle Starfleet Mechanical Equipment Co. Ltd. (Starfeng) menyediakan bahan dan penilaian situasional, sekrup rekomendasi struktural, pilihan perawatan dasar dan permukaan, kustomisasi ukuran non-speksi, dan pengaturan ulang masalah tes di sekitar selongsong instrumen. Pengiriman informasi tentang bahan baku, peralatan dan produk dapat menyebabkan program yang lebih ditargetkan.
Mintalah sekrup yang disesuaikan segera, atau cek duluPlastik plastik plastik kertas♪ Dengan ♪ ♪Solusi Plastik Catatan PlastikAku tidak tahu.