
¿Cuál es la elección de un caracol para el instrumento? Puntos de corte y compresión
tiempo de liberación:2025-08-07
¿Cómo eliges el punto de corte y compresión de los casquillos del instrumento? En primer lugar, se identifica el número de placas de plástico y la relación de llenado, las especificaciones de plásticos, los tamaños de productos y los defectos de masa, y se finaliza la relación de largo alcance, la relación de compresión, las estructuras de mezcla y el material de tornillo. Este artículo combina información sobre estaciones de tornillo de novia estrella para organizar elementos de selección, proceso y validación.
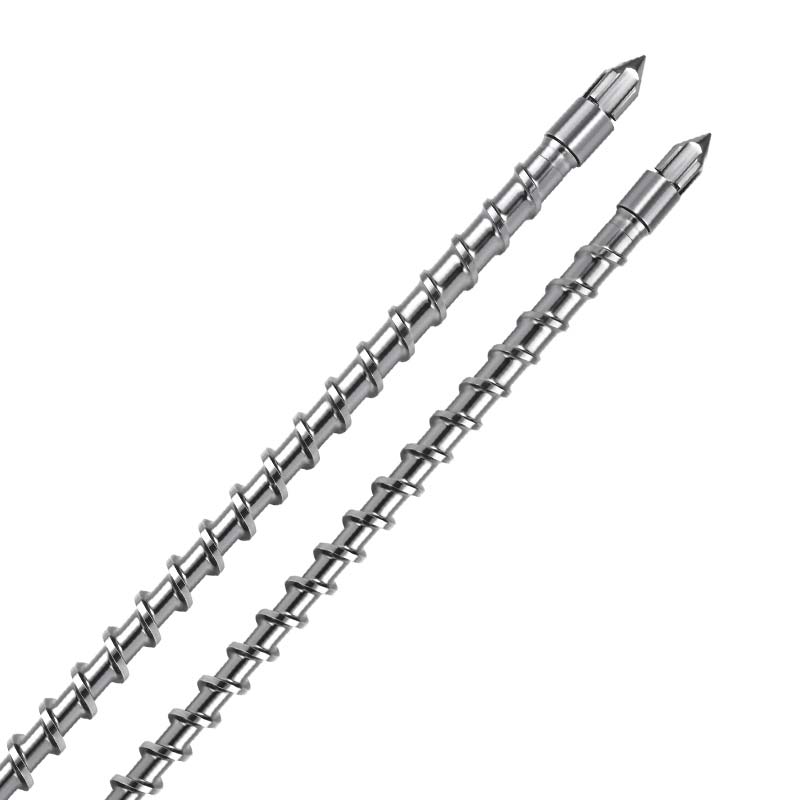
La conclusión central de la cáscara del instrumento es que
En primer lugar, se identifica el número de placas de plástico y la relación de llenado, las especificaciones de plásticos, los tamaños de productos y los defectos de masa, y se finaliza la relación de largo alcance, la relación de compresión, las estructuras de mezcla y el material de tornillo.
La clave de la calidad del instrumento ' s formación de conchas: un esquema de plomería con corte moderado y compresión razonable
En el campo de la instrumentación industrial, la cáscara (por ejemplo, el gabinete de control industrial, el panel de control) no sólo sirve como una estructura protectora para el equipo, sino también garantiza la estabilidad de la pantalla y operación. Estos productos deben cumplir con los requerimientos de resistencia tensil 60 MPa, un warp ≤ 0.2 mm/m (para asegurar que la instalación esté estrechamente alineada), y una superficie libre de ondas (coarse ≤ 0.1 m). En la actualidad, los instrumentos y quistes que producen materiales como el ABS, el PC, etc. con equipo general tienden a tener una tasa de éxito inferior al 75%, de los cuales el 25% son desechos debido a una intensidad insuficiente, el 20% son defectos warp y el 15% son ondulaciones de superficie. En el presente documento se analizan las propiedades de proceso de los materiales de conchas de instrumentos de uso común en el contexto de datos específicos, centrándose en cómo pueden mejorar la calidad de los productos y la eficiencia de producción en el proceso de producción. Tornillos especiales, cortados a la derecha, la compresión es más que razonable para lograr una formación de alta calidad, y dolores de producción objetivo.
Principales puntos de dolor en masa y necesidades tecnológicas para la producción de conchas de instrumentos
Los defectos de calidad en la cáscara de instrumentación de instrumentos están estrechamente relacionados con las características del flujo de materiales, la distribución del estrés, etc. En cuanto a los estándares de la industria, el tamaño plano del panel de control de trabajo requiere ≤0.1 mm/m, de lo contrario es fácil de causar el Cardón Clave; la profundidad de la cáscara en la superficie requiere ≤0.05 mm, de modo que el impacto no muestra claridad; y en las pruebas ambientales de -40°C a 80°C, la tasa de mantenimiento de la fuerza de impacto es 85%.
Los mecanismos detrás de estos puntos de dolor se centran en tres áreas principales: primero, el problema de la fuerza. Los materiales de ABS pueden romperse a través de la cadena molecular con la superposición, lo que lleva a una reducción del 20% en la intensidad del impacto (de 25 kJ/m2 a 20 kJ/m2); y segundo, problema de urdimbre. En el proceso de enfriamiento, el derretimiento de PC produce estrés interno, lo que resulta en una urdimbre superior a 0.3 mm/m, si el gradiente de temperatura excede 5 °C/cm; y, tercero, problemas de onda superficial. Derribar las fluctuaciones de presión de más del 8% de los tornillos cilíndricos normales desestabilizan la línea frontal del movimiento y crean ondas cíclicas.
La ventaja técnica de un corte moderado, una compresión razonable, en comparación con un tornillo de plástico.
En respuesta a la dificultad de procesar la cáscara del instrumento, los tornillos especiales de madera contrachapada se cortan hasta el punto en que la compresión ha optimizado razonablemente la estructura:
Controles de corte moderados para asegurar la resistencia y la calidad de la superficie
El segmento de medición de tornillo está diseñado con una longitud corrosiva (aplanamiento de espesor de 55 mm a 45 mm), que estabiliza la velocidad de corte a 120-160s-1 (tornillos normales 180-250s-1), con fluctuaciones dentro de ± 5%. Los datos de prueba indican que la intensidad de impacto aumentó de 20 kJ/m2 a 26kJ/m2 cuando el diseño tramitó la cáscara de ABS, y la tasa de subintensidad disminuyó del 25% al 4,2% para los productos de desecho; mientras que la incidencia de onda superficial disminuyó del 15% al 2,1% para los materiales de PC, el valor Ra disminuyó del 0,15% al 0,08%, cumpliendo plenamente los requisitos de superficie del panel de visualización.
Compresión razonable en comparación con el diseño para reducir el warp y el estrés
La hélice utiliza una relación de compresión de 2.8-3.2 (o 3.5-4.0 en el tornillo normal) y una longitud del segmento de compresión del 25% de la longitud total del tornillo, asegurando la estabilidad del gradiente de presión (0.0.5 MPa/mm) cuando la forma fundida. Los datos de producción muestran que la escasez de la cáscara de PC disminuyó de 0,35 mm/m a 0,18 mm/m, con un aumento de la tasa de elegibilidad del 80% al 98%; y reduciendo el estrés interno del cuerpo fundido, la tasa de fuerza de choque en los ensayos ambientales de alta temperatura aumentó del 80 al 92%.
Diseño de flujo equilibrado, relleno de cavidad optimizado
Una estructura de amortiguación en forma de cono se utiliza en la cabeza de los tornillos, que se acompaña de un gradiente para detener los bucles y para mantener las fluctuaciones de presión en la cavidad de fundición dentro de > 3 por ciento (el tornillo normal es > 8 por ciento). El panel de control producido por múltiples moldes de cavidad fue probado para reducir la desviación de peso por cavidad llenando de ±4% a ±1,2% y el balance de llenado de cavidad del 82% al 99%, evitando efectivamente las intensidades locales debido a un relleno desigual.
Validación de efectos en aplicación práctica
Los datos de producción de un fabricante de instrumentos muestran que la tasa de aceptación de la cáscara utilizando un cortador en el mezclador, que comprime más que un ABS razonable, aumentó del 72% al 98,5%. Concretamente, la intensidad de la subintensidad de los desechos disminuyó del 25% al 2,3%, la tasa de urdimbre del 20% al 1,5%, y la tasa de ondulación superficial del 15% al 1,1%; el nivel de los paneles de control de PC se estabilizó a 0,08 mm/m, y la tasa de éxito de la prueba criogénica de alta temperatura aumentó del 85% al 99%.
En cuanto a la eficacia en función de los costos, el uso de materiales aumentó del 80% al 96%, lo que dio lugar a economías anuales de aproximadamente 3,8 millones de dólares en materia prima, sobre la base de la producción de 5 millones de cajas de instrumentos por año; la eficiencia de la producción aumentó en un 30% y los costos combinados de producción disminuyeron en un 20% como resultado de la reducción de los procesos de pulido y de recuperación.
Este tornillo de madera contrachapada cortado, comprimido y razonablemente comprimido, controlando precisamente el arrastre y la presión, proporciona un equilibrio perfecto entre la fuerza, la flatness y la masa superficial de la cáscara del instrumento. A medida que los instrumentos industriales se mueven en la dirección de la miniaturización y alta precisión, el tornillo se convertirá en el equipo central para la producción de conchas de alta calidad, conduciendo la industria hacia los “ceros defectos”.
Data to be recorded before implementation
- Número de integridad material, relación de llenado, sistema de extracción de llamas, relación de recarga y condición seca.
- Nota plásticos marca, modelo, diámetro del tornillo, voltaje, presión trasera, velocidad de giro y estructura de tornillo actual.
- Indicadores de tamaño de producto, espesor de pared, apariencia o fuerza, y fenómenos adversos y frecuencia de ocurrencia actual.
- Ciclo de producción continuo, frecuencia de reabastecimiento, método de limpieza de máquinas, registro de desgaste y vida útil planificada.
Cómo validar los resultados del ajuste
Se recomienda que se establezca la base de referencia del proceso actual, seguida de un modelo de prueba monovariante. Cada ronda registra la medición del tiempo, la temperatura de fusión, el peso del producto, el ciclo de formación y la mala tasa, evitando que se cambien varios parámetros al mismo tiempo para determinar la causa. Los parámetros del texto se utilizan para ilustrar el pensamiento del diseño y no deben sustituir los datos del proveedor de materiales y los protocolos de seguridad in situ.
¿Qué tipo de apoyo es un tornillo de novia estrella?
El equipo mecánico de la Flota Estelar Co. Ltd. (Starfeng) proporciona materiales y evaluaciones de la situación, recomendaciones estructurales de tornillo, opciones de tratamiento de base y superficie, personalización de tamaño no-especto, y un restablecimiento de problemas de prueba en los casquillos de instrumentos. La presentación de información sobre materias primas, equipo y productos podría dar lugar a programas más específicos.
Solicitar tornillos personalizados inmediatamente, o comprobar primeroNota producto de tornillo plásticoconNota Soluciones de plásticoNo lo sé.