
Quel est le choix d'un escargot pour l'instrument ? Points de coupe et de compression
Temps de sortie:2025-08-07
Comment choisissez-vous le point de coupure et de compression des boîtiers de l'instrument? Tout d'abord, le numéro de plaque plastique et le taux de remplissage sont identifiés, puis les spécifications en matière plastique, la taille du produit et les défauts de masse sont vérifiés, et le rapport à longue distance, le taux de compression, les structures de mélange et le matériau de vis est finalisé. Cet article combine l'information sur les stations de visserie stellaires pour organiser la sélection, le processus et les éléments de validation.
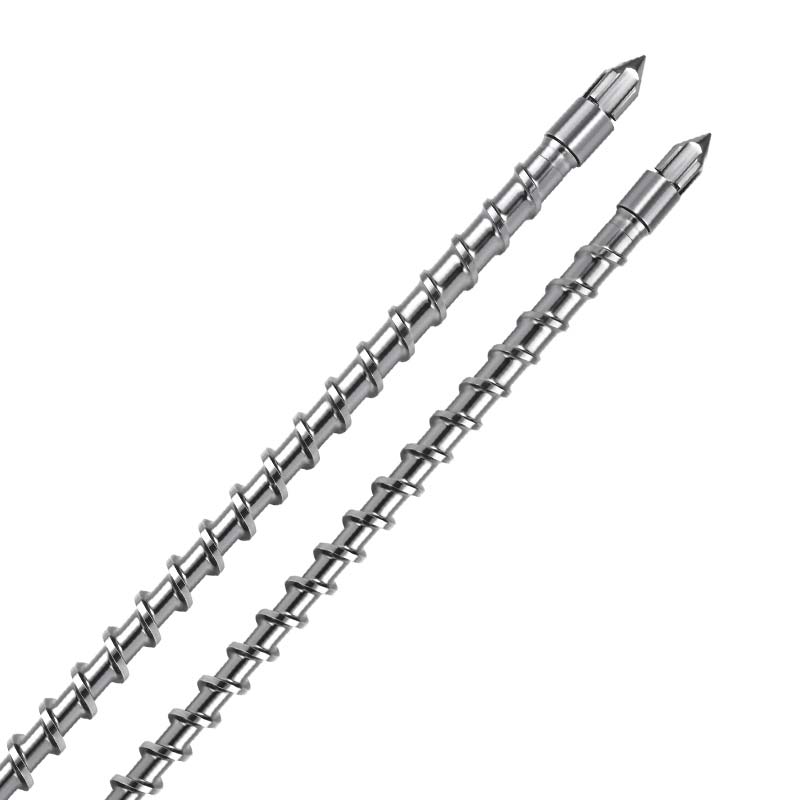
La conclusion principale de la coque de l'instrument est que
Tout d'abord, le numéro de plaque plastique et le taux de remplissage sont identifiés, puis les spécifications en matière plastique, la taille du produit et les défauts de masse sont vérifiés, et le rapport à longue distance, le taux de compression, les structures de mélange et le matériau de vis est finalisé.
La clef de la qualité de la formation de la coquille de l ' instrument: un schéma de panache lourd avec une coupe modérée et une compression raisonnable
Dans le domaine de l'instrumentation industrielle, la coque (par exemple, l'armoire de commande industrielle, le panneau de commande) sert non seulement de structure de protection pour l'équipement, mais assure également la stabilité de l'affichage et du fonctionnement. Ces produits doivent satisfaire aux exigences de résistance à la traction 60 MPa, d'une chaîne ≤ 0,2 mm/m (pour s'assurer que l'installation est bien alignée) et d'une surface exempte d'ondulations (courbe ≤ 0,1 m). À l ' heure actuelle, les instruments et kystes qui produisent des matériaux tels que l ' ABS, les PC, etc. avec un équipement général ont généralement un taux de succès inférieur à 75 %, dont 25 % sont des déchets en raison d ' une intensité insuffisante, 20 % sont des défauts de distorsion et 15 % sont des ondulations superficielles. Le présent document analyse les propriétés du procédé des matériaux d'instruments à l'usage courant dans le contexte de données spécifiques, en mettant l'accent sur la façon dont ils peuvent améliorer la qualité du produit et l'efficacité de la production dans le processus de production. Vis de placage spécial, coupe à droite, compression est plus que raisonnable pour obtenir une formation de haute qualité, et cibler les douleurs de production.
Points de douleur de masse de base et besoins technologiques pour la production de coquilles d'instrument
Les défauts de qualité du réservoir de l'instrument sont étroitement liés aux caractéristiques du flux des matériaux, à la répartition des contraintes, etc. En ce qui concerne les normes de l'industrie, la dimension plane du panneau de commande nécessite ≤0,1 mm/m, sinon il est facile de provoquer Key Cardon; la profondeur en surface de la coque nécessite ≤0,05 mm, de sorte que l'impact ne montre pas de clarté; et dans les essais environnementaux de -40°C à 80°C, le taux d'entretien de la résistance à l'impact est de 85 %.
Les mécanismes derrière ces taches de douleur sont concentrés sur trois domaines principaux: premièrement, le problème de la force. Les matériaux de l'ABS peuvent se briser dans la chaîne moléculaire avec une surcoupe, ce qui entraîne une réduction de 20 % de l'intensité de l'impact (de 25 kJ/m2 à 20 kJ/m2) et un problème de distorsion. Dans le processus de refroidissement, la fusion du PC produit une contrainte interne, entraînant une chaîne supérieure à 0,3 mm/m, si le gradient de température dépasse 5 °C/cm; et, troisièmement, des problèmes d'ondulation de surface. Les fluctuations de pression de fusion de plus de 8 % des vis normales du panache déstabilisent la ligne de mouvement avant et créent des ondulations cycliques.
L'avantage technique d'une coupe modérée, une compression raisonnable, par rapport à une vis en plastique.
En réponse à la difficulté de traitement de la coque de l'instrument, les vis spéciales en contreplaqué sont coupées au point où la compression a raisonnablement optimisé la structure:
Commandes de coupe modérées pour assurer la résistance et la qualité de surface
Le segment de mesure de la vis est conçu avec une longueur corrosive (lissage de 55 mm à 45 mm), ce qui stabilise la vitesse de coupure à 120-160s-1 (vis normales 180-250s-1), avec des fluctuations inférieures à 5 %. Les données d'essai indiquent que l'intensité de l'impact est passée de 20 kJ/m2 à 26 kJ/m2 lorsque la conception a traité le réservoir d'ABS, et que le taux de sous-intensité est passé de 25 % à 4,2 % pour les déchets; tandis que l'incidence de l'ondulation de surface est tombée de 15 % à 2,1 % pour les matériaux PC, la valeur Ra est tombée de 0,15 à 0,08 %, répondant pleinement aux exigences de surface du panneau d'affichage.
Compression raisonnable par rapport à la conception pour réduire la distorsion et le stress
L'hélice utilise un rapport de compression de 2,8-3.2 (ou 3,5-4.0 dans la vis normale) et une longueur du segment de compression de 25 % de la longueur totale de la vis, assurant ainsi la stabilité du gradient de pression (0,0.5 MPa/mm) lorsque la forme fondue. Les données de production montrent que l'arcité de la coque PC a diminué de 0,35 mm/m à 0,18 mm/m, avec une augmentation du taux d'admissibilité de 80 % à 98 %; et en réduisant la contrainte interne du corps fondu, le taux de résistance aux chocs dans les essais à haute température dans l'environnement est passé de 80 % à 92 %.
Conception d'écoulement équilibré, remplissage optimisé des cavités
Une structure tampon en forme de cône est utilisée dans la tête des vis, qui est accompagnée d'un gradient pour arrêter les boucles et maintenir les fluctuations de pression dans la cavité d'entrée fondue à plus de 3 % (la vis normale est > 8 %). Le panneau de commande produit par des moules à cavités multiples a été testé pour réduire l'écart de poids par remplissage de la cavité de ±4 % à ±1,2 % et la balance de remplissage de la cavité de 82 % à 99 %, évitant ainsi les intensités locales dues à un remplissage inégal.
Validation des effets en application pratique
Les données de production d'un fabricant d'instruments montrent que le taux d'acceptation du réservoir au moyen d'un mélangeur coupé, qui compresse plus qu'un ABS raisonnable, est passé de 72 % à 98,5 %. Plus précisément, l ' intensité de la sous-intensité des déchets est tombée de 25 % à 2,3 %, le taux de distorsion de 20 % à 1,5 % et le taux d ' ondulation de la surface de 15 % à 1,1 %; le niveau du panneau de commande PC a été stabilisé à 0,08 mm/m et le taux de succès de l ' essai cryogénique à haute température est passé de 85 % à 99 %.
En termes de rentabilité, l ' utilisation des matériaux est passée de 80 % à 96 %, ce qui a permis de réaliser des économies annuelles d ' environ 3,8 millions de dollars en matières premières, sur la base de la production de 5 millions de boîtiers d ' instruments par an; l ' efficacité de la production a augmenté de 30 % et les coûts de production combinés ont diminué de 20 % du fait de la réduction des procédés de polissage et de retour au travail.
Cette vis en contreplaqué coupée, comprimée et raisonnablement comprimée, en contrôlant précisément le cisaillement et la pression, assure un équilibre parfait entre la résistance, la planéité et la masse de surface de la coque de l'instrument. Alors que les instruments industriels se déplacent dans la direction de la miniaturisation et de la haute précision, la vis deviendra l'équipement de base pour la production de coques de haute qualité, conduisant l'industrie vers des défauts nuls.
Données à enregistrer avant la mise en œuvre
- Numéro d'intégrité du matériau, taux de remplissage, système de protection contre la flamme, taux de remplissage et état sec.
- Note marque en plastique, modèle, diamètre de la vis, tension, contre-pression, vitesse de rotation et structure de vis à courant.
- Indicateurs de la taille du produit, de l'épaisseur de la paroi, de l'apparence ou de la résistance, des phénomènes indésirables actuels et de la fréquence de l'occurrence.
- Cycle de production continu, fréquence de ravitaillement, méthode de nettoyage des machines, enregistrement de l'usure et durée de vie prévue.
Comment valider les résultats de l'ajustement
Il est recommandé d'établir le niveau de référence du processus actuel, suivi d'un modèle d'essai à une seule variable. Chaque ronde enregistre la mesure du temps, de la température de fusion, du poids du produit, du cycle de formation et de la mauvaise vitesse, évitant de modifier simultanément plusieurs paramètres pour en déterminer la cause. Les paramètres du texte sont utilisés pour illustrer la conception et ne devraient pas remplacer les données du fournisseur et les protocoles de sécurité sur place.
Quel genre de soutien est une fiotte d'amie ?
La Starfleet Mechanical Equipment Co. Ltd. (Starfeng) fournit des évaluations des matériaux et de la situation, des recommandations de structure de vis, des options de traitement de base et de surface, une personnalisation de la taille de non-spectacle, et une remise des problèmes d'essai autour des boîtiers d'instrument. La communication d ' informations sur les matières premières, les équipements et les produits pourrait conduire à des programmes plus ciblés.
Demander immédiatement des vis personnalisées, ou vérifier en premierNote produit à vis en plastiqueavecRemarque Solutions en plastiqueJe ne sais pas.