
Comment
Thời gian phát hành:2026-09-20
Đối với đầu mỏng của máng trượt, bàn chân kim tiêm nhỏ và chất liệu sợi của ngọn lửa, kiểm soát sự thiếu keo, đốt cháy các cạnh và chiều không gian. Tờ báo này đưa ra những đề nghị cho những người viết tiểu thuyết về tính chất vật chất, nhiệt độ, tốc độ, áp lực, làm mát và khuyết tật thông thường.
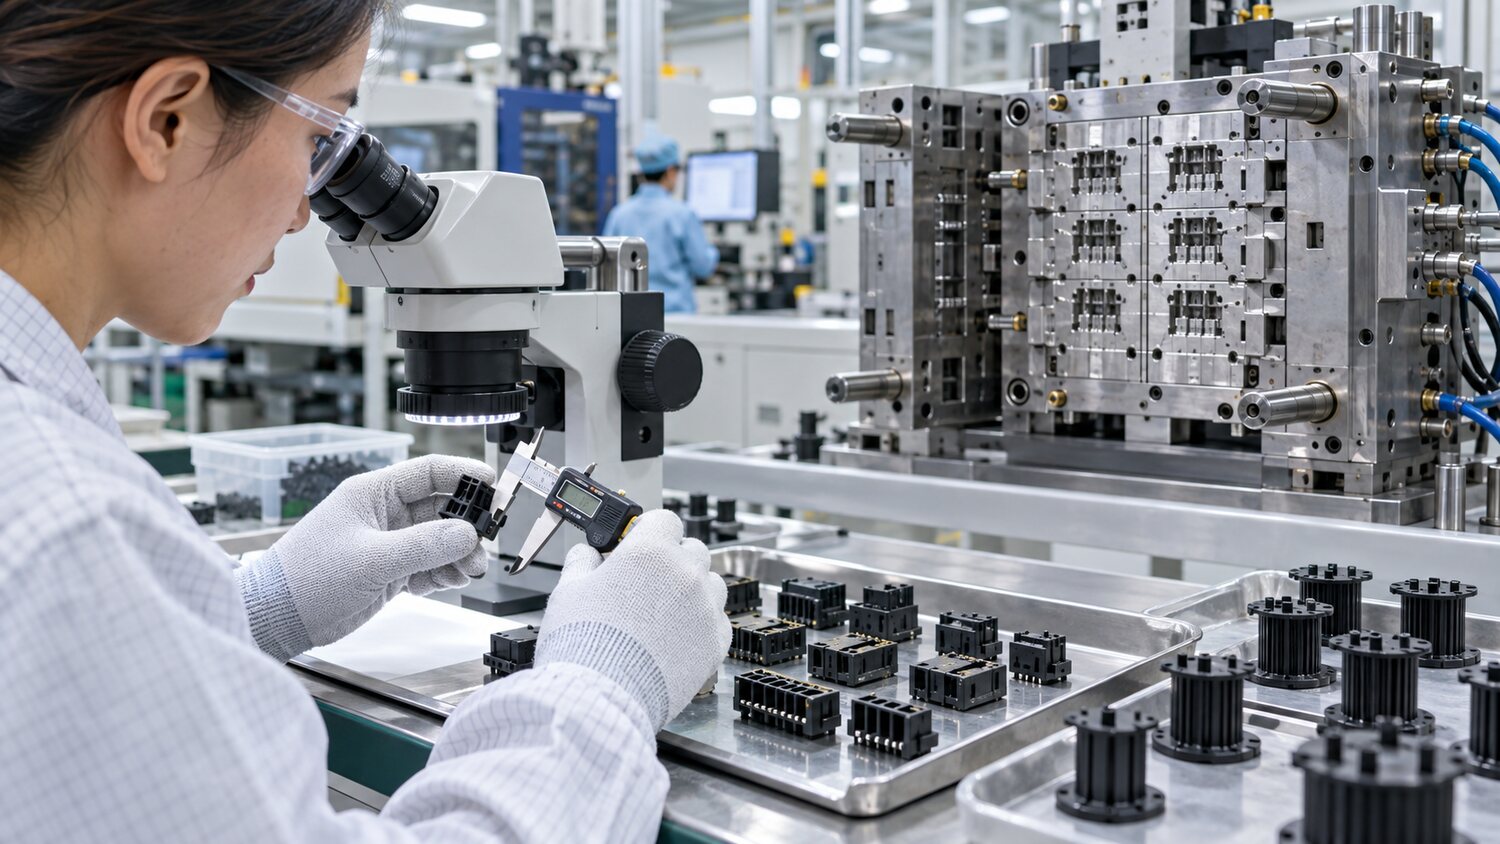
Các kết nối điện tử, bộ xương cuộn dây và phần bổ sung chính xác thường sử dụng boron để tăng cường chất PA, PBT, LCP hoặc các chất dẻo kỹ thuật nông nghiệp khác. Sản phẩm thì nhỏ, nhưng dày, và dày đặc thì dày đặc, yêu cầu nhu cầu lớn cho việc thông hơi, điều chỉnh, độ ẩm vật chất và sự ổn định chống nghịch. Việc truyền tải trước đó được xác nhận về kỷ lục khô hạn của vật liệu, mức độ cháy, tỷ lệ phần trăm của sợi tơ và tỷ lệ được phép hồi tưởng lại, và kiểm tra vị trí của các vị trí nhúng hoặc cuối. Trong trường hợp dầu, nước hay vết đâm tóc trên bề mặt phía sau, điều này có thể gây tổn hại cho sự kết hợp, vằn ga và mốc, tất cả các khuyết tật không thể quy cho áp lực gel.
Một vận tốc phân đoạn ngắn được khuyến khích lấp đầy. Mẫu cần phải đủ nhanh để đi vào khu vực chính của miệng nước mỏng và tường mỏng để tránh bị đóng băng cạnh cắt dẫn đến sự thiếu chân; chúng nên chậm lại ở cuối chân của cây kim, ở cuối của người mù và cuối dòng chảy, và cho phép không khí phóng ra. Sự kết hợp giữa việc đốt và không có keo thường là một dấu hiệu gây lo ngại, lúc đó tốc độ và áp lực ngày càng gia tăng. Các lỗ thông hơi, kim ghim và hình ghép thường được làm sạch nhờ dễ dàng dùng để làm trầm tích, dụng cụ đốt lửa và sơn dầu. Cũng nên đánh giá các mẫu đa mạch nên được đánh giá theo hàng trong khoang, xác nhận dòng chảy và độ cân bằng nhiệt.
Không thể chỉ dựa vào việc tăng cường năng lượng khóa. Vết đâm được tạo ra bởi sự chuyển đổi, áp suất quá cao, bị hao mòn và rách của các đường cong, sự ngột ngạt của các đầu hoặc sự giảm dần trong chất liệu thực tế. Một cú bắn ngắn sẽ được sử dụng để xác định điểm chuyển, với điểm bắt đầu cho áp lực tối thiểu hiệu quả để đáp ứng kích thước và sức mạnh. Với đạn cao su, tác động quá tải có thể thúc đẩy hoặc bẻ cong kết thúc của kết thúc, và sự căng thẳng có thể giảm bằng cách thay đổi hướng tiêm, tốc độ phía trước và phần kết thúc. Làm lạnh ngắn hơn có thể làm biến dạng một cấu trúc nhỏ ở phía trên, và kích thước thử nghiệm nên xác định thời gian định vị trí.
Những chất làm chậm lửa làm tăng tốc độ mặc của ốc vít, trống và nhẫn chống lửa và nhạy cảm với thời gian ở lại. Những sản phẩm nhỏ có thể thay đổi những chấm đen và màu sắc nếu chúng được sử dụng quá nhiều với trống lớn và vật liệu được cập nhật chậm. Đường kính vít phù hợp, mài mòn vật liệu và cấu trúc góc không thể dời nên được chọn, với áp suất phía sau và chuyển tốc độ dựa trên sự dẻo dai và không bị cắt giảm. Sản xuất hàng loạt không chỉ nhìn, mà còn xác nhận vị trí cuối cùng, lực đẩy, sức chịu điện áp, kích thước và sức mạnh tan chảy. Cửa sổ quá trình nên có giới hạn trên và thấp hơn cho độ ẩm, đường cong áp suất và trọng lượng không gian.