
Recomendaciones de conector electrónico y emulador de precisión
tiempo de liberación:2026-09-20
Para el fino extremo de la pared de la masa, los pies de aguja pequeños y el material retardante de la llama fibra de fibra, controlan la falta de cola, queman los bordes y dimensiones. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
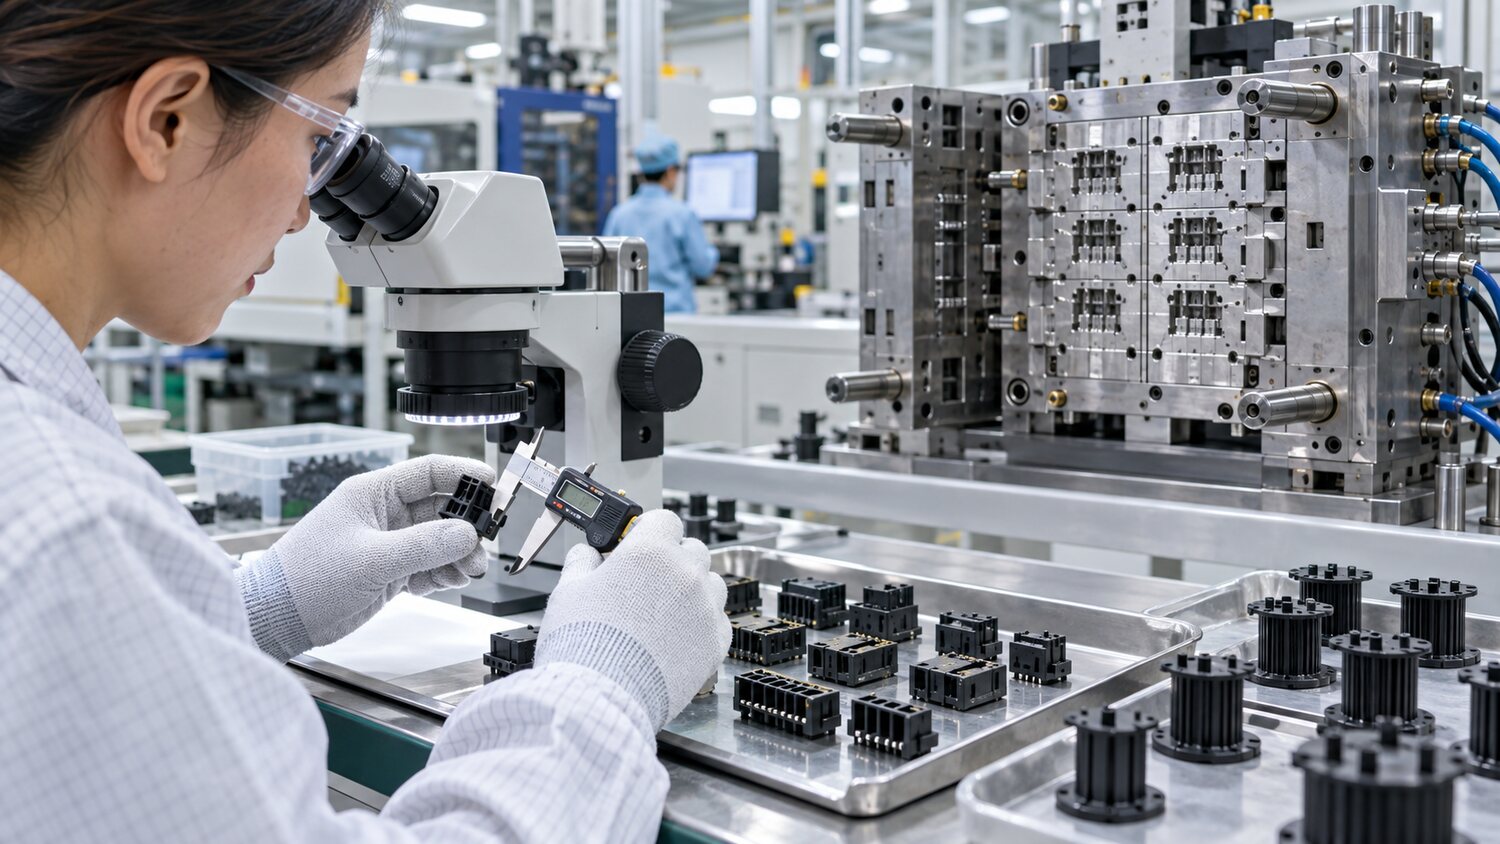
Los conectores electrónicos, esqueletos de bobina y plug-ins de precisión suelen utilizar boron para mejorar los plásticos de ingeniería de PA, PBT, LCP u otros plásticos de ingeniería retardantes de llama. El producto es pequeño, pero es delgado, grueso y contornos son densos, que requieren una alta demanda de ventilación, modulación, humedad material y estabilidad anti-reversidad. La transferencia es precedida por una confirmación del registro de secado del material, el grado de retardo de la llama, el porcentaje de la fibra y la proporción de la retrospectiva permitida, y un cheque del posicionamiento incrustado o endpoint. En el caso de punción de aceite, agua o cabello en la superficie del extremo, que puede causar daño a la combinación, tiras de gas y moldes, todos los defectos no se pueden atribuir a la presión de gel.
Se recomienda una velocidad de segmento de bajo nivel para el llenado. Los derretimientos tienen que ser lo suficientemente rápido para entrar en la zona principal de la boca delgada y la pared delgada para evitar la congelación de bordes que resulta en una falta de pie; deben disminuir al final del pie de la aguja, al final de la persiana y al final de la corriente, y permitir tiempo para que el aire se expulse. La combinación de la quema y la falta de pegamento es a menudo una señal inquietante, en cuyo momento el aumento continuo de la velocidad y la presión sólo empeorará. Los ventos, clavos y collages se limpian regularmente debido a la facilidad con que los pelícanos, retardantes de llama y volatilizers forman sedimentos. Los moldes multi-cavette también deben ser valorados por producto de cavidad, confirmando el flujo y los balances térmicos del banco.
El control de la peluquería no puede basarse únicamente en un mayor poder de bloqueo. Las especias se generan por el cambio tardío, las sobreimpresiones, el desgaste y el desgarro de los moldes, el sofocamiento de los extremos o la disminución de la viscosidad real del material. Un cortocircuito debe ser utilizado para determinar el punto de conmutación, con el punto de partida para la presión mínima efectiva para cumplir con el tamaño y la fuerza. Para el goma de la mochila final, un impacto sobre la fundición puede conducir o doblar el extremo del extremo, y el estrés se puede reducir cambiando la dirección de la inyección, la velocidad delantera y la fijación del ender. El enfriamiento más corto puede deformar una pequeña estructura en la parte superior, y la prueba de tamaño debe especificar el tiempo de colocación.
Fossil flame retardants acelera el desgaste de tornillos, tambores y anillos reversibles y son sensibles al momento de la estancia. Los pequeños productos de bajo rendimiento son propensos a cambios en puntos y colores negros si se utilizan con tambores y materiales grandes se actualizan lentamente. Se debe seleccionar el diámetro de tornillo adecuado, el material de rectificado y la estructura de ángulo no extraíble, con presión trasera y velocidad de giro basado en la plasticización completa y la no superposición. La producción de masa de conexión no sólo puede mirar, sino también verificar la posición final, la resistencia al voltaje, el tamaño y la fuerza de la línea de fusión. Las ventanas de proceso deben tener límites superiores e inferiores claros para la humedad, curvas de presión y por peso de cavidad.