
Electronic Connector und Precision Plugin Emulator Empfehlungen
Release-Zeit:2026-09-20
Für das dünne Wandende der Wanne, kleine Nadelfüße und Faserflammschutzmaterial, kontrollieren Sie den Mangel an Klebstoff, verbrennen Sie die Kanten und Abmessungen. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
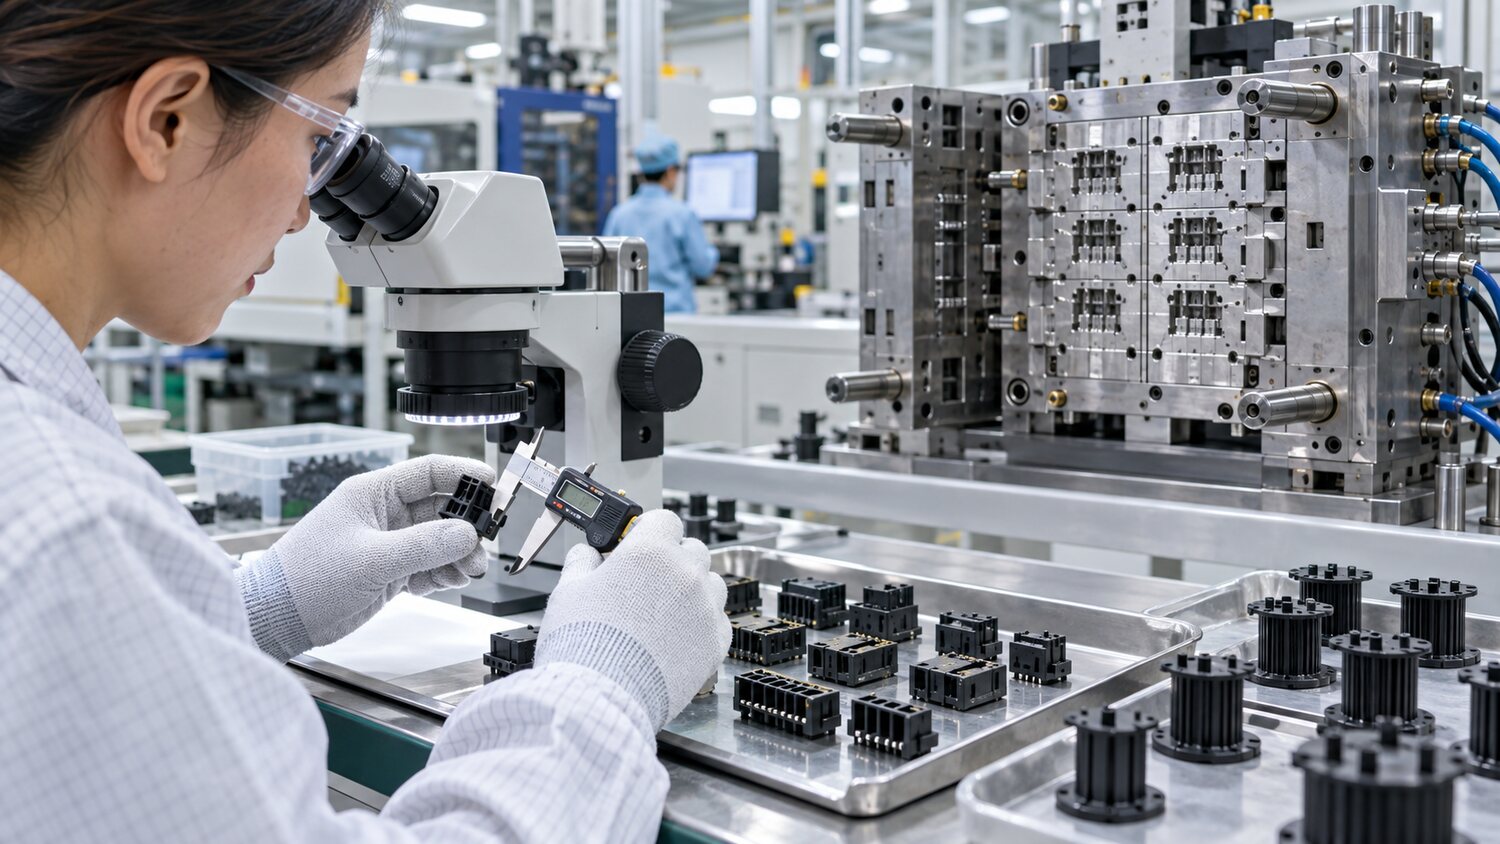
Elektronische Steckverbinder, Spulenskelette und Präzisionsstecker verwenden typischerweise Bor, um PA, PBT, LCP oder andere flammhemmende technische Kunststoffe zu verbessern. Das Produkt ist klein, aber dünn, dick und die Konturen sind dicht, was einen hohen Bedarf an Entlüftung, Modulation, Materialfeuchtigkeit und Anti-Reversitäts-Stabilität erfordert. Vor der Übergabe erfolgt eine Bestätigung der Trocknungsaufzeichnung des Materials, des Flammschutzgrads, des prozentualen Faseranteils und des Anteils der erlaubten Rückschau sowie eine Überprüfung der eingebetteten bzw. Endpunktpositionierung. Im Falle von Öl-, Wasser- oder Haareinstichen an der Stirnseite, die Schäden an Kombination, Gasstreifen und Schimmel verursachen können, können alle Defekte nicht auf Geldruck zurückgeführt werden.
Für die Befüllung wird eine kurzzeitige Segmentgeschwindigkeit empfohlen. Schmelzen müssen schnell genug sein, um in den Hauptbereich des dünn bewässerten Mundes und der dünnen Wand einzudringen, um das Einfrieren der Schneide zu vermeiden, das zu einem Mangel an Fuß führt; Sie sollten sich am Ende des Nadelfußes, am Ende der Jalousie und am Ende des Stroms verlangsamen und Zeit für den Luftausstoß lassen. Die Kombination von Brennen und Leimmangel ist oft ein belastendes Signal, an dem sich der weitere Anstieg von Geschwindigkeit und Druck nur noch verschlechtert. Die Entlüftungsöffnungen, Stifte und Collagen werden regelmäßig gereinigt, da Pelikane, Flammschutzmittel und Verdampfer Sedimente bilden. Multi-Kavetten-Formen sollten auch pro Kavitätsprodukt bewertet werden, was die Durchfluss- und thermischen Gestankbilanzen bestätigt.
Die haarseitige Steuerung kann nicht allein auf einer erhöhten Schließkraft beruhen. Spills werden durch spätes Schalten, Überdrücke, Verschleiß der Formen, Erstickung der Enden oder eine Abnahme der tatsächlichen Viskosität des Materials erzeugt. Ein kurzer Schuss sollte verwendet werden, um den Schaltpunkt zu bestimmen, mit dem Startpunkt für den minimalen effektiven Druck, um die Größe und Stärke zu erfüllen. Bei Endpackgummi kann ein Überschmelzstoß das Ende des Endes antreiben oder biegen, und die Spannung kann durch Änderung der Richtung des Einspritzens, der vorderen Geschwindigkeit und der Enderfixierung reduziert werden. Eine kürzere Abkühlung kann eine winzige Struktur oben verformen, und der Größentest sollte den Zeitpunkt der Platzierung angeben.
Fossile Flammschutzmittel beschleunigen den Verschleiß von Schrauben, Trommeln und reversiblen Ringen und reagieren empfindlich auf die Verweilzeit. Kleine Produkte mit geringen Erträgen sind anfällig für Veränderungen in schwarzen Punkten und Farben, wenn sie mit großen Trommeln überbeansprucht werden und Materialien langsam aktualisiert werden. Es sollten geeignete Schneckendurchmesser, Schleifmaterial und nicht abnehmbare Winkelstruktur ausgewählt werden, wobei der Gegendruck und die Drehgeschwindigkeit auf der Grundlage der vollständigen Plastifizierung und des Nichtüberschlags erfolgen sollten. Die Massenproduktion von Steckverbindern kann nicht nur aussehen, sondern auch die Endposition, den Zug, den Spannungswiderstand, die Größe und die Stärke der Schmelzlinie überprüfen. Prozessfenster sollten klare Ober- und Untergrenzen für Feuchtigkeit, Druckkurven und pro Hohlraumgewicht aufweisen.