
電子コネクタと精密プラグインエミュレータの推奨事項
リリース時間:2026-09-20
たらい、小さい針のフィートおよび繊維繊維の炎-抑制材料の薄い壁の端のために、接着剤の欠乏を制御し、端および次元を燃やして下さい。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
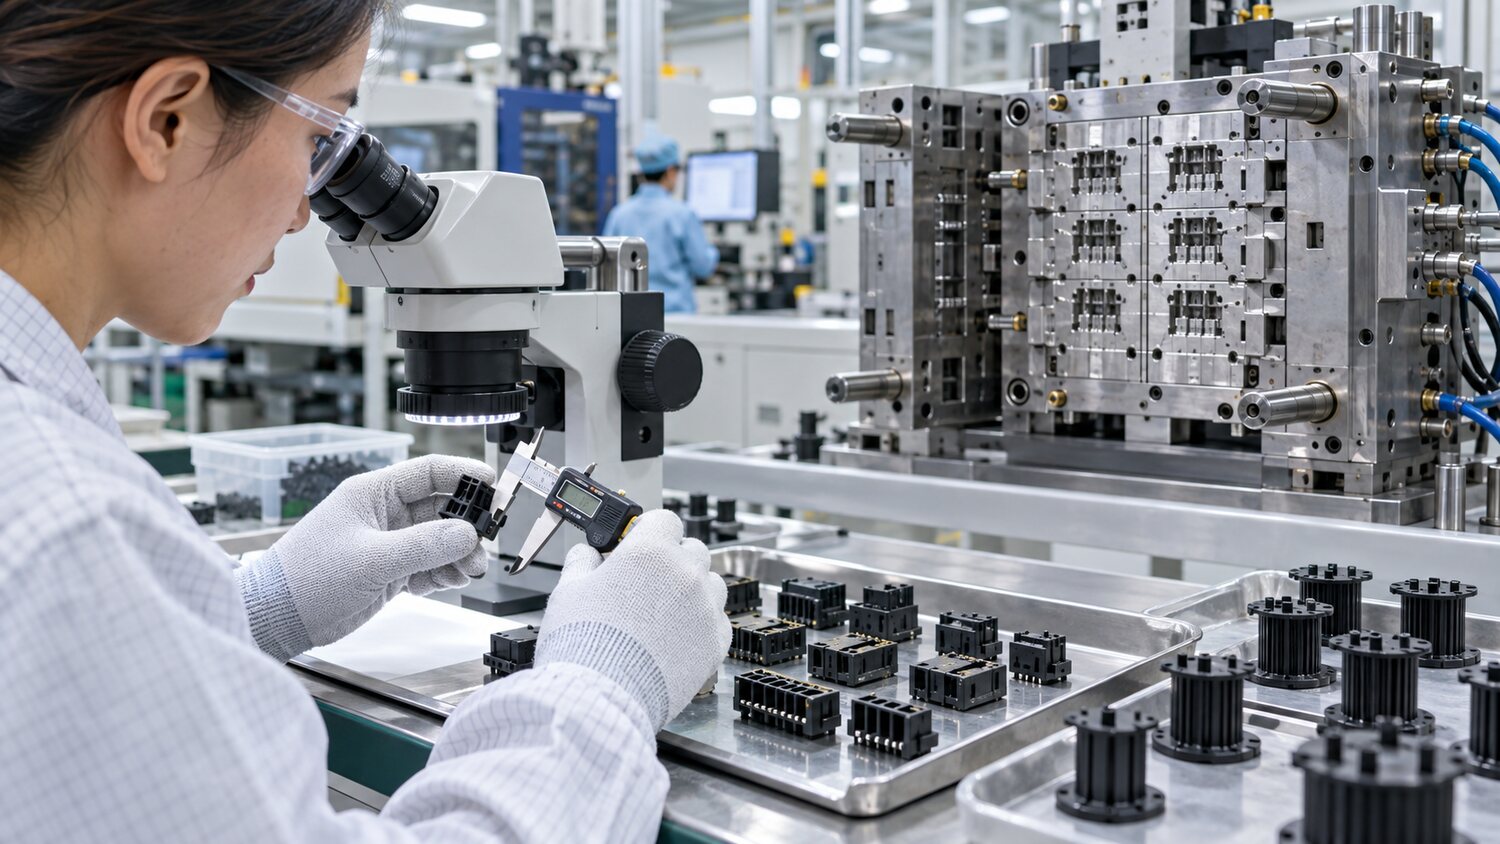
電子コネクタ、コイルスケルトンおよび精密プラグインは、通常、PA、PBT、LCPまたは他の難燃性エンジニアリングプラスチックを強化するために、ブロンを使用します。 製品は小さいですが、薄く、厚く、輪郭は密で、換気、変調、材料の湿気および反逆性の安定性のための高い要求です。 転写は、材料の乾燥記録の確認、難燃グレード、繊維の割合、および許可されたレトロスペクトの割合、および埋め込まれたまたはエンドポイント位置のチェックによって優先されます。 油、水、または端面の毛穴の場合には、組み合わせ、ガスストリップ、金型への損傷を引き起こす可能性があるため、すべての欠陥はゲル圧力に起因できません。
ショートショットベースのセグメント速度は、充填に推奨されます。 融点は、細水口のメインエリアと、先端凍結を避けるために薄い壁に入るのに十分な高速である必要があります。 それらは足の不足をもたらす。 それらは針の足の端で遅くなり、盲目の終わりと電流の最後に、そして空気が排出する時間を可能にする必要があります。 接着剤の燃焼と欠乏の組み合わせは、多くの場合、歪み信号であり、速度と圧力の継続的な増加は悪化します。 ベンツ、ピン、コラージュは、ペリカン、難燃剤、ボラタイザーが堆積物を成形するので、定期的に清掃されます。 マルチカセットモールドは、キャビティ製品ごとに評価され、フローと熱スタントバランスを確認します。
毛面の制御は増加された錠力に単独で基づくことができません。 スピルは、モールドのスイッチ、オーバープレッシャー、摩耗および破損、端のふるい、または材料の「実際の粘度」の減少によって生成されます。 スイッチポイントを決定するためにショートショットを使用する必要があります。, サイズと強度を満たすために最小有効な圧力の開始点と. エンドパックゴムの場合、オーバーメルトの衝撃は、エンドの端を駆動または曲げることがあり、インジェクション、フロントスピード、およびエンドの固定の方向を変更することにより、ストレスを軽減することができます。 より短い冷却は、小さな構造を上に変形させることができ、サイズテストは配置の時間を指定する必要があります。
化石の炎-抑制剤はねじ、ドラムおよびリバーシブル リングの摩耗を加速し、滞在の時間に敏感です。 大きいドラムと材料で過剰に使用されていれば、黒い点と色の変更がゆっくり更新されるのに小さい軽減プロダクトは傾向にあります。 適したねじ直径、粉砕材料および非取り外し可能な角度の構造は、完全な可塑化および非監督に基づいて背部圧力および回転速度と選ぶべきです。 コネクターの大量生産はだけでなく、端の位置、引き、電圧抵抗、サイズおよび溶けるライン強さを確かめることができません。 プロセス窓は湿気、圧力カーブおよび/キャビティの重量のための明確な上部および低い限界があるべきです。