
Recommandations d'émulateur de connexion électronique et de précision
Temps de sortie:2026-09-20
Pour l'extrémité mince de la paroi de l'abreuvoir, les petits pieds d'aiguille et les matériaux ignifuges fibreux, contrôlez le manque de colle, brûlez les bords et les dimensions. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
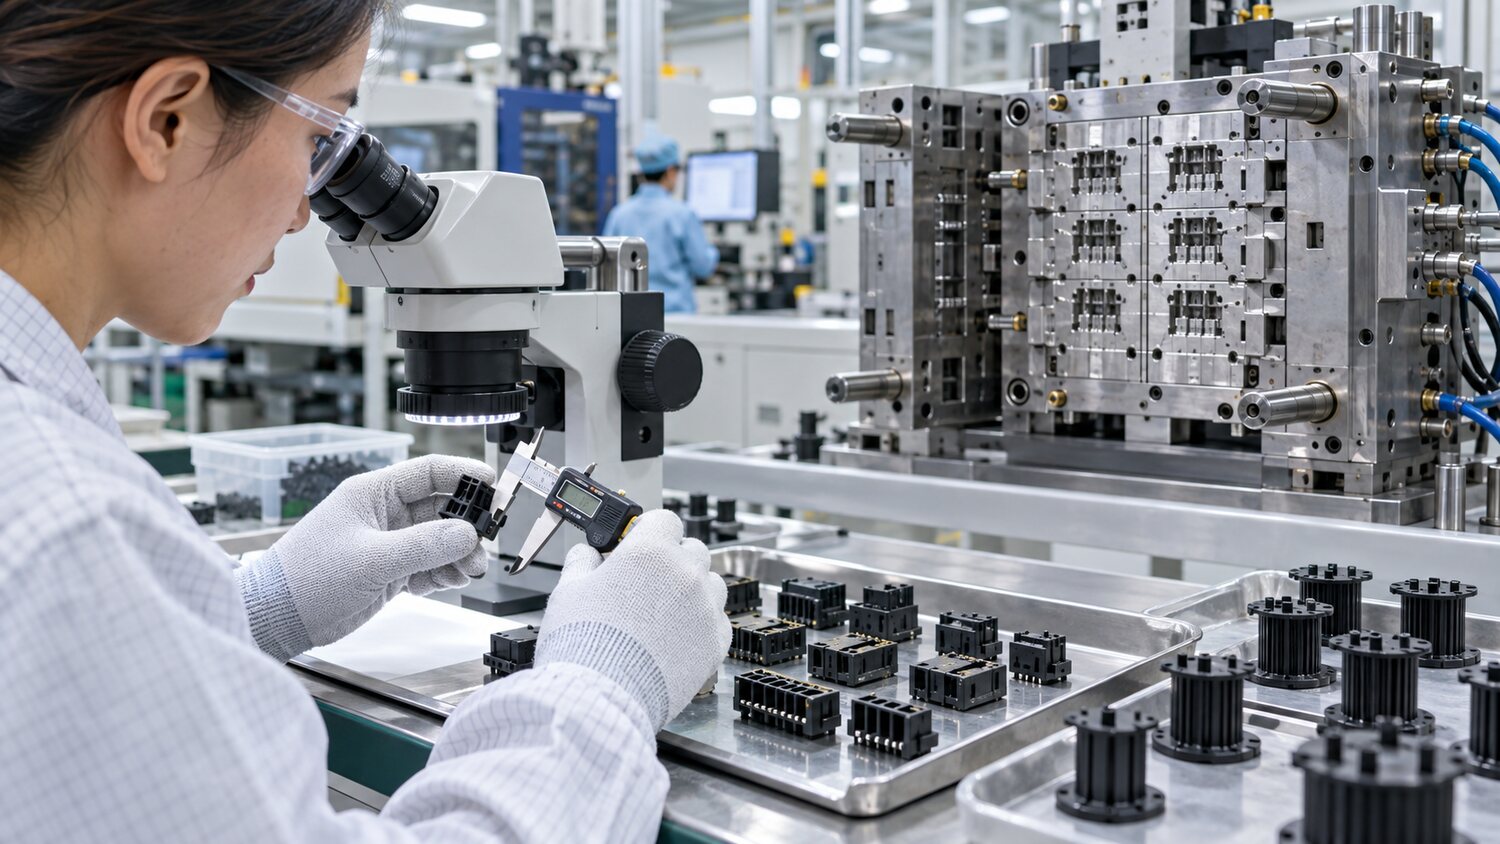
Les connecteurs électroniques, les squelettes de bobines et les plug-ins de précision utilisent généralement le bore pour améliorer les plastiques techniques PA, PBT, LCP ou autres retardateurs de flamme. Le produit est petit, mais est mince, épais, et les contours sont denses, exigeant une forte demande pour l'aération, la modulation, l'humidité du matériau et la stabilité anti-réversité. Le transfert est précédé d'une confirmation de l'enregistrement de séchage du matériau, du degré de retard de flamme, du pourcentage de la fibre et de la proportion du rétrospecteur autorisé, ainsi que d'un contrôle du positionnement intégré ou final. Dans le cas d'une perforation de l'huile, de l'eau ou des cheveux sur la surface de l'extrémité, qui peut causer des dommages à la combinaison, les bandes de gaz et les moules, tous les défauts ne peuvent être attribués à la pression du gel.
Pour le remplissage, il est recommandé d'utiliser une vitesse de segment de courte durée. Les fusions doivent être suffisamment rapides pour pénétrer dans la partie principale de la bouche et de la paroi minces pour éviter le gel de pointe entraînant un manque de pied; elles doivent ralentir à l'extrémité du pied de l'aiguille, à l'extrémité de l'aveugle et à la fin du courant, et laisser du temps à l'air pour éjecter. La combinaison de la combustion et du manque de colle est souvent un signal pénible, où l'augmentation continue de la vitesse et de la pression ne fera qu'empirer. Les évents, les épingles et les collages sont régulièrement nettoyés en raison de la facilité avec laquelle les pélicans, les retardateurs de flamme et les volatils forment les sédiments. Les moules à cuves multiples doivent également être notés par produit de cavité, ce qui confirme l'écoulement et les balances thermiques.
Le contrôle du côté des cheveux ne peut être basé uniquement sur une puissance de verrouillage accrue. Les déversements sont provoqués par un changement tardif, des surpressions, l ' usure des moules, un étouffement des extrémités ou une diminution de la viscosité réelle du matériau. Une courte prise de vue devrait être utilisée pour déterminer le point de commutation, avec le point de départ de la pression minimale efficace pour satisfaire la taille et la résistance. Pour le caoutchouc de l'emballage, un choc par fusion excessive peut conduire ou plier l'extrémité de l'emballage, et la contrainte peut être réduite en changeant la direction de l'injection, la vitesse avant et la fixation de l'endeur. Un refroidissement plus court peut déformer une structure minuscule en haut, et l'essai de taille doit spécifier le moment de placement.
Les retardateurs de flamme fossiles accélèrent l'usure des vis, tambours et anneaux réversibles et sont sensibles au moment du séjour. Les petits produits à faible rendement sont sujets à des changements dans les points noirs et les couleurs s'ils sont surutilisés avec de grands fûts et les matériaux sont lentement mis à jour. Le diamètre de la vis, le matériau de meulage et la structure d'angle non amovible doivent être choisis, avec une contre-pression et une vitesse de rotation basées sur la plastification complète et la non-overcution. La production de masse du connecteur ne se limite pas à regarder, mais vérifie également la position finale, la traction, la résistance à la tension, la taille et la résistance de la ligne de fusion. Les fenêtres de traitement doivent avoir des limites claires supérieures et inférieures pour l'humidité, les courbes de pression et le poids par cavité.