
Saran Konektor Elektronik dan Precision Plugin Emulator
Masa keluaran:2026-09-20
Untuk dinding tipis ujung palung, jarum kecil kaki dan serat fiber-fibre fiber bahan revertant, kontrol kurangnya lem, membakar tepi dan dimensi. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
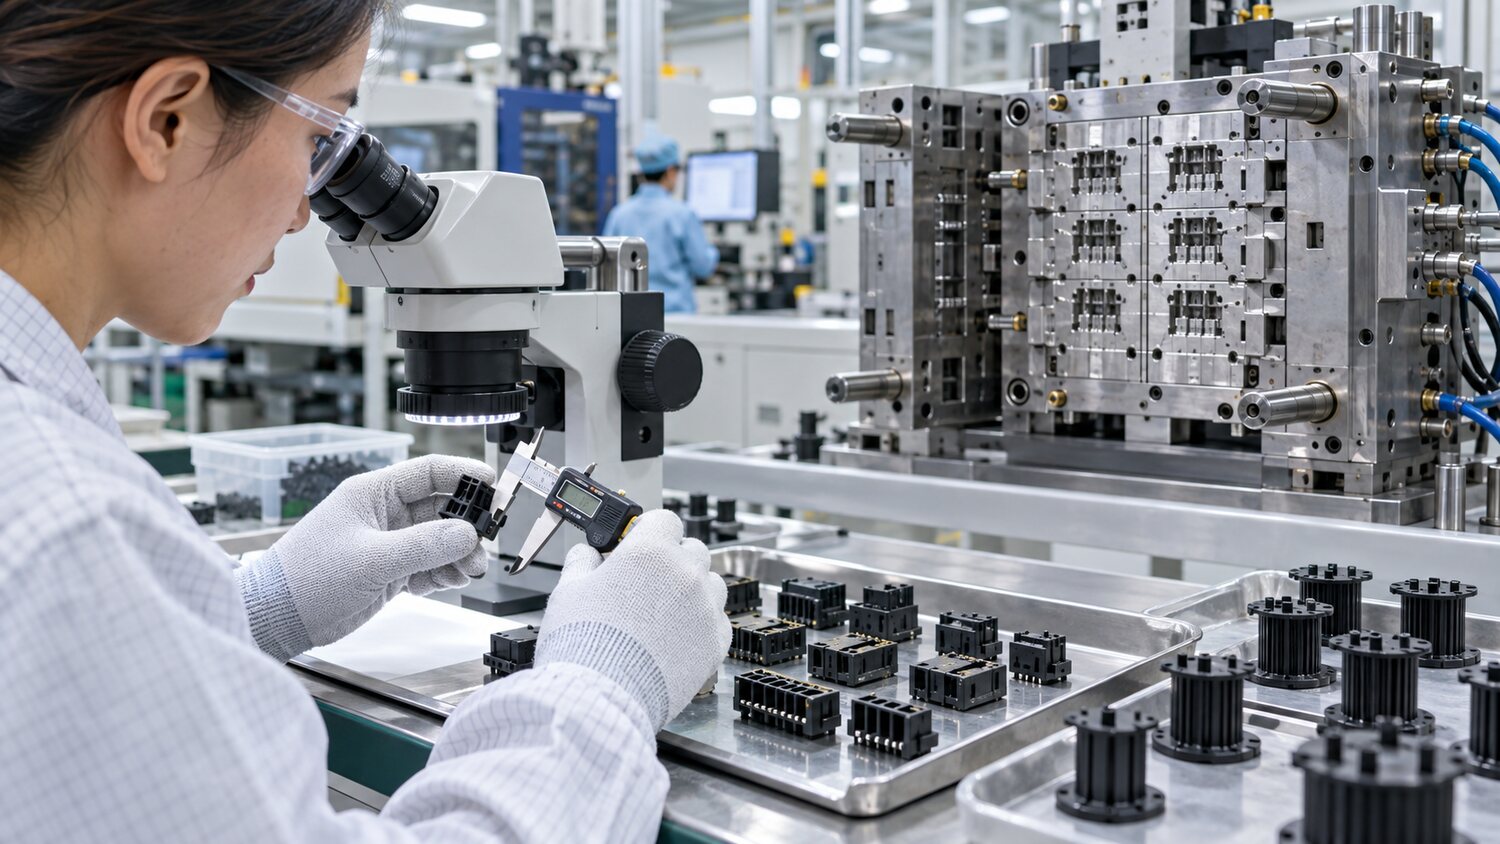
Konektor elektronika, rangka kumparan dan plug-in presisi biasanya menggunakan boron untuk meningkatkan PPAT, PBT, LCP atau plastik rekayasa terbelakang nyala api lainnya. Produk ini kecil, tetapi tipis, tebal, dan kontur padat, membutuhkan permintaan tinggi untuk ventilasi, modulasi, kelembaban material dan stabilitas anti-reversi. Kepindahan tersebut didahului oleh pengesahan catatan pengeringan bahan, kelas retardasi nyala api, persentase serat dan proporsi retrospeksi yang diizinkan, dan pemeriksaan posisi titik terbenam atau titik akhir. Dalam kasus minyak, air atau tusukan rambut di permukaan ujung, yang dapat menyebabkan kerusakan pada kombinasi, jalur gas dan cetakan, semua cacat tidak dapat dikaitkan dengan tekanan gel.
Halaju segmen berbasis tembakan pendek disarankan untuk pengisian. Peleburan nutfah perlu cukup cepat untuk memasuki area utama mulut berair tipis dan dinding tipis untuk menghindari pembekuan tepi-potong mengakibatkan kurangnya kaki; mereka harus melambat di ujung kaki jarum, di ujung buta dan di ujung arus, dan memungkinkan waktu untuk mengeluarkan udara. Kombinasi kombinasi pembakaran dan kekurangan lem sering kali merupakan sinyal yang menyusahkan, pada saat itu peningkatan kecepatan dan tekanan yang terus berlanjut hanya akan memburuk. Ventilasi, pin dan kolase dibersihkan secara teratur karena kemudahan yang dengannya pelican, pelontar nyala api dan volatilizer membentuk sedimen. Pould Multi-cavette harus juga dinilai per produk rongga, mengkonfirmasi aliran dan keseimbangan bau busuk termal.
Kontrol sisi rambut tidak dapat didasarkan semata-mata pada peningkatan daya penguncian. Spill dihasilkan oleh switching akhir, over-pressures, aus dan air mata moulds, stifling dari ujung atau penurunan material ' s aktual viskositas. Sebuah tembakan pendek harus digunakan untuk menentukan titik tukar, dengan titik awal untuk tekanan efektif minimum untuk memenuhi ukuran dan kekuatan. Untuk karet end-pack, dampak over-melt mungkin mendorong atau membengkokkan akhir akhir, dan stres dapat dikurangi dengan mengubah arah penyuntikan, kecepatan depan dan fiksasi encer. Pendinginan yang lebih pendek dapat mengubah struktur kecil di atas, dan tes ukuran harus menentukan waktu penempatan.
Pemutar api Fosil Fosil mempercepat pemakaian sekrup, drum dan cincin reversibel dan sensitif terhadap waktu tinggal. Produk low-yielding kecil rentan terhadap perubahan titik dan warna hitam jika terlalu banyak digunakan dengan drum besar dan bahan perlahan diperbarui. Diameter sekrup yang cocok, bahan penggiling dan struktur sudut tidak dapat dilepas harus dipilih, dengan tekanan belakang dan kecepatan putar berdasarkan plastisisasi penuh dan non-overcution. Produksi massa konektor tidak hanya dapat melihat, tetapi juga memverifikasi posisi akhir, tarik, resistensi tegangan, ukuran dan kekuatan garis leleh. Jendela-jendela Proses harus memiliki batas atas dan bawah yang jelas untuk kelembaban, kurva tekanan dan per berat rongga.