
Tại sao vận tốc bề mặt của vít chính xác hơn một lần lượt?
Thời gian phát hành:2026-09-20
Cùng một lần quay trên một đường kính khác nhau tạo ra vận tốc bề mặt hình tròn khác nhau. Các nguyên tắc làm việc, điều kiện chọn lọc, các rủi ro thông thường và các phương pháp xác định hiệu quả giải thích tại sao vận tốc bề mặt vít chính xác hơn vận tốc đơn quan sát, giúp ổn định việc xử lý nhựa và giảm chi phí trọn đời của trống vít trong một nhà máy pyrotechic.
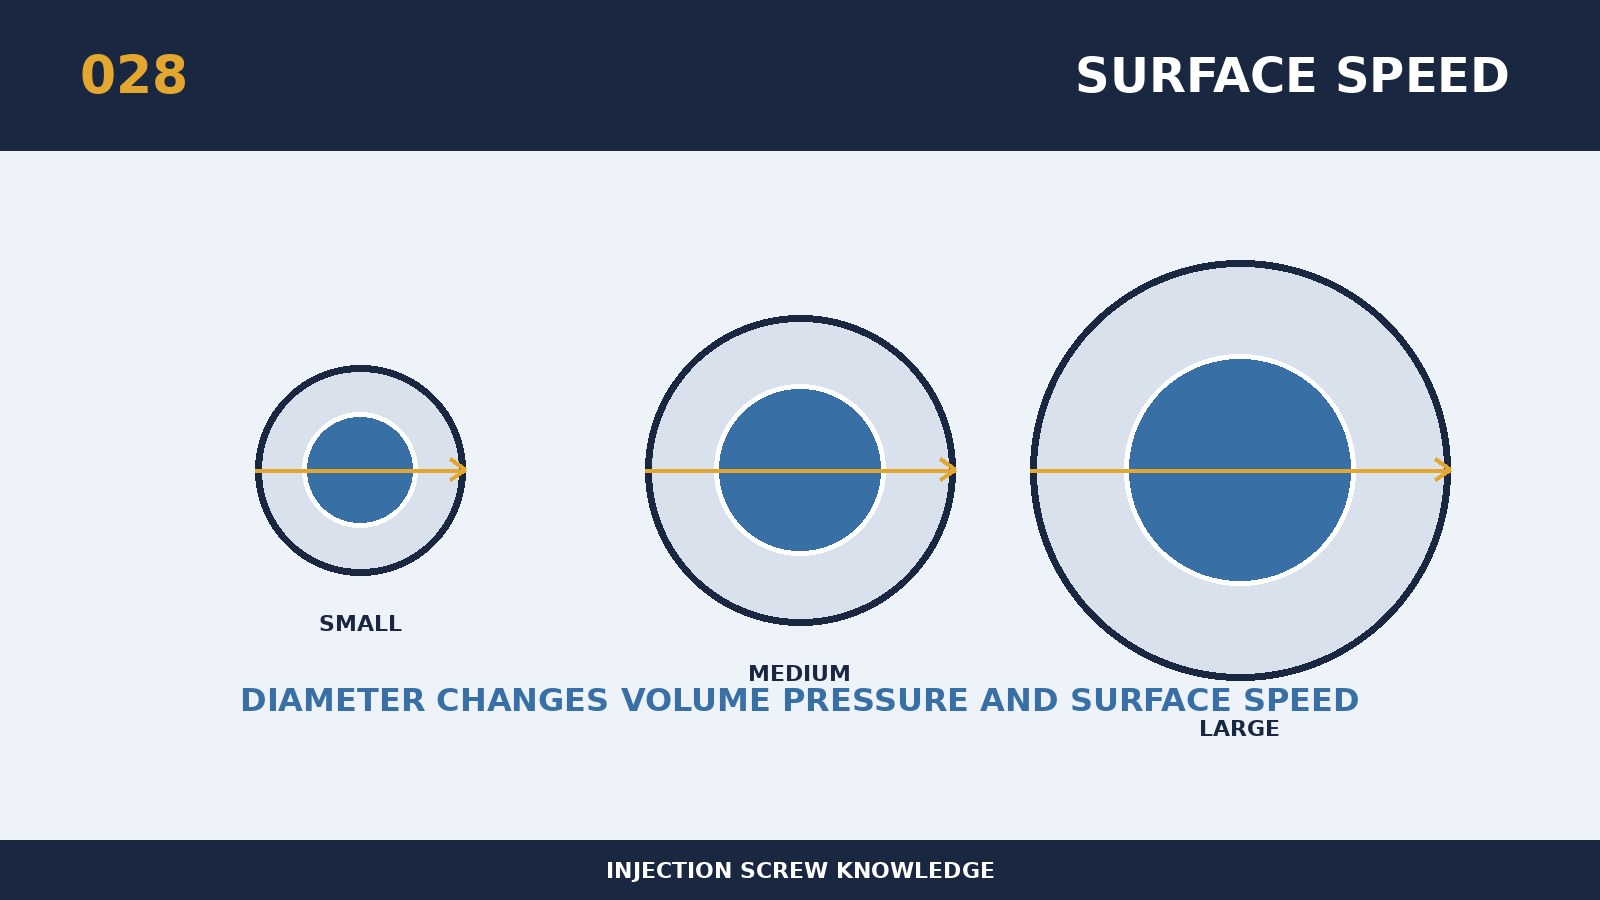
Trong một phân tích chọn vít hoặc thất bại, tại sao một vận tốc bề mặt vít thường được đơn giản hóa như một đặc điểm cụ thể hơn một lần quay, nhưng trong thực tế cần phải được giải thích với hiệu suất hoàn chỉnh. Các lõi là giống nhau quay mỗi phút trên một đường kính khác nhau xoắn ốc, sản xuất các vận tốc bề mặt hình tròn khác nhau. Tốc độ đường thẳng gần với tỷ lệ thực tế mà vật liệu được cắt giảm, và do đó quá trình tái tạo chéo hình dạng không nên bị hạn chế để sao chép các giá trị tỷ lệ. Sự lựa chọn đường kính bao gồm cả độ phân giải giới hạn, khả năng chịu áp suất, chất dẻo, thời gian và tài xế, và không thể được đánh giá bằng trọng lượng sản phẩm. Việc đưa ra quyết định có thể dựa trên một cú đẩy thất bại: chụp ngắn, điểm đen, dao động sản phẩm và quá tải được liệt kê trước, và sau đó các hình học được xác định để ngăn chặn chuỗi thất bại. Vì vậy, đặc điểm đặc biệt về quyền lực chỉ là điểm bắt đầu, và kết luận cuối cùng phải phục vụ cho chất nhựa, sản phẩm và nhịp điệu âm lượng thực sự.
Khi tùy chỉnh xung quanh "Tại sao tốc độ bề mặt của vít chính xác hơn tốc độ một lần xem" mô hình thiết bị, vít đầu tiên và trống vật liệu được thu thập đầu tiên, các chiều không gian thực, khả năng lái xe, số lượng nhựa và hệ thống chứa đầy, khối lượng duy nhất, chu kỳ và các khuyết tật hiện có. Các nguyên tắc chọn cụ thể cho chủ đề này là, khi di chuyển từ một nhỏ đến một máy lớn, vận tốc bề mặt sẽ được chuyển sang đường kính, đưa vào tài khoản vít, áp lực trở lại và dòng chảy vật chất. Cùng khối lượng và thời gian làm mát nên được sử dụng cho bài kiểm tra để ghi lại lượng nhựa hóa và tiêu thụ năng lượng ở độ quay thấp, trung bình và cao 3 giai đoạn. Thỏa thuận kỹ thuật nên bao gồm những sắp đặt có thể định lượng được cho các bảng xếp hạng kích thước, giao tiếp quan trọng, trạng thái vật chất và phương pháp chấp nhận để có thể so sánh những sự phục hồi mới, cũ và sau đó với những tiêu chuẩn tương tự.
Điều cần thiết nhất để bảo vệ đối tượng là việc bỏ qua đường kính sẽ dẫn đến sự cắt giảm cao hơn tại cùng một hướng, dẫn đến sự quá nóng, phá hủy sợi hoặc thoái hóa. Việc xem xét bắt đầu với sự quyết tâm liệu sự bất thường xảy ra đột ngột hay tăng dần dần với sản xuất; phương pháp này chủ yếu liên quan đến xác chết, người ngoài hành tinh hoặc quá trình thay đổi, trong khi phương pháp thứ hai thì giống như bị mòn và rách. Đối với xử lý tại chỗ, chỉ có một biến số chính được thay đổi mỗi lần và thời gian đo đạc, xoắn, nóng chảy, thảm, áp suất tiêm và trọng lượng sản phẩm được liên kết với cùng một mẫu. Nếu phải duy trì việc sản xuất quá nhiều nhiệt độ, thì cần phải ngừng sử dụng tốc độ hoặc áp lực lưng, các tham số để che giấu cấu trúc, đeo hoặc ghép.
Lựa chọn sao chép này có thể được sử dụng để xác minh “làm thế nào vận tốc bề mặt vít chính xác hơn vận tốc đơn: để so sánh vận tốc đường thẳng, nhiệt độ tan chảy thực sự, thời gian đo lường, hiệu suất xoắn và sản phẩm, và để thiết lập một cửa sổ có thể được chấp nhận. Cả các bên cung và cầu sẽ đồng ý ở một điểm kết thúc của cuộc sống trước khi sản xuất, như khoảng cách, dao động trọng lượng, tốc độ màu đen hoặc tiêu thụ năng lượng cho mỗi đơn vị sản xuất, tránh giao hàng và xác định các tuyến tính khác nhau. Người ta cũng nên kèm theo những yêu cầu cho các nhà cung cấp thông tin về nhựa và chất bổ, nguy cơ bị chậm phát triển hoặc ăn mòn lửa, tổng số lượng sản phẩm và chất lỏng, những bức ảnh của ốc vít và đường cong thiết bị. Chương trình được xem là có một giá trị kỹ thuật ổn định khi dữ liệu phát hiện, tỷ lệ sản phẩm tốt, thời gian của công tắc và chi phí đơn vị của hàng hóa đủ điều kiện được cải thiện.