
Warum ist die Oberflächengeschwindigkeit der Schraube genauer als eine einzelne Drehung?
Release-Zeit:2026-09-20
Die gleiche Umdrehung pro Minute auf einer Spirale mit unterschiedlichem Durchmesser erzeugt unterschiedliche kreisförmige Oberflächengeschwindigkeit. Die Arbeitsprinzipien, Auswahlbedingungen, allgemeinen Risiken und Validierungsmethoden erklären, warum die Schneckenoberflächengeschwindigkeit genauer ist als die Einzelsichtgeschwindigkeit, was dazu beiträgt, die Plastifizierung zu stabilisieren und die Gesamtlebenskosten der Schneckentrommeln in einer pyrotechnischen Anlage zu reduzieren.
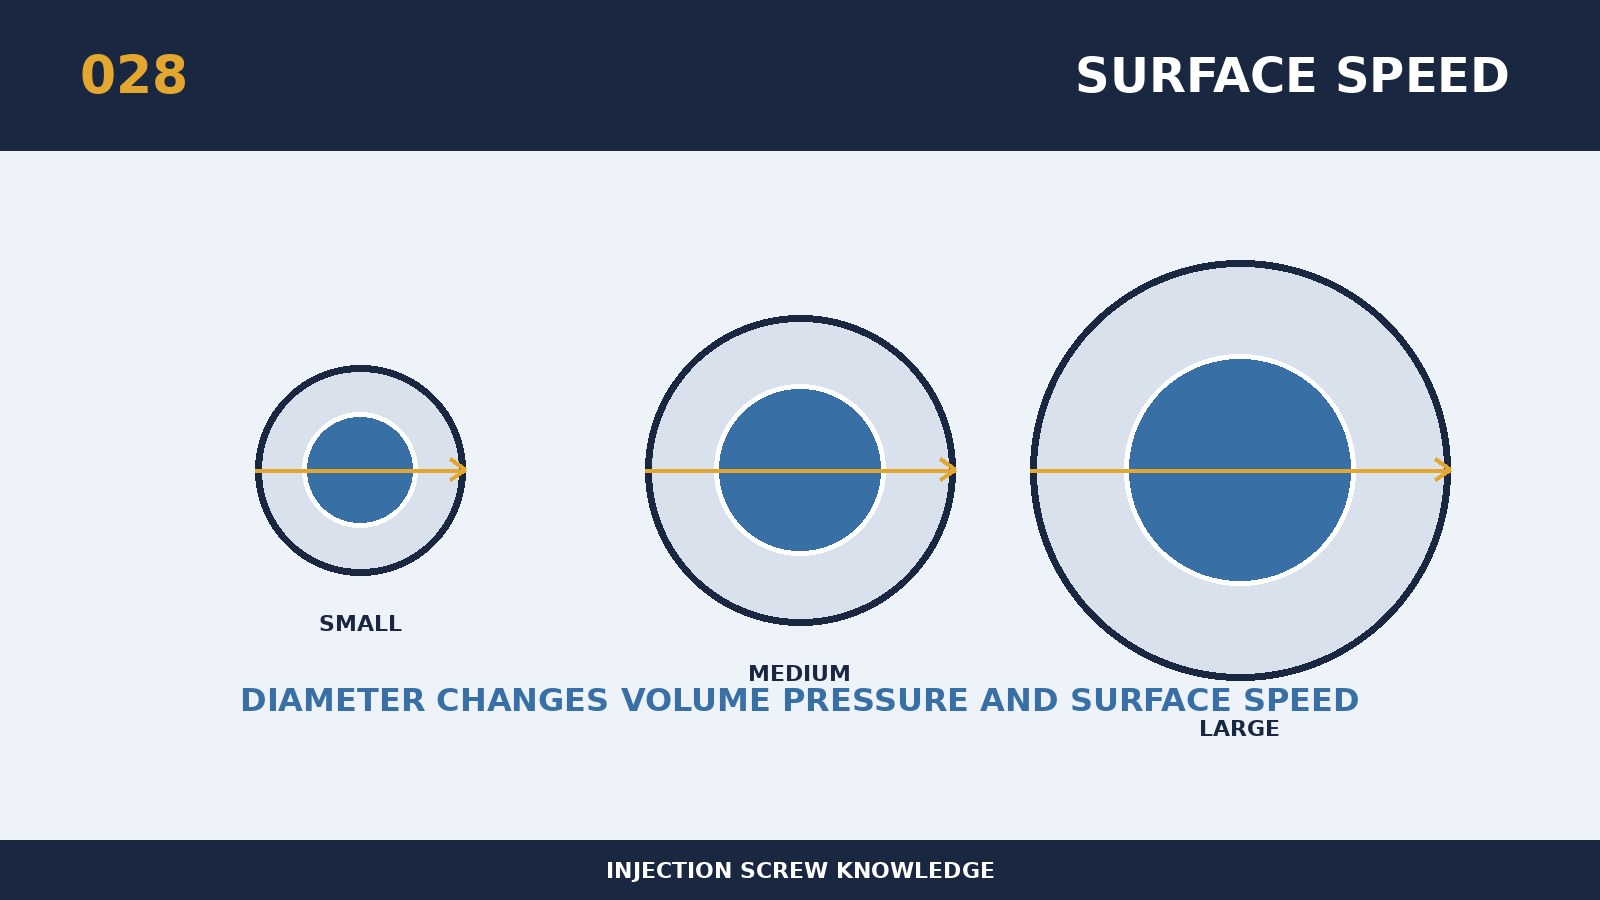
In einer Schraubenauswahl- oder Fehleranalyse, warum eine Schraubenoberflächengeschwindigkeit oft als Spezifikation genauer vereinfacht wird als eine einzelne Abschaltung, aber in der Praxis im Zusammenhang mit der vollen Leistung erklärt werden muss. Der Kern ist pro Minute auf einer Spirale mit unterschiedlichem Durchmesser gleich, was eine unterschiedliche kreisförmige Oberflächengeschwindigkeit erzeugt. Die Liniengeschwindigkeiten liegen näher am tatsächlichen Maßstab, an dem das Material geschnitten wird, und daher sollte der plattformübergreifende Reproduktionsprozess nicht auf die Replikation der Geschwindigkeitswerte beschränkt sein. Die Wahl des Durchmessers umfasst sowohl reduktive Auflösung, Druckkapazität, Plastifizierung, Stoppzeit und Fahrerlast und kann nicht allein durch das Produktgewicht beurteilt werden. Die Parameterentscheidung kann auf einem Fehler-Push basieren: Short-Shot, Black Spot, Produktschwankungen und Überlastung werden zuerst aufgelistet und dann die Geometrien identifiziert, um die Fehlerkette zu blockieren. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um "Warum ist die Oberflächengeschwindigkeit der Schraube genauer als die Single-Viewed-Geschwindigkeit" werden das Ausrüstungsmodell, die Originalschraube und die Materialtrommel zuerst gesammelt, die tatsächlichen Abmessungen, die Antriebsleistung, die Harzplattennummer und das Füllsystem, die einzelne Masse, der Zyklus und die vorhandenen Defekte. Das spezifische Auswahlprinzip für dieses Thema ist, dass beim Wechsel von einer kleinen zu einer großen Maschine die Oberflächengeschwindigkeit unter Berücksichtigung von Schrauben, Gegendruck und Materialfluss in einen Durchmesser umgerechnet werden soll. Die gleiche Masse und die gleiche Abkühlzeit sollten für den Test verwendet werden, um die Plastifizierungsmenge und den Energieverbrauch bei einer niedrigen, mittleren und hohen dreistufigen Umdrehung aufzuzeichnen. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Das am meisten benötigte Versagen, das Thema zu schützen, ist, dass die Vernachlässigung des Durchmessers zu höheren Schnitten bei gleicher Rotation führen würde, was zu Überhitzung, faseriger Zerstörung oder Degradation führt. Das Screening beginnt mit einer Bestimmung, ob die Anomalie plötzlich auftritt oder mit der Produktion langsam zunimmt; Ersteres hängt hauptsächlich mit Kadavern, Fremd- oder Prozessänderungen zusammen, während letzteres eher mit Verschleiß zusammenhängt. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Diese replizierbare Option kann verwendet werden, um zu überprüfen, "wie die Schneckenoberflächengeschwindigkeit genauer ist als die Einzelgeschwindigkeit": um die konvertierte Liniengeschwindigkeit, die tatsächliche Schmelztemperatur, die Messzeit, den Drall und die Produktleistung zu vergleichen und ein materialzulässiges Fenster festzulegen. Sowohl die Angebots- als auch die Nachfragepartei einigen sich auf einen Endpunkt der Lebensdauer vor der Herstellung, wie Lücke, Gewichtsschwankungen, Schwarzpunktrate oder Energieverbrauch pro Produktionseinheit, um die Lieferung zu vermeiden und unterschiedliche Kaliber festzulegen. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.