
Pourquoi la vitesse de surface de la vis est-elle plus précise qu'un seul virage ?
Temps de sortie:2026-09-20
La même rotation par minute sur une spirale de diamètre différent produit une vitesse de surface circulaire différente. Les principes de travail, les conditions de sélection, les risques communs et les méthodes de validation expliquent pourquoi la vitesse de surface de la vis est plus précise que la vitesse à vision unique, aidant à stabiliser la plastification et à réduire le coût de vie des fûts à vis dans une installation pyrotechnique.
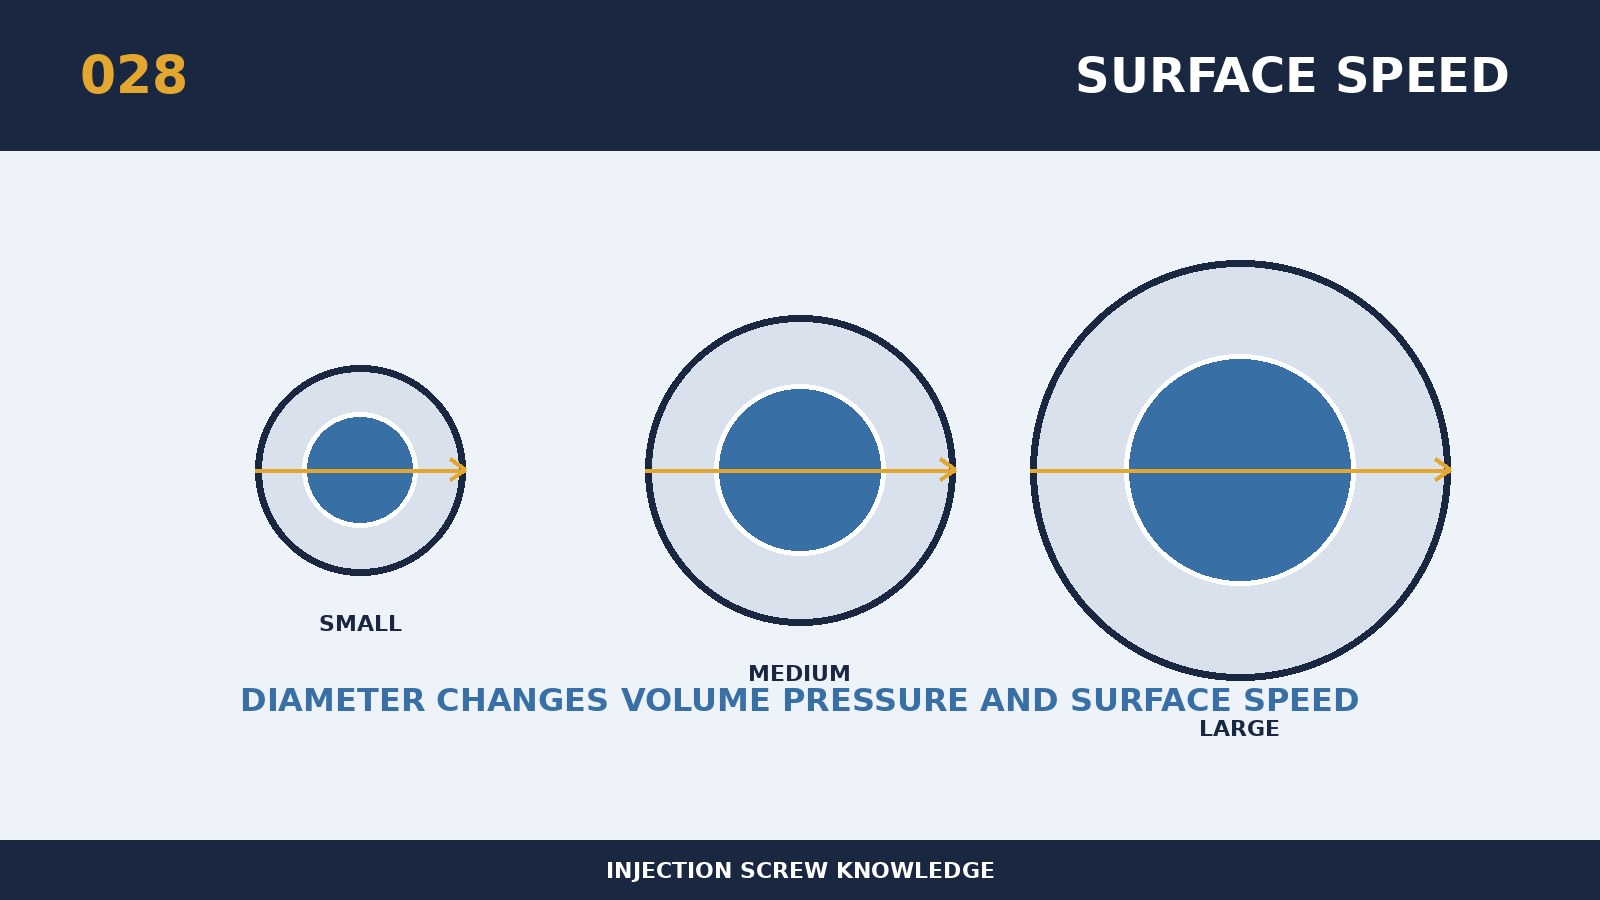
Dans une analyse de sélection de vis ou de défaillance, pourquoi une vitesse de surface de vis est souvent simplifiée comme une spécification plus précise qu'une seule mise en marche, mais dans la pratique doit être expliquée en conjonction avec la pleine performance. Le noyau est la même rotation par minute sur une spirale de diamètre différent, qui produit une vitesse de surface circulaire différente. Les vitesses de la ligne sont plus proches de l'échelle réelle à laquelle le matériau est coupé, et par conséquent le processus de reproduction en multiplateforme ne devrait pas se limiter à reproduire les valeurs de vitesse. Le choix du diamètre implique à la fois la résolution réductrice, la capacité de pression, la plastification, le temps d'arrêt et la charge du conducteur et ne peut être jugé par le seul poids du produit. La prise de décision du paramètre peut être basée sur une poussée à la défaillance : courte, tache noire, fluctuations du produit et surcharge sont énumérées d'abord, puis les géométriques sont identifiés pour bloquer la chaîne de défaillance. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour "Pourquoi la vitesse de surface de la vis est-elle plus précise que la vitesse à vision unique" le modèle d'équipement, la vis d'origine et le tambour de matériau sont d'abord recueillis, les dimensions réelles, la capacité de conduite, le numéro de plaque de résine et le système de remplissage, la masse unique, le cycle et les défauts existants. Le principe de sélection spécifique pour ce sujet est que, lors du passage d'une petite machine à une grande machine, la vitesse de surface doit être convertie en diamètre, en tenant compte des vis, de la contre-pression et du flux de matériau. La même masse et le même temps de refroidissement devraient être utilisés pour l'essai afin d'enregistrer la quantité de plastification et la consommation d'énergie à une rotation basse, moyenne et élevée en trois étapes, respectivement. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
L'incapacité la plus nécessaire à protéger le sujet est que le fait de négliger le diamètre entraînerait des coupures plus élevées à la même rotation, entraînant une surchauffe, une destruction ou une dégradation fibreuse. Le dépistage commence par déterminer si l'anomalie survient subitement ou augmente lentement avec la production; la première est surtout liée à des carcasses, à des changements extraterrestres ou à des changements de processus, tandis que la seconde est plus comme l'usure. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Cette option reproductible peut être utilisée pour vérifier comment la vitesse de surface de la vis est plus précise que la vitesse unique: comparer la vitesse de la ligne convertie, la température de fusion réelle, le temps de mesure, la torsion et la performance du produit, et pour établir une fenêtre permissible au matériau. Les parties à l'offre et à la demande s'entendent sur un point de fin de vie avant la fabrication, comme l'écart, les fluctuations de poids, le taux de point noir ou la consommation d'énergie par unité de production, en évitant la livraison et en déterminant des calibres différents. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.