
Mengapa kecepatan permukaan sekrup lebih akurat dari satu putaran?
Masa keluaran:2026-09-20
Putaran sama per menit pada spiral berdiameter berbeda menghasilkan kecepatan permukaan melingkar yang berbeda. Prinsip-prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menjelaskan mengapa kecepatan permukaan sekrup lebih akurat daripada kecepatan pandang tunggal, membantu menstabilkan plastikisasi dan mengurangi biaya hidup penuh dari sekrup drum dalam tanaman piroteknik.
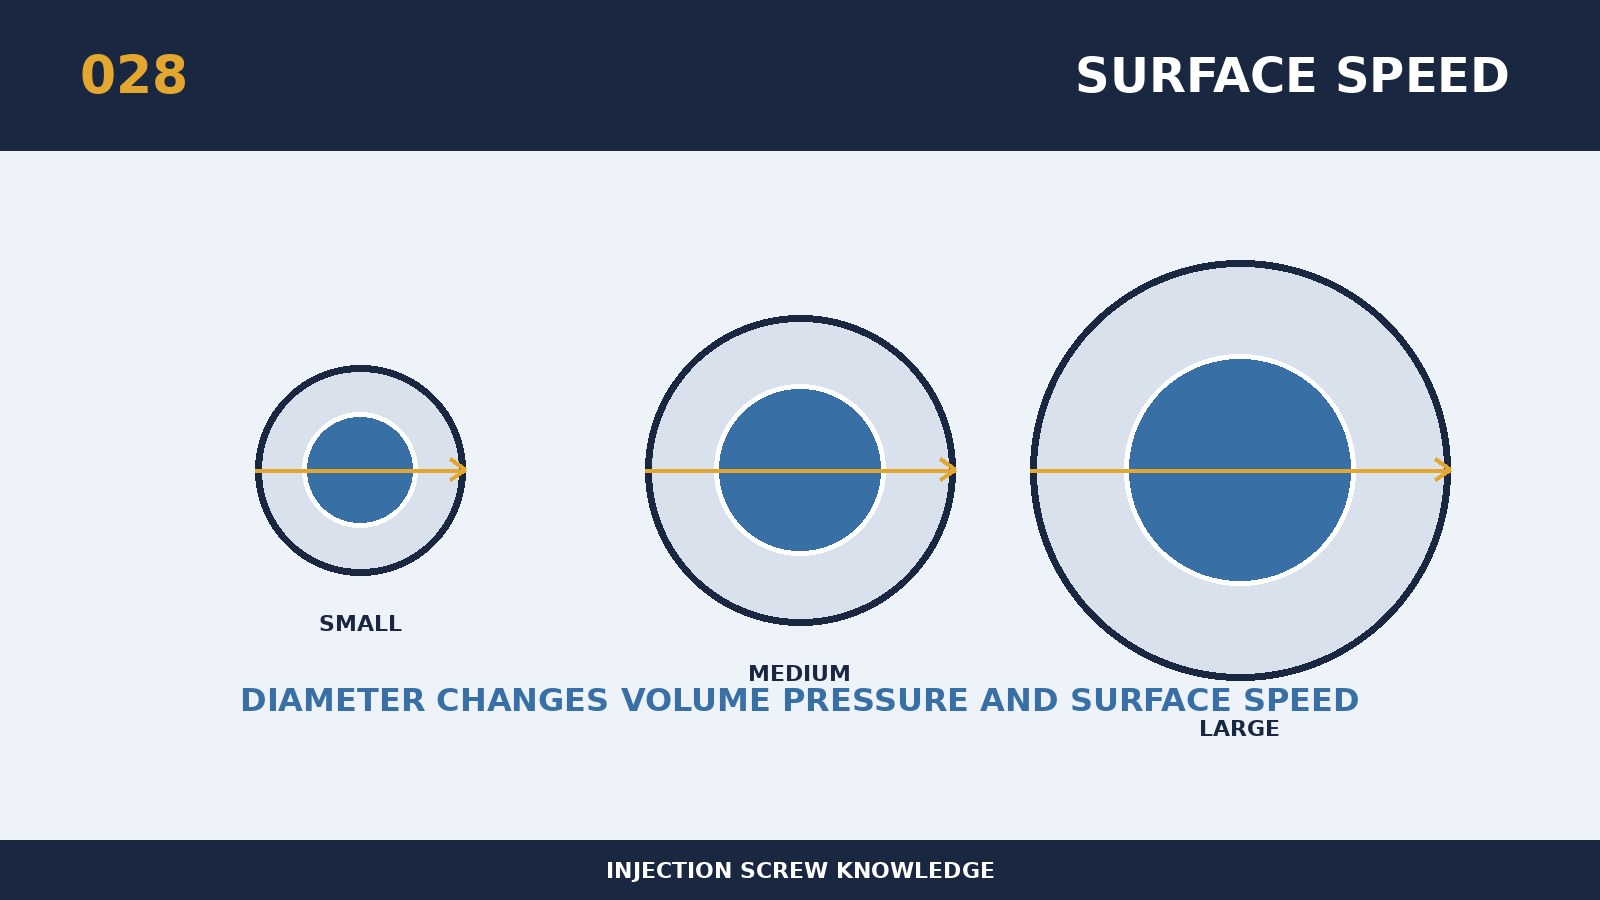
Pada pemilihan sekrup atau analisis kegagalan, mengapa kecepatan permukaan sekrup sering disederhanakan sebagai spesifikasi yang lebih akurat daripada satu putaran-off, tetapi dalam praktiknya perlu dijelaskan bersama dengan kinerja penuh. core sama putaran per menit pada spiral berdiameter berbeda, yang menghasilkan kecepatan permukaan melingkar yang berbeda. Kecepatan garis-garis widance lebih dekat dengan skala aktual di mana bahan dipotong, dan oleh karena itu proses reproduksi lintas-platform tidak boleh dibatasi untuk mereplikasi nilai rate. Pilihan diameter yang dilakukan oleh pihak-pihak yang berdiameter melibatkan baik resolusi reduktif, kapasitas tekanan, plastisisasi, menghentikan waktu dan beban pengemudi dan tidak dapat dinilai dengan berat produk saja. Pemecahan keputusan-keputusan Parameter codement dapat didasarkan pada dorongan kegagalan: short-shot, black spot, fluktuasi produk dan overloading terdaftar pertama, dan kemudian geometris diidentifikasi untuk memblokir rantai kegagalan. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika kustomisasi sekitar "Mengapa kecepatan permukaan sekrup lebih akurat dari kecepatan pandang tunggal" model peralatan, sekrup asli dan drum material dikumpulkan pertama, dimensi aktual, kapasitas penggerak, nomor pelat resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah, ketika bergerak dari mesin kecil ke mesin besar, kecepatan permukaan akan diubah menjadi diameter, mengambil ke sekrup account, tekanan kembali dan aliran material. Massa yang sama dan waktu pendinginan yang sama harus digunakan untuk tes untuk mencatat jumlah plastikisasi dan konsumsi energi pada rotasi rendah, menengah dan tinggi tiga tahap, masing-masing. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Kegagalan yang paling dibutuhkan untuk melindungi subjek adalah bahwa mengabaikan diameter akan mengakibatkan pemotongan yang lebih tinggi pada putaran yang sama, mengakibatkan kerusakan atau degradasi yang terlalu panas dan berserat. Penayangan dimulai dengan penentuan apakah anomali terjadi secara tiba-tiba atau meningkat secara perlahan dengan produksi; yang terdahulu sebagian besar berhubungan dengan bangkai, alien atau perubahan proses, sementara yang terakhir lebih mirip dengan pemakaian dan air mata. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pilihan replikabel ini dapat digunakan untuk memverifikasi \"bagaimana kecepatan permukaan sekrup lebih akurat daripada kecepatan tunggal\": untuk membandingkan kecepatan garis yang dikonversi, suhu lelehan aktual, waktu pengukuran, twist dan kinerja produk, dan untuk menetapkan jendela yang dapat diterima material. Kedua pihak penyedia dan permintaan harus menyepakati titik akhir kehidupan sebelum pembuatan, seperti kesenjangan, fluktuasi berat, tingkat titik hitam atau konsumsi energi per unit produksi, menghindari pengiriman dan menentukan kaliber yang berbeda. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.