
Thermal แข็งวัสดุ retrifit โปรแกรมเกลียว: screws สั้นและการควบคุมอุณหภูมิ
เวลาวางจำหน่าย:2025-08-07
การปรับโครงสร้างวัสดุใหม่ของอุณหกรรม? กุญแจสําคัญคือให้หยุดชั่วคราวที่ไม่จําเป็น มีมีดตัดและวัดความเสถียร และโครงสร้างสกรูและหน้าต่างควบคุมอุณหภูมิ จะต้องได้รับการยืนยันรอบคุณสมบัติของแข็งวัสดุ กระดาษนี้รวมข้อมูล สถานีสกรูของเพื่อนดาว เพื่อจัดการการคัดเลือก, โพรเซส และองค์ประกอบการตรวจสอบ
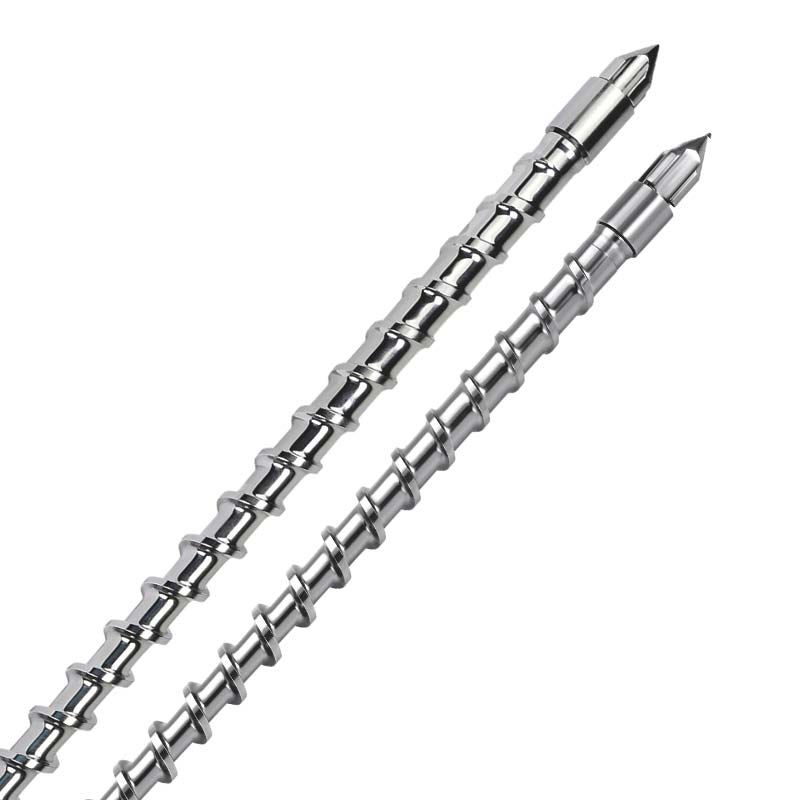
ข้อสรุปหลักของเทอร์โมมิเนียมสาร retrieved screws
กุญแจสําคัญคือให้หยุดชั่วคราวที่ไม่จําเป็น มีมีดตัดและวัดความเสถียร และโครงสร้างสกรูและหน้าต่างควบคุมอุณหภูมิ จะต้องได้รับการยืนยันรอบคุณสมบัติของแข็งวัสดุ
การก่อตัวของวัสดุทนทาน: screws พิเศษ play-acting และระบบฉีดน้ําความเร็วสูง
ใน สาขา ของ ผลิตภัณฑ์ ที่ แข็ง แรง ใน ด้าน ความ ร้อน วัสดุ ต่าง ๆ เช่น บี เอ็ม ซี (พลาสติก ที่ มี ลักษณะ คล้าย ๆ กัน), ไฮ โน ไลท์, ยู เอฟ (แก้ว) ถูก นํา มา ใช้ อย่าง กว้าง ขวาง ใน บริเวณ ที่ มี ส่วน ประกอบ ทาง ไฟฟ้า, ส่วน ประกอบ ทาง รถยนต์, และ เครื่อง มือ ทํา ความ ร้อน โดย อาศัย อุณหภูมิ สูง ของ มัน, ฉนวน และ ขนาด ที่ มั่นคง. อย่าง ไร ก็ ตาม ปัญหา หลัก ๆ สาม อย่าง ยัง คง อยู่ ใน รูป แบบ ของ วัสดุ ชนิด นี้: การ เปลือง วัสดุ ดิบ เนื่อง จาก การ ทํา ให้ แข็ง ตัว แต่ เนิ่น ๆ การ สูญ เสีย หน้า หยุด ซึ่ง เนื่อง มา จาก การ เสียบ ตะปู ที่ ผิด เพี้ยน และ การ ไม่ มี ผลิตภัณฑ์ ที่ เกิด จาก เจล ไม่ เสมอ ต้น. ตาม สถิติ ของ อุตสาหกรรม เมื่อ มี การ ใช้ อุปกรณ์ ทั่ว ไป วัสดุ ที่ มี ราคา มัก จะ มี คุณสมบัติ ไม่ ถึง 70 เปอร์เซ็นต์ ซึ่ง ยัง ผล ให้ มี ของ เสีย ถึง 25 เปอร์เซ็นต์ และ ปรับ ปรุง ใหม่ ใน สัปดาห์ ละ 8-12 ชั่วโมง. กระดาษนี้จะวิเคราะห์คุณสมบัติของกระบวนการของวัสดุแข็งความร้อน ในบริบทของข้อมูลจําเพาะ และอธิบายวิธีพิเศษออกแบบ screws ลัดวงจร และการปรับปรุงระบบความเร็วสูง
จุดเจ็บหลักและเทคโนโลยี จําเป็นต้องผลิตวัสดุที่ทนความร้อน
สาร ประกอบ ทาง เคมี ที่ เป็น ของ แข็ง ใน อุณหภูมิ เป็น ตัว กําหนด กระบวนการ ที่ เป็น พิเศษ ใน การ ก่อ ตัว ของ กระบวนการ ก่อ ตัว ของ มัน ซึ่ง มี การ ปรับ ตัว อย่าง ไม่ ถูก ต้อง ภาย ใต้ สภาพ อากาศ ร้อน. พวกเขาไม่เพียงแต่เสียการเคลื่อนไหวไปเท่านั้น เมื่อถูกจัดตั้งขึ้นก่อนวัยอันควร (แต่ต้องผูกติดกับพื้นผิวของรอยหยัก ตัว อย่าง เช่น ใน กรณี ของ วัสดุ พี นอล เวลา เจล (จาก ความ ร้อน ถึง การ สูญ เสีย การ เคลื่อน ไหว) มี เพียง 30-60 วินาที และ ความ เป็น ไป ได้ ที่ การ สุก รุ่น แรก ๆ จะ เพิ่ม ขึ้น มาก กว่า 90 เปอร์เซ็นต์ หาก ความ ยาว ของ การ อยู่ ใน รู เข็ม มี มาก กว่า 40 วินาที; วัสดุ บี เอ็ม ซี มี อุณหภูมิ ใน รูป แบบ แคบ กว่า (150-170C) และ เมื่อ อุณหภูมิ สูง กว่า 180 ซีซี อุณหภูมิ จะ คงที่ อย่าง เต็ม ที่ ภาย ใน 10 วินาที ซึ่ง นํา ไป สู่ การ เสีย ชีวิต.
ในแง่ของความต้องการคุณภาพสินค้า การสร้างความแข็งของผลิตภัณฑ์ที่มีอุณหภูมิสูง จําเป็นต้องมีมากกว่า 95 เปอร์เซ็นต์ และค่าเบี่ยงเบนมาตรฐานที่ตัดต่อ ความ ยาว มาก เกิน ไป ของ พื้น ที่ อัด แน่น ของ สกรู โดย ทั่ว ไป (40-50 เปอร์เซ็นต์ ของ ความ ยาว ทั้ง หมด ของ รู เข็ม) ยัง ผล ให้ สาร ต่าง ๆ อยู่ ใน หมอก นาน กว่า 60 วินาที ซึ่ง เกิน กว่า การ ผ่าน แปลง ที่ ปลอด ภัย สําหรับ วัสดุ แข็ง ที่ มี ความ ร้อน ซึ่ง เป็น สาเหตุ สําคัญ ของ ความ ไม่ เสมอ ต้น เสมอ ปลาย และ ความ แข็ง ของ เจล.
พารามิเตอร์เชิงเทคนิคและประโยชน์ของการทํางาน screws สั้นสําหรับวัสดุแข็งความร้อน
เพื่อตอบสนองความต้องการสําหรับ “การประมวลผลระยะสั้น" ของวัสดุแข็งความร้อน นวัตกรรมหลัก ๆ สามทําในการออกแบบโครงสร้างและการเลือกวัสดุโดยพิเศษการออกแบบ screws สั้น มี การ ออก แบบ ใน บริเวณ ที่ มี ความ ยาว รวม กัน ของ สกรู ที่ มี รู พรุน ยาว 30-40 เปอร์เซ็นต์ สั้น กว่า ลํา แสง ธรรมดา (ในกรณี ของ เสา ไฟ ที่ มี เส้น ผ่า ศูนย์กลาง 50 มม. ความ ยาว ของ พื้น ที่ โดย รวม เพียง 15-20% ของ ความ ยาว ทั้ง หมด เพื่อ ว่า วัสดุ นั้น จะ คง อยู่ ภาย ใน ช่วง 20-30 วินาที ซึ่ง อยู่ ต่ํา กว่า เวลา ที่ จะ ทํา ให้ มี การ ทํา ให้ มี การ ปรับ ตัว ใน ระดับ ที่ เหมาะ สม สําหรับ การ ทํา ให้ เป็น โรค เบา หวาน (40 วินาที) และ บี เอ็ม ซี (35 วินาที). ข้อมูลเชิงประจักษ์แสดงให้เห็นว่าการออกแบบ จะลดอัตราการแข็งตัวตอนต้น จาก 25 เปอร์เซ็นต์เป็น 3.2 เปอร์เซ็นต์ และอัตราของเสียจาก 87 เปอร์เซ็นต์
ในแง่ของการเลือกวัสดุ screws pparting ใช้พิเศษการวางจําหน่าย alperos (เช่น GH4169 hyperriative Alloys) ที่สามารถทํางานได้ที่อุณหภูมิเกิน 250 ซีซี และอัตราการปลูกฝังยาก (HRC) ยังคงมากกว่า 90% หลังจากการทดสอบความชราสูง 1,000 ชั่วโมง พื้น ผิว นี้ ได้ รับ การ รักษา ด้วย การ เคลือบ ด้วย เซ รามิค (50-80 เมตร) และ สัมประสิทธิ์ ของ ความ เสียด ทาน ลด ลง เหลือ 0.12 ที่ ลด การ พัน ของ เศษ ของ แข็ง โดย 70%. ผสานการออกแบบที่ง่ายต่อการทําความสะอาด (ถึง R5 มม. ที่ด้านล่างของไขควงและง่ายกว่าการล้าง R2mm ที่จุดปกติ) เวลาทําความสะอาดหลังจากที่แต่ละหน้าหยุดถูกลดจากสองชั่วโมงเดิมเป็น 30 นาที
ออกแบบ 20 เปอร์เซ็นต์ที่มีขนาดใหญ่กว่าความยาว screwing ธรรมดาตามการนําของเสียที่นํากลับมาใช้ใหม่ การวัดความยาวสกรู retrievedfit ปริมาตรถูกเพิ่มเป็น 150 g/s (piping screws คือ 80 g/s) เพื่อหลีกเลี่ยงการเพิ่มขึ้นของอุณหภูมิท้องถิ่นเนื่องจากอุณหภูมิที่เพิ่มขึ้น เนื่องจากมีอุณหภูมิที่ทับกันมากเกินไป (ดิฟเฟอเรนเชียลในพื้นที่การบีบตัวเกินขนาด 82 องศาเซลเซียส และสกรูธรรมดาคือ screw) และลดความเสี่ยงของ sulfide ในระยะแรก ๆ
ตัวบ่งชี้เชิงเทคนิคและ syndergies ของระบบฉีดความเร็วสูง
การร่วมมือกันของระบบฉีดความเร็วสูง กับ screws specing plastic screws พิเศษ คือกุญแจสําคัญในการบรรลุ “การก่อตัวแบบครีบ" ของวัสดุแข็งความร้อน ระบบสามารถฉีดเลือดได้ถึง 300-500 mm/s ซึ่งเป็น 5-6 เท่าของระบบฉีดยาเฉลี่ย (50-100 mm/s) เพื่อให้แน่ใจว่าวัสดุนั้นเต็มอย่างรวดเร็ว ก่อนที่จะเกิดปฏิกิริยารวม (in.e. ) ในกรณีของชุดว่ายน้ํา BMC ระบบความเร็วสูงได้รับ เพียง 0.8 วินาทีในปริมาตร 200 ซม. เมื่อเทียบกับ 4.5 วินาทีสําหรับระบบปกติ ระบบความเร็วสูงลดความน่าเป็นของวัสดุ ที่ถูกจําแนกในระยะแรก ๆ ภายในเครื่องปั้นดินเผา จาก 35 เปอร์เซ็นต์ เหลือ 2.1 เปอร์เซ็นต์
ระบบนี้ติดตั้งอุปกรณ์ตอบรับแรงดันแบบเรียลไทม์ (ลดความเร็ว 10 มิลลิวินาที) เพื่อควบคุมความดันการฉีดยาอย่างแม่นยํา ภายใน 80-20 MPA และเพื่อหลีกเลี่ยงการตัดวัสดุและความร้อนความร้อนความร้อนจากความร้อนความร้อนที่เกิดจากการถูกควบคุมมากเกินไป ใน ขณะ เดียว กัน มี การ ใช้ เทคนิค “ควบคุม อุณหภูมิ ” เพื่อ ควบคุม อุณหภูมิ ใน ส่วน ต่าง ๆ ของ screws screws screws ภาย ใน 061 องศา เซลเซียส (ระบบ ปกติ คือ 033 องศา เซลเซียส). จาก จํานวน นี้ อุณหภูมิ ของ ระยะ ที่ เพิ่ม ขึ้น (60-80 ซีซี) ต่ํา กว่า อุณหภูมิ ของ วัสดุ ที่ ทํา ให้ แก้ว เป็น กระจก เพื่อ ป้องกัน การ ทํา ให้ เบา ลง ก่อน เวลา อัน ควร อุณหภูมิ ของ ระยะ การ ฉีด (201-140C) เทียบ ได้ อย่าง ถูก ต้อง กับ อุณหภูมิ ของ วัสดุ ที่ ทํา งาน อยู่ ขณะ เดียว กัน ก็ หลีก เลี่ยง การ ทํา ให้ แข็ง ตัว แต่ เนิ่น ๆ.
การตรวจความถูกต้องของลูกเล่นในโปรแกรม
2561. ข้อมูลการผลิตจากบริษัทไฟฟ้า แสดงให้เห็นว่าอัตราการฉีดวัคซีน BMC เพิ่มจาก 68% เป็น 96.5 เปอร์เซ็นต์ โดยมีการเปิดตัวอุปกรณ์ฉีดน้ําแบบสั้น และระบบฉีดน้ําความเร็วสูงสําหรับวัสดุแข็งความร้อน โดยเฉพาะอย่างยิ่ง อัตราของเสียเนื่องจากการแข็งก่อนกําหนดลดลงจาก 25 เปอร์เซ็นต์ เหลือร้อยละ 2.8 ต่อเปอร์เซ็น จํานวนของปลั๊กใน screws ที่ตีกลับหลังลดลงจาก 5 ครั้งต่อเดือน และการสูญเสียการปิดปิดลงร้อยละ 90 ร้อยละ; ความไม่สมดุลของเจลลดลงลดลงจาก 12 ต่อ 3.5 เปอร์เซ็นต์ และความรุนแรงที่เพิ่มขึ้นจาก 12 kJ/m2 เป็น 18k/m2
ใน แง่ ของ ประสิทธิภาพ ทาง เศรษฐกิจ อัตรา การ ปัน ส่วน ของ วัตถุ ได้ เพิ่ม ขึ้น จาก 72 เปอร์เซ็นต์ เป็น 95 เปอร์เซ็นต์ ซึ่ง ยัง ผล ให้ มี การ เก็บ สะสม วัสดุ ดิบ ประมาณ 4.5 ล้าน บาท ต่อ ปี โดย อาศัย การ ผลิต ผลิตภัณฑ์ บี เอ็ม ซี 1 ล้าน ชิ้น ต่อ ปี และ เพิ่ม ขึ้น 15 เปอร์เซ็นต์ ใน ช่วง เวลา การ ผลิต อุปกรณ์ ที่ มี ประสิทธิภาพ, 30 เปอร์เซ็นต์ ใน ความ จุ และ 22 เปอร์เซ็นต์ ใน ค่า ใช้ จ่าย ใน การ ผลิต รวม.
การรวมกันของ screws ที่ทํางานระยะสั้นและระบบฉีดน้ําความเร็วสูง สําหรับวัสดุแข็งความร้อน ได้พูดถึงความท้าทายเชิงอุตสาหกรรม ด้วยความต้องการของแข็งความร้อน ในพื้นที่ผลิตพลังงานใหม่ที่มีประสิทธิภาพสูง การแก้ปัญหามืออาชีพจะกลายเป็นแกนหลักของตัวเลือก
ข้อมูลที่จะบันทึกก่อนที่จะถูกจัดการ
- จํานวนความซื่อสัตย์ทางวัตถุ สัดส่วนการเติมเชื้อเพลิง ระบบเติมอัตราส่วนและสภาพแห้ง
- ยี่ห้อพลาสติก รุ่น screw เส้นผ่าศูนย์กลาง, แรงกดหลัง, ความเร็วเปิดและโครงสร้าง screw ปัจจุบัน
- เครื่อง วัด ขนาด ผลิตภัณฑ์, ความ หนา ของ ผนัง, การ ปรากฏ ตัว หรือ ความ แข็ง แรง, และ ปรากฏการณ์ ที่ เป็น อันตราย ใน ปัจจุบัน และ ความ ถี่ ของ เหตุ การณ์ ที่ เกิด ขึ้น.
- วงจรการผลิตต่อเนื่อง ความถี่เติมเชื้อเพลิง วิธีทําความสะอาดเครื่องจักร
วิธี พิสูจน์ ผล การ ปรับ ปรุง
ขอแนะนําให้สร้างโพรเซสพื้นฐานในปัจจุบัน ตามด้วยรุ่นทดสอบแบบเดี่ยว แต่ ละ รอบ บันทึก การ วัด เวลา, อุณหภูมิ ละลาย, น้ํา หนัก ของ ผลิตภัณฑ์, วัฏจักร การ ก่อ ตัว และ อัตรา ที่ ไม่ ดี โดย หลีก เลี่ยง การ เปลี่ยน ตัวแปร หลาย อย่าง ใน เวลา เดียว กัน เพื่อ กําหนด สาเหตุ. ตัวแปรต่าง ๆ ในข้อความ ถูกใช้เพื่อแสดงความคิดการออกแบบ และไม่ควรแทนที่ข้อมูลผู้จัดหาวัสดุ
ชนิดของการสนับสนุนเป็น screw เพื่อนดาว?
The Starmatic Mechanical Equipment Co. Ltd. in Dongching City (Starfung) สามารถให้วัสดุและการประเมินสถานการณ์ได้ การส่งข้อมูลเกี่ยวกับวัสดุดิบ อุปกรณ์และผลิตภัณฑ์ อาจนําไปสู่โปรแกรมเป้าหมายมากขึ้น
ถามสําหรับ screws ที่ปรับแต่งเองทันทีหรือเช็คก่อนหมายเหตุผลิตภัณฑ์สกรูพลาสติกด้วยขอ สังเกต วิธี แก้ พลาสติกฉันไม่รู้