
Program spiral: sekrup pendek dan pengendalian suhu
Masa keluaran:2025-08-07
Program sekrup thermo-condensed material retrofitted? Kuncinya adalah untuk memperpendek persinggahan yang tidak perlu, mengandung guntingan dan menstabilkan pengukuran, dan struktur sekrup dan jendela kendali suhu harus divalidasi di sekitar sifat pemadatan material. Makalah ini menggabungkan informasi pada stasiun sekrup bintang-teman untuk mengatur pemilihan, proses dan elemen validasi.
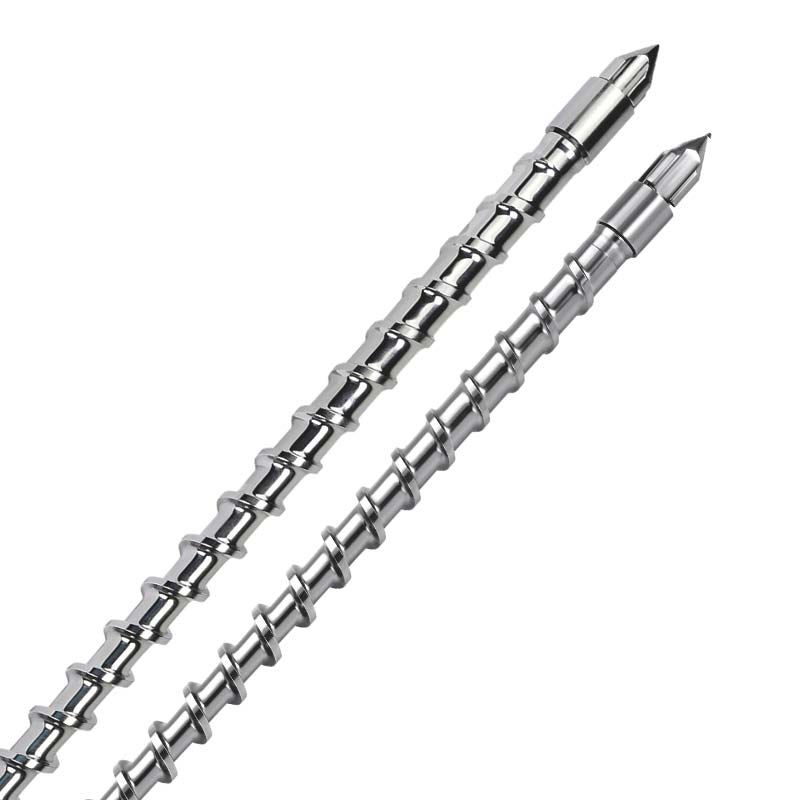
Kesimpulan inti dari bahan termo-konsolidated retrofit sekrup.
Kuncinya adalah untuk memperpendek persinggahan yang tidak perlu, mengandung guntingan dan menstabilkan pengukuran, dan struktur sekrup dan jendela kendali suhu harus divalidasi di sekitar sifat pemadatan material.
Teran terobosan pembentukan material solid Termal: sekrup akting pendek khusus dan solusi sistem injeksi kecepatan tinggi
Di bidang produk material padat termal, bahan-bahan seperti BMC ( plastik yang dapat dipisahkan), fenolose, UF (slubber) banyak digunakan di daerah komponen listrik, bagian mobil, dan aksesoris ablusi, dengan kebajikan ketahanan suhu tinggi mereka, insulasi dan stabilitas ukuran. Namun, tiga tantangan utama tetap ada dalam formulaisasi bahan jenis ini: pemborosan bahan mentah karena pemadatan awal, hilangnya stoppage karena plug di sekrup retrospeksi, dan kurangnya kinerja produk karena gel yang tidak rata. Menurut statistik industri, ketika peralatan umum digunakan, bahan yang distimasi sering kali kurang dari 70 persen memenuhi syarat, dengan solidifikasi awal menghasilkan hingga 25 persen limbah dan retrofitting hingga 8-12 jam per minggu. Kertas ini akan menganalisis sifat proses material padat termal dalam konteks data spesifik, dan menggambarkan bagaimana secara khusus dirancang sekrup short-acting dan sistem retrofitting berkecepatan tinggi menargetkan situs nyeri produksi.
Mata nyeri dan kebutuhan teknologi untuk produksi bahan yang dikondensasi termo
Sifat kimia dari bahan padat termal menentukan kekhususan proses pembentukannya, yang secara ireversibel saling berhubungan di bawah kondisi pemanas. Mereka tidak hanya kehilangan mobilitas begitu mereka didirikan sebelum waktunya (yaitu, \"kedewasaan awal\"), tetapi mereka terikat pada permukaan plume untuk membentuk blok keras yang akhirnya menyebabkan kemacetan. Dalam kasus material fenol, misalnya, waktu gel (dari pemanas hingga kehilangan mobilitas) hanya 30-60 detik, dan kemungkinan matang dini meningkat menjadi lebih dari 90 persen jika panjang tinggal di plume lebih dari 40 detik; material BMC memiliki kisaran suhu bentuk yang lebih sempit (150-170°C) dan ketika suhu melebihi 180°C, mereka sepenuhnya distabilkan dalam waktu 10 detik, mengarah ke kematian plume.
Dalam hal persyaratan kualitas produk, pemadatan produk soliditas termal perlu lebih dari 95 persen dan penyimpangan homogenitas gel cross-section tidak boleh melebihi 5 persen, jika tidak akan terjadi masalah seperti berkurangnya kinerja daya (misalnya, pengurangan 30 persen dalam intensitas kejut) dan insulasi yang tidak memuaskan. Kepanjangan berlebihan dari area yang dikompresi dari sekrup plume umum (40-50 persen dari total panjang plume) mengakibatkan material tinggal di plume selama lebih dari 60 detik, baik di luar jendela pemrosesan aman untuk bahan padat termal, yang merupakan penyebab pusat dari solidifikasi gel yang tidak rata dan awal.
Parameter teknikal dan keuntungan kinerja dari sekrup pendek-akting untuk bahan padat termal
Untuk memenuhi kebutuhan untuk \"pemrosesan jangka pendek\" bahan padat termal, tiga inovasi utama dibuat dalam desain struktur dan pemilihan material oleh sekrup short-acting yang dirancang khusus. Füdin Dirancang dalam area panjang dan kompresi, panjang total sekrup plume 30-40 persen lebih pendek dari plume normal (dalam kasus tiang plume dengan diameter 50 mm, panjang total berkurang dari 1.500 mm menjadi 900-1050 mm). Wilayah yang dikondensasi hanya 15-20% dari total panjang, sehingga material tetap berada dalam sekrup plume dalam waktu 20-30 detik, baik di bawah waktu stabilisasi kritis untuk resin fenol (40 detik) dan BMC (35 detik). Data empiris menunjukkan bahwa desain akan mengurangi laju solidifikasi awal dari 25 persen menjadi 3,2 persen dan kadar limbah dari 87 persen.
Dalam hal pemilihan material, sekrup plating menggunakan paduan suhu tinggi khusus (misalnya GH4169 high-temperature alloys) yang dapat bekerja pada suhu di atas 250°C, dan tingkat retensi keras (HRC) tetap di atas 90% setelah uji penuaan suhu tinggi 1.000 jam, jauh lebih baik daripada baja rata-rata 38CrMoAl (turun 40% pada suhu tinggi yang keras). Permukaan diolah dengan pelapis keramik (tebal 50-80 m) dan koefisien gesekan dikurangi menjadi 0,12, mengurangi pengikatan residu padat sebesar 70%. Kekombinan desain mudah-ke-bersihan (hingga R5mm di bagian bawah obeng dan lebih mudah dicuci daripada R2mm di plume normal) waktu pembersihan setelah setiap stoppage dikurangi dari yang asli dua jam menjadi 30 menit.
Thrifing 20 persen lebih besar dari panjang sekrup piping normal menurut kenaikan reductible reductive retrofit sekrup panjang, volume pakan ditingkatkan menjadi 150 g/s ( sekrup piping normal adalah 80 g/s) untuk menghindari kenaikan suhu lokal karena over-compression (diferensial suhu dalam area kompresi yang diukur berada dalam 0,2 °C dan sekrup piping normal adalah 0,5 °C) dan mengurangi risiko sulfida awal pada sumber.
Petunjuk teknis dan sinergi sistem injeksi kecepatan tinggi
Kolaborasi sistem injeksi berkecepatan tinggi dengan sekrup plastik acting pendek khusus adalah kunci untuk mencapai \"formasi cepat\" bahan padat termal. Sistem ini dapat menyuntik hingga 300-500 mm/s, yaitu 5-6 kali sistem injeksi rata-rata (50-100 mm/s), untuk memastikan bahwa bahan diisi dengan cepat sebelum reaksi gabungan (yaitu, selama periode gel). Pada kasus BMC fitting mandi, sistem kecepatan tinggi hanya diberikan 0,8 detik pada volume 200 cm, dibandingkan dengan 4,5 detik untuk sistem normal. Sistem kecepatan tinggi Feather mengurangi kemungkinan material disecuritisasi pada tahap awal dalam cetakan dari 35 persen menjadi 2,1 persen.
Sistem ini dilengkapi dengan perangkat umpan balik tekanan-waktu-nya-nyata (menanggapi kecepatan 10 ms) untuk secara akurat mengontrol tekanan injeksi dalam 80-120 MPa dan untuk menghindari material cut-off dan panas termal yang disebabkan oleh tekanan berlebihan (yang dikendalikan pada 5°C). Pada saat yang sama, teknik pengendalian suhu "detachment" digunakan untuk mengendalikan penyimpangan suhu dari berbagai bagian sekrup plume dalam ±1 °C (sistem normal adalah ±3 °C). Dari jumlah tersebut, suhu periode tambahan (60-80°C) lebih rendah daripada suhu transformasi bahan yang menggelas untuk mencegah pelembutan prematur; suhu periode injeksi (120-140°C) secara akurat dipadankan dengan suhu aktif bahan, sementara memastikan mobilitas, menghindari pemadatan dini.
Kesahian efek dalam aplikasi praktis
Data Produksi dari perusahaan komponen listrik menunjukkan bahwa tingkat keberhasilan insulasi BMC meningkat dari 68 persen menjadi 96,5 persen dengan pengenalan sekrup insulasi pendek dan sistem injeksi berkecepatan tinggi untuk bahan padat termal. Secara khusus, kadar limbah karena solidifikasi awal berkurang dari 25 persen menjadi 2,8 persen, jumlah plug dalam sekrup retrospek menurun dari lima kali seminggu menjadi satu per bulan, dan kehilangan shutt-off dikurangi sebesar 90 per sen; ketidakseimbangan gel produk berkurang dari 12 per sen menjadi 3,5 persen, dan intensitas impact ditingkatkan dari 12 kJ/m2 menjadi 18kJ/m2 untuk memenuhi sepenuhnya IEC 60670 dalam standar IEC 670 insulasi.
Dalam hal efisiensi ekonomi, tingkat pemanfaatan bahan telah meningkat dari 72 persen menjadi 95 persen, menghasilkan tabungan tahunan sekitar $ 4,5 juta dalam bahan baku, berdasarkan produksi 1 juta produk BMC per tahun, dan peningkatan 15 persen dalam waktu produksi peralatan efisien, kapasitas 30 persen dan 22 persen dalam biaya produksi gabungan.
Kombinasi antara antara sekrup akting pendek dan sistem injeksi berkecepatan tinggi untuk bahan padat termal telah secara mendasar ditujukan tantangan industri dari solidifikasi awal, plugging dan ketidakseimbangan gel dengan mengurangi waktu pemrosesan, mengoptimalkan akurasi suhu dan meningkatkan efisiensi pembersihan. Dengan lonjakan permintaan produk padat termal pada energi baru, daerah manufaktur kelas atas, solusi profesional akan menjadi inti dari opsi penguatan efisiensi perusahaan, mendorong peningkatan teknologi pembentukan bahan padat termal menjadi \"efisiensi, stabil, rendah konsumsi\".
Data untuk dicatat sebelum implementasi
- Nomor integritas material, rasio isian, sistem penolak nyala, rasio isi ulang dan kondisi kering.
- Plastik bermerek, model, diameter sekrup, tegangan, tekanan punggung, kecepatan putar dan struktur sekrup arus.
- Penunjukan model ukuran produk, ketebalan dinding, penampilan atau kekuatan, dan fenomena buruk dan frekuensi kejadian saat ini.
- Siklus produksi berkelanjutan, frekuensi pengisian bahan bakar, metode pembersihan mesin, aus dan rekam air mata dan kehidupan berguna yang direncanakan.
Bagaimana melegitimasi hasil penyesuaian
Disarankan agar garis dasar proses saat ini ditetapkan, diikuti oleh model tes tunggal-varian. Setiap ronde mencatat pengukuran waktu, suhu leleh, berat produk, siklus formasi dan laju buruk, menghindari parameter ganda diubah sekaligus untuk menentukan penyebabnya. Parameter dalam teks digunakan untuk menggambarkan pemikiran desain dan tidak boleh menggantikan data pemasok material dan protokol keselamatan on-site.
Dukungan macam apa itu?
Perlengkapan Mekanik Terap starmate Co. Ltd. di Dongqing City (Starfung) dapat menyediakan bahan dan penilaian situasional, mengacaukan rekomendasi struktural, bahan dasar dan pilihan perawatan permukaan, kustomisasi ukuran non-spectrum, dan pengaturan ulang masalah pengujian di sekitar bahan padat termal. Pengiriman informasi tentang bahan baku, peralatan dan produk dapat menyebabkan program yang lebih ditargetkan.
Mintalah sekrup yang disesuaikan segera, atau cek duluPlastik plastik plastik kertas♪ Dengan ♪ ♪Solusi Plastik Catatan PlastikAku tidak tahu.