
Programa espiral de retrofit de material sólido térmico: control corto de tornillo y temperatura
tiempo de liberación:2025-08-07
¿El programa de tornillos de material condensado termo? La clave es reducir las escalas innecesarias, contener las tijeras y estabilizar las mediciones, y la estructura del tornillo y las ventanas de control de temperatura deben ser validadas alrededor de las propiedades de solidificación de materiales. Este artículo combina información sobre estaciones de tornillo de novia estrella para organizar elementos de selección, proceso y validación.
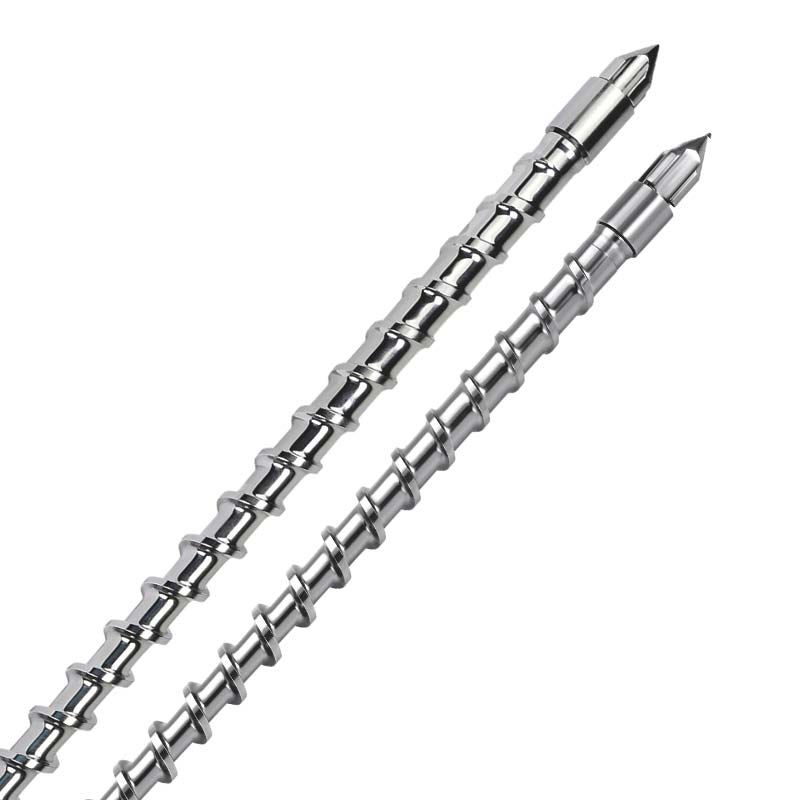
La conclusión central del material termoconsolidado se adapta a los tornillos.
La clave es reducir las escalas innecesarias, contener las tijeras y estabilizar las mediciones, y la estructura del tornillo y las ventanas de control de temperatura deben ser validadas alrededor de las propiedades de solidificación de materiales.
Excelente formación de materiales sólidos térmicos: tornillos especiales de acción corta y soluciones de sistema de inyección de alta velocidad
En el campo de los productos de materiales térmicos sólidos, materiales como BMC (plásticos compatibles), fenolose, UF (slubber) son ampliamente utilizados en las áreas de componentes eléctricos, piezas de automóviles y accesorios de ablución, en virtud de su alta resistencia a la temperatura, aislamiento y estabilidad de tamaño. Sin embargo, quedan tres retos principales en la formación de este tipo de material: el desperdicio de materias primas debido a la solidificación temprana, la pérdida de paradas debido a enchufes en tornillos retrospectivos, y la falta de rendimiento de productos debido a un gel desigual. Según las estadísticas de la industria, cuando se utiliza el equipo general, el material estilizado suele ser inferior al 70%, ya que la solidificación temprana da lugar a un 25% de los desechos y la adaptación de hasta 8-12 horas por semana. Este trabajo analizará las propiedades del proceso de materiales sólidos térmicos en el contexto de datos específicos, y describirá cómo los tornillos de acción corta diseñados especialmente y los sistemas de reacondicionamiento de alta velocidad apuntan a sitios de dolor de producción.
Principales puntos de dolor y necesidades tecnológicas para la producción de materiales termo-condenados
Las propiedades químicas de los materiales sólidos térmicos determinan la especialidad de sus procesos de formación, que están irreversiblemente interconectados bajo condiciones de calefacción. Ellos no sólo pierden la movilidad una vez que se establecen prematuramente (es decir, “madura temprana”), sino que están obligados a la superficie de la columna para formar bloques duros que eventualmente conducen a la congestión. En el caso de los materiales fenoles, por ejemplo, el tiempo de gel (desde la calefacción hasta la pérdida de movilidad) es de sólo 30-60 segundos, y la probabilidad de maduración temprana aumenta a más del 90% si la duración de la estancia en el ciruelo es de más de 40 segundos; los materiales BMC tienen un rango de temperatura de forma más estrecho (150-170°C) y cuando la temperatura supera los 180°C, están completamente estabilizados en 10 segundos, conducen a la muerte.
En cuanto a los requisitos de calidad del producto, la solidificación del producto de solidez térmica debe ser superior al 95% y la desviación de homogeneidad del gel de sección cruzada no debe exceder el 5%, de lo contrario habrá problemas como la reducción del rendimiento de energía (por ejemplo, una reducción del 30% en la intensidad del choque) e insatisfactoria insatisfactoria. La longitud excesiva de la zona comprimida del tornillo de ciruela general (40-50 por ciento de la longitud total de la ciruela) resulta en la estancia material en la ciruela durante más de 60 segundos, mucho más allá de la ventana de procesamiento seguro para materiales sólidos térmicos, que es la causa central de la solidificación desigual y temprana del gel.
Parámetros técnicos y ventajas de rendimiento de tornillos de acción corta para materiales sólidos térmicos
Para satisfacer la necesidad de “procesamiento a corto plazo” de materiales sólidos térmicos, se realizaron tres grandes innovaciones en el diseño de la estructura y selección de materiales mediante tornillos de acción corta especialmente diseñados. Diseñado en áreas de longitud y compresión, la longitud total de un tornillo de ciruela es 30-40 por ciento más corta que la ciruela normal (en el caso de un poste de ciruela con un diámetro de 50 mm, la longitud total se reduce de 1.500 mm a 900-1050 mm). El área condensada tarda sólo 15-20% de la longitud total, de modo que el material permanezca dentro de los tornillos de ciruela dentro de 20-30 segundos, muy por debajo del tiempo crítico de estabilización para la resina de fenol (40 segundos) y BMC (35 segundos). Los datos empíricos muestran que el diseño reducirá la tasa de solidificación temprana del 25% al 3,2% y la tasa de desecho del 87%.
En cuanto a la selección de materiales, los tornillos de plateo utilizan aleaciones especiales de alta temperatura (por ejemplo, aleaciones de alta temperatura GH4169) que pueden trabajar a temperaturas superiores a 250°C, y la tasa de retención dura (HRC) permanece por encima del 90% después de una prueba de envejecimiento de alta temperatura de 1.000 horas, mucho mejor que el acero promedio 38CrMoAl (un descenso del 40% en altas temperaturas). La superficie se trata con revestimiento cerámico (50-80 m de espesor) y el coeficiente de fricción se reduce a 0.12, reduciendo la unión de residuos sólidos en un 70%. Combinando un diseño fácil de limpiar (hasta R5mm en la parte inferior de un destornillador y más fácil de lavar que R2mm en la ciruela normal) el tiempo de limpieza después de cada parada se reduce de las dos horas originales a 30 minutos.
Diseñada un 20% más grande que la longitud normal del tornillo de tuberías según la longitud del tornillo reductivo reductivo reductivo de entrega, el volumen de alimentación se incrementó a 150 g/s (el tornillo de tubería era de 80 g/s) para evitar aumentos de temperatura locales debido a la sobrecompresión (el diferencial de temperatura en el área de compresión medida está dentro de ±2 °C y el tornillo de tubería normal era ±5 °C) y reducir el riesgo de fuente de sulfuro.
Indicadores técnicos y sinergias de sistemas de inyección de alta velocidad
La colaboración de sistemas de inyección de alta velocidad con tornillos plásticos especializados de acción corta es clave para lograr la “formación rápida” de materiales sólidos térmicos. El sistema puede inyectar hasta 300-500 mm/s, que es 5-6 veces el sistema de inyección promedio (50-100 mm/s), para asegurar que los materiales se llenan rápidamente antes de la reacción combinada (es decir, durante el período del gel). En el caso de los accesorios de baño BMC, el sistema de alta velocidad se dio sólo 0.8 segundos a un volumen de 200 cm, en comparación con 4.5 segundos para el sistema normal. El sistema de alta velocidad redujo la probabilidad de que el material securice en una etapa temprana del molde del 35% al 2,1%.
El sistema está equipado con dispositivos de retroalimentación de presión en tiempo real (velocidad responsable de 10 ms) para controlar con precisión la presión de inyección dentro de 80-120 MPa y evitar el corte de material y el calor térmico causado por la presión excesiva (que se controla a 5°C). Al mismo tiempo, la técnica "control de temperatura de desapego" se utiliza para controlar las desviaciones de temperatura de las diversas partes de los tornillos de ciruelas dentro de ±1 °C (el sistema normal es ±3 °C). De ellos, la temperatura del período adicional (60-80°C) es menor que la temperatura de transformación de vidrio del material para prevenir el ablandamiento prematuro; la temperatura del período de inyección (120-140°C) se combina con precisión con la temperatura activa del material, asegurando la movilidad, evitando la solidificación temprana.
Validación de efectos en aplicación práctica
Los datos de producción de una empresa de componentes eléctricos muestran que la tasa de éxito del aislamiento BMC aumentó del 68% al 96,5% con la introducción de tornillos de aislamiento corto y sistemas de inyección de alta velocidad para materiales sólidos térmicos. Concretamente, la tasa de desecho debida a la solidificación temprana disminuyó del 25% al 2,8%, el número de enchufes en tornillos retrospectivos disminuyó de cinco veces a una semana al mes, y la pérdida de cierre se redujo en un 90%; el desequilibrio de gel de producto se redujo del 12% al 3,5%, y la intensidad de impacto se incrementó de 12 kJ/m2 a 18kJ/m2 para cumplir plenamente la norma IEC06.
En cuanto a la eficiencia económica, la tasa de utilización de materiales ha aumentado del 72% al 95%, lo que ha dado lugar a economías anuales de aproximadamente 4,5 millones de dólares en materia prima, sobre la base de la producción de 1 millón de productos BMC anuales, y a un aumento del 15% en tiempo eficiente de producción de equipo, el 30% en capacidad y el 22% en costos combinados de producción.
La combinación de tornillos de acción corta y sistemas de inyección de alta velocidad para materiales sólidos térmicos ha abordado fundamentalmente los retos industriales de la solidificación temprana, el enchufe y el desequilibrio de gel reduciendo el tiempo de procesamiento, optimizando la precisión de la temperatura y mejorando la eficiencia de la limpieza. Con el aumento de la demanda de productos sólidos térmicos en nuevas áreas de fabricación de alta gama, la solución profesional se convertirá en el núcleo de las opciones de mejora de la eficiencia de la empresa, impulsando la mejora de la tecnología de formación de materiales sólidos térmicos a “eficiente, estable, bajo consumo”.
Data to be recorded before implementation
- Número de integridad material, relación de llenado, sistema de extracción de llamas, relación de recarga y condición seca.
- Nota plásticos marca, modelo, diámetro del tornillo, voltaje, presión trasera, velocidad de giro y estructura de tornillo actual.
- Indicadores de tamaño de producto, espesor de pared, apariencia o fuerza, y fenómenos adversos y frecuencia de ocurrencia actual.
- Ciclo de producción continuo, frecuencia de reabastecimiento, método de limpieza de máquinas, registro de desgaste y vida útil planificada.
Cómo validar los resultados del ajuste
Se recomienda que se establezca la base de referencia del proceso actual, seguida de un modelo de prueba monovariante. Cada ronda registra la medición del tiempo, la temperatura de fusión, el peso del producto, el ciclo de formación y la mala tasa, evitando que se cambien varios parámetros al mismo tiempo para determinar la causa. Los parámetros del texto se utilizan para ilustrar el pensamiento del diseño y no deben sustituir los datos del proveedor de materiales y los protocolos de seguridad in situ.
¿Qué tipo de apoyo es un tornillo de novia estrella?
El Starmate Mechanical Equipment Co. Ltd. en Dongqing City (Starfung) puede proporcionar materiales y evaluaciones situacionales, recomendaciones estructurales de tornillo, materiales de base y opciones de tratamiento superficial, personalización de tamaño no-espectro, y un restablecimiento de problemas de prueba en torno a materiales sólidos térmicos. La presentación de información sobre materias primas, equipo y productos podría dar lugar a programas más específicos.
Solicitar tornillos personalizados inmediatamente, o comprobar primeroNota producto de tornillo plásticoconNota Soluciones de plásticoNo lo sé.