
Programme de mise à niveau en spirale des matériaux solides thermiques: vis courte et contrôle de la température
Temps de sortie:2025-08-07
Le programme de vis thermocondensées? La clé est de raccourcir les arrêts inutiles, de contenir les cisaillements et de stabiliser les mesures, et la structure de la vis et les fenêtres de contrôle de la température doivent être validées autour des propriétés de solidification du matériau. Cet article combine l'information sur les stations de visserie stellaires pour organiser la sélection, le processus et les éléments de validation.
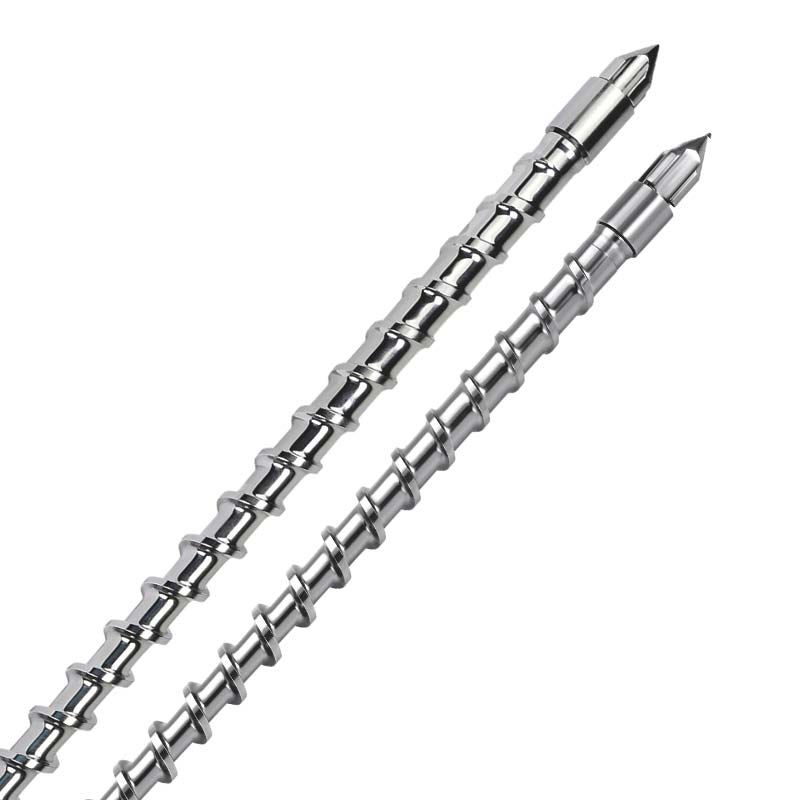
La conclusion du noyau du matériau thermo-consolidé améliore les vis.
La clé est de raccourcir les arrêts inutiles, de contenir les cisaillements et de stabiliser les mesures, et la structure de la vis et les fenêtres de contrôle de la température doivent être validées autour des propriétés de solidification du matériau.
Percée de formation de matériaux solides thermiques : vis spéciales à action courte et solutions de systèmes d'injection à grande vitesse
Dans le domaine des matériaux solides thermiques, les matériaux tels que le BMC (plastique comparable), le phénolose, l'UF (lubber) sont largement utilisés dans les domaines des composants électriques, des pièces de voiture et des accessoires d'ablumination, en raison de leur résistance à haute température, de leur isolation et de leur stabilité de taille. Toutefois, la formation de ce type de matière présente trois défis principaux : les déchets de matières premières dus à une solidification précoce, la perte d'arrêts dus à des bouchons de vis rétrospectives et le manque de performance des produits du fait d'un gel inégal. D ' après les statistiques de l ' industrie, lorsque l ' on utilise du matériel général, les matières en plastique sont souvent moins de 70 % qualifiées, avec une solidification précoce qui permet d ' obtenir jusqu ' à 25 % des déchets et une mise à niveau de 8 à 12 heures par semaine. Cet article analysera les propriétés de processus des matériaux solides thermiques dans le contexte de données spécifiques, et décrira comment les vis à action rapide et les systèmes d'adaptation à grande vitesse spécialement conçus ciblent les sites de douleur de production.
Points de douleur et besoins technologiques essentiels pour la production de matériaux thermocondensés
Les propriétés chimiques des matériaux solides thermiques déterminent la spécialité de leurs processus de formation, qui sont irréversiblesment interconnectés dans des conditions de chauffage. Non seulement ils perdent la mobilité une fois qu'ils sont établis prématurément (c.-à-d., la maturité précoce), mais ils sont liés à la surface du panache pour former des blocs durs qui finissent par entraîner la congestion. Dans le cas des matériaux phénols, par exemple, le temps de gel (du chauffage à la perte de mobilité) n'est que de 30 à 60 secondes, et la probabilité de maturation précoce augmente à plus de 90 % si la durée de séjour dans le panache est supérieure à 40 secondes; les matériaux BMC ont une température de forme plus étroite (150 à 170 °C) et lorsque la température dépasse 180 °C, ils sont complètement stabilisés en 10 secondes, ce qui entraîne la mort du panache.
En ce qui concerne les exigences de qualité du produit, la solidification du produit de solidité thermique doit être supérieure à 95 % et l'écart d'homogénéité du gel de section transversale ne doit pas dépasser 5 %, faute de quoi il y aura des problèmes tels que la réduction de la puissance (par exemple, une réduction de 30 % de l'intensité du choc) et une isolation insatisfaisante. La longueur excessive de la surface comprimée de la vis à panache générale (40 à 50 % de la longueur totale du panache) conduit à ce que le matériau reste dans le panache pendant plus de 60 secondes, bien au-delà de la fenêtre de traitement sécuritaire des matériaux solides thermiques, qui est la cause centrale de la solidification inégale et précoce du gel.
Paramètres techniques et avantages de performance des vis à action rapide pour les matériaux solides thermiques
Afin de répondre au besoin de traitement à court terme des matériaux solides thermiques, trois innovations majeures ont été réalisées dans la conception de la structure et la sélection des matériaux par des vis à action rapide spécialement conçues. Conçue dans les zones de longueur et de compression, la longueur totale d'une vis à panache est de 30 à 40 % inférieure à celle du panache normal (dans le cas d'un poteau à panache d'un diamètre de 50 mm, la longueur totale est réduite de 1 500 mm à 900-1050 mm). La longueur de la surface condensée ne représente que 15 à 20% de la longueur totale, de sorte que le matériau reste à l'intérieur des vis du panache dans les 20 à 30 secondes, bien en dessous du temps critique de stabilisation pour la résine de phénol (40 secondes) et le BMC (35 secondes). Les données empiriques montrent que la conception réduira le taux de solidification précoce de 25 % à 3,2 % et le taux de déchets de 87 %.
Pour ce qui est de la sélection des matériaux, les vis de placage utilisent des alliages spéciaux à haute température (par exemple des alliages à haute température GH4169) qui peuvent fonctionner à des températures supérieures à 250°C, et le taux de rétention dure (HRC) reste supérieur à 90 % après un test de vieillissement à haute température de 1 000 heures, bien meilleur que l'acier moyen 38CrMoAl (une baisse de 40 % à haute température). La surface est traitée avec un revêtement en céramique (50-80 m d'épaisseur) et le coefficient de frottement est réduit à 0,12, ce qui réduit de 70 % la fixation des résidus solides. Combinant une conception facile à nettoyer (jusqu'à R5mm au fond d'un tournevis et plus facile à laver que R2mm au panache normal) le temps de nettoyage après chaque arrêt est réduit de l'original deux heures à 30 minutes.
Conçue à 20 % de plus que la longueur normale de la vis de tuyauterie, selon une longueur de vis réductrice déductible à la livraison, le volume d'alimentation a été porté à 150 g/s (la vis de tuyauterie était de 80 g/s) afin d'éviter les hausses de température locales dues à la surcompression (la différence de température dans la zone de compression mesurée se situe à ±2 °C et la vis de tuyauterie normale à ±5 °C) et de réduire le risque de sulfure précoce à la source.
Indicateurs techniques et synergies des systèmes d'injection à grande vitesse
La collaboration de systèmes d'injection à grande vitesse avec des vis plastiques à action courte spécialisées est la clé pour obtenir la formation rapide de matériaux solides thermiques. Le système peut injecter jusqu'à 300-500 mm/s, soit 5-6 fois le système d'injection moyen (50-100 mm/s), pour s'assurer que les matériaux sont remplis rapidement avant la réaction combinée (c'est-à-dire pendant la période du gel). Dans le cas des installations de bain BMC, le système à grande vitesse n'a été donné que 0,8 seconde à un volume de 200 cm, contre 4,5 secondes pour le système normal. Le système à grande vitesse a réduit de 35 % à 2,1 % la probabilité que le matériau soit titrisé à un stade précoce dans le moule.
Le système est équipé de dispositifs de rétroaction de pression en temps réel (vitesse de réponse de 10 ms) pour contrôler avec précision la pression d'injection dans les limites de 80 à 120 MPa et éviter la coupure de matériau et la chaleur thermique causées par une pression excessive (réglée à 5°C). Dans le même temps, la technique de "contrôle de la température du détachement" est utilisée pour contrôler les écarts de température des différentes parties des vis du panache à ±1 °C (le système normal est de ±3 °C). De ce nombre, la température de la période supplémentaire (60-80°C) est inférieure à la température de transformation de verre du matériau pour éviter l'adoucissement prématuré; la température de la période d'injection (120-140°C) est assortie avec précision à la température active du matériau, tout en assurant la mobilité, évitant une solidification précoce.
Validation des effets en application pratique
Les données de production d ' une entreprise de composants électriques montrent que le taux de succès de l ' isolation BMC est passé de 68 % à 96,5 % avec l ' introduction de vis à isolation courte et de systèmes d ' injection à grande vitesse pour les matériaux solides thermiques. Plus précisément, le taux de déchets dus à une solidification précoce est tombé de 25 % à 2,8 %, le nombre de bouchons dans les vis rétrospectives est passé de cinq fois par semaine à un par mois, et la perte d'arrêt a été réduite de 90 %; le déséquilibre du gel produit a été réduit de 12 % à 3,5 % et l'intensité de l'impact a été portée de 12 kJ/m2 à 18 kJ/m2 pour satisfaire pleinement à la norme d'isolation électrique CEI 60670.
Pour ce qui est de l ' efficacité économique, le taux d ' utilisation des matières est passé de 72 % à 95 %, ce qui a permis de réaliser des économies annuelles d ' environ 4,5 millions de dollars en matières premières, sur la base de la production d ' un million de produits BMC par an, et d ' augmenter de 15 % le temps de production du matériel, de 30 % en capacité et de 22 % en coûts de production combinés.
La combinaison de vis à action rapide et de systèmes d'injection à grande vitesse pour les matériaux solides thermiques a fondamentalement abordé les défis industriels de la solidification précoce, du branchement et du déséquilibre gel en réduisant le temps de traitement, en optimisant la précision de la température et en améliorant l'efficacité de nettoyage. Avec l'augmentation de la demande de produits thermiques solides dans les nouveaux secteurs de production d'énergie, la solution professionnelle deviendra le cœur des options d'amélioration de l'efficacité de l'entreprise, conduisant à la mise à niveau de la technologie de formation de matériaux thermiques solides à l'efficacité, stable, faible consommation.
Données à enregistrer avant la mise en œuvre
- Numéro d'intégrité du matériau, taux de remplissage, système de protection contre la flamme, taux de remplissage et état sec.
- Note marque en plastique, modèle, diamètre de la vis, tension, contre-pression, vitesse de rotation et structure de vis à courant.
- Indicateurs de la taille du produit, de l'épaisseur de la paroi, de l'apparence ou de la résistance, des phénomènes indésirables actuels et de la fréquence de l'occurrence.
- Cycle de production continu, fréquence de ravitaillement, méthode de nettoyage des machines, enregistrement de l'usure et durée de vie prévue.
Comment valider les résultats de l'ajustement
Il est recommandé d'établir le niveau de référence du processus actuel, suivi d'un modèle d'essai à une seule variable. Chaque ronde enregistre la mesure du temps, de la température de fusion, du poids du produit, du cycle de formation et de la mauvaise vitesse, évitant de modifier simultanément plusieurs paramètres pour en déterminer la cause. Les paramètres du texte sont utilisés pour illustrer la conception et ne devraient pas remplacer les données du fournisseur et les protocoles de sécurité sur place.
Quel genre de soutien est une fiotte d'amie ?
La Starmate Mechanical Equipment Co. Ltd. de Dongqing City (Starfung) peut fournir des évaluations des matériaux et de la situation, des recommandations de structure de vis, des matériaux de base et des options de traitement de surface, une personnalisation non-spectrale, et une remise des problèmes d'essai autour des matériaux solides thermiques. La communication d ' informations sur les matières premières, les équipements et les produits pourrait conduire à des programmes plus ciblés.
Demander immédiatement des vis personnalisées, ou vérifier en premierNote produit à vis en plastiqueavecRemarque Solutions en plastiqueJe ne sais pas.