
Thermisches Festmaterial Retrofit Spiralprogramm: Kurzschraube und Temperaturregelung
Release-Zeit:2025-08-07
Das thermokondensierte nachgerüstete Schneckenprogramm? Der Schlüssel ist, unnötige Zwischenstopps zu verkürzen, Scheren einzuschließen und Messungen zu stabilisieren, und die Schraubenstruktur und die Temperaturkontrollfenster müssen um die Materialverfestigungseigenschaften herum validiert werden. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
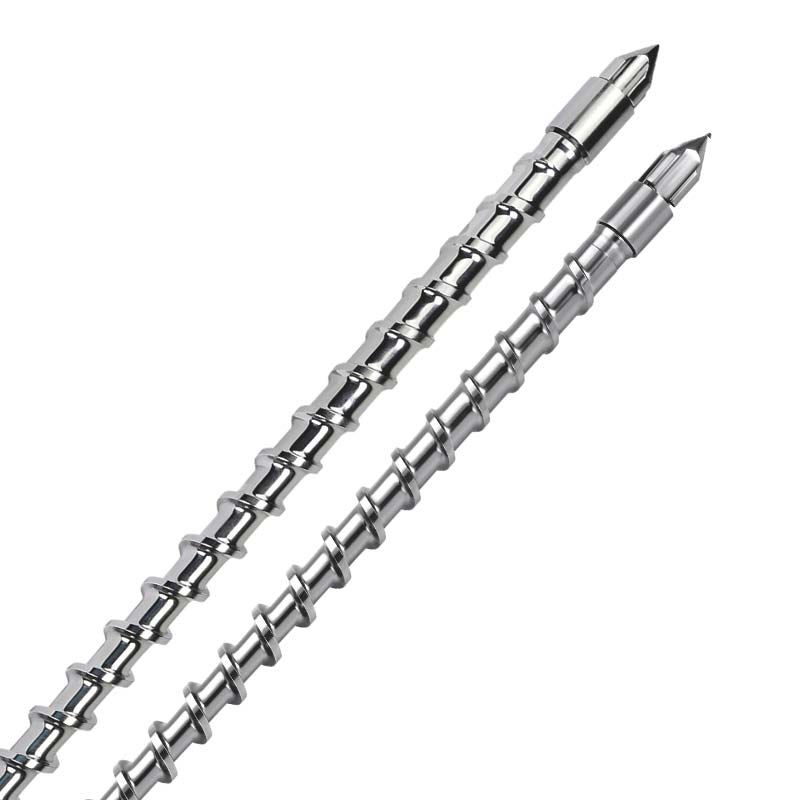
Der Kernabschluss des thermokonsolidierten Materials rüstet die Schrauben nach.
Der Schlüssel ist, unnötige Zwischenstopps zu verkürzen, Scheren einzuschließen und Messungen zu stabilisieren, und die Schraubenstruktur und die Temperaturkontrollfenster müssen um die Materialverfestigungseigenschaften herum validiert werden.
Thermische Feststoffbildung: Spezielle kurzwirkende Schrauben und schnelle Einspritzsystemlösungen
Im Bereich der thermischen Feststoffprodukte finden Materialien wie BMC (vergleichbare Kunststoffe), Phenolose, UF (Slubber) aufgrund ihrer hohen Temperaturbeständigkeit, Isolation und Größenstabilität in den Bereichen Elektrokomponenten, Autoteile und Waschzubehör breite Anwendung. Jedoch bleiben drei Hauptherausforderungen in der Formung dieser Art des Materials: der Abfall von Rohstoffen wegen der frühen Erstarrung, der Verlust von Unterbrechungen wegen der Stopfen in rückblickenden Schrauben und der Mangel an Leistung von Produkten wegen des ungleichmäßigen Gels. Laut Industriestatistiken ist das stymied Material bei Verwendung von allgemeinen Geräten oft weniger als 70 Prozent qualifiziert, wobei eine frühzeitige Erstarrung zu bis zu 25 Prozent Abfall und Nachrüstung für bis zu 8-12 Stunden pro Woche führt. Dieses Papier wird die Prozesseigenschaften von thermischen Feststoffen im Kontext spezifischer Daten analysieren und beschreiben, wie speziell entwickelte kurzwirkende Schrauben und Hochgeschwindigkeits-Nachrüstsysteme auf Produktionsschmerzstellen abzielen.
Kernschmerzpunkte und Technologieanforderungen für die Herstellung von thermokondensierten Materialien
Die chemischen Eigenschaften von thermischen Feststoffen bestimmen die Spezialität ihrer Bildungsprozesse, die unter Erwärmungsbedingungen irreversibel miteinander verbunden sind. Sie verlieren nicht nur die Mobilität, wenn sie vorzeitig etabliert sind (dh "frühe Reife"), sondern sie sind an die Oberfläche der Wolke gebunden, um harte Blöcke zu bilden, die schließlich zu Staus führen. Im Falle von Phenolmaterialien zum Beispiel beträgt die Gelzeit (von der Erwärmung bis zum Verlust der Beweglichkeit) nur 30-60 Sekunden, und die Wahrscheinlichkeit einer frühen Reifung steigt auf mehr als 90 Prozent, wenn die Verweildauer in der Wolke mehr als 40 Sekunden beträgt; BMC-Materialien haben einen engeren Formtemperaturbereich (150-170°C) und wenn die Temperatur 180°C übersteigt, sind sie innerhalb von 10 Sekunden vollständig stabilisiert, was zum Tod der Wolke führt.
Hinsichtlich der Produktqualitätsanforderungen muss die Erstarrung des Produkts mit thermischer Festigkeit mehr als 95 % betragen und die Abweichung von der Homogenität des Querschnitts des Gels sollte 5 % nicht überschreiten, andernfalls kommt es zu Problemen wie einer verringerten Leistungsleistung (z. B. einer Verringerung der Intensität des Stoßes um 30 %) und einer unbefriedigenden Isolierung. Die übermäßige Länge des komprimierten Bereichs der allgemeinen Federschraube (40-50 Prozent der Gesamtlänge der Feder) führt dazu, dass Material für mehr als 60 Sekunden in der Feder verbleibt, weit über das sichere Verarbeitungsfenster für thermische Feststoffe hinaus, was die zentrale Ursache für die ungleichmäßige und frühe Erstarrung des Gels ist.
Technische Parameter und Leistungsvorteile von kurzwirkenden Schrauben für thermische Feststoffe
Um dem Bedarf an „kurzzeitiger Verarbeitung von thermischen Feststoffen gerecht zu werden, wurden drei wichtige Innovationen in der Konstruktion der Struktur und der Auswahl der Materialien durch speziell entwickelte kurzwirkende Schrauben gemacht. Die Gesamtlänge einer Federschraube ist in Längen- und Kompressionsbereichen 30-40 Prozent kürzer als die normale Feder (bei einem Federpol mit einem Durchmesser von 50 mm wird die Gesamtlänge von 1.500 mm auf 900-1050 mm reduziert). Kondensierte Flächenlängen nur 15-20% der Gesamtlänge, so dass das Material innerhalb der Federschrauben innerhalb von 20-30 Sekunden bleibt, deutlich unter der kritischen Stabilisierungszeit für Phenolharz (40 Sekunden) und BMC (35 Sekunden). Die empirischen Daten zeigen, dass das Design die Frühverfestigungsrate von 25 Prozent auf 3,2 Prozent und die Abfallrate von 87 Prozent reduzieren wird.
In Bezug auf die Materialauswahl verwenden die Plattierschrauben spezielle Hochtemperaturlegierungen (z. B. GH4169-Hochtemperaturlegierungen), die bei Temperaturen über 250 ° C arbeiten können, und die harte (HRC) Retentionsrate bleibt nach einem 1.000-stündigen Hochtemperaturalterungstest über 90 %, viel besser als der durchschnittliche 38CrMoAl-Stahl (ein 40-prozentiger Rückgang bei hohen Temperaturen). Die Oberfläche wird mit einer keramischen Beschichtung (50-80 m dick) behandelt und der Reibungskoeffizient auf 0,12 reduziert, wodurch die Bindung von festen Rückständen um 70% reduziert wird. Durch die Kombination eines leicht zu reinigenden Designs (bis zu R5mm an der Unterseite eines Schraubenziehers und leichter zu waschen als R2mm an der normalen Feder) wird die Reinigungszeit nach jedem Stillstand von den ursprünglichen zwei Stunden auf 30 Minuten reduziert.
Konstruiert 20 Prozent größer als die normale Rohrschneckenlänge nach einer austragsabsetzbaren reduktiven Nachrüstschneckenlänge, wurde das Zuführvolumen auf 150 g / s erhöht (die Rohrschnecke war 80 g / s), um lokale Temperaturanstiege durch Überkompression zu vermeiden (die Temperaturdifferenz im gemessenen Kompressionsbereich liegt innerhalb von ± 2 ° C und die normale Rohrschnecke war ± 5 ° C) und das Risiko von frühem Sulfid an der Quelle zu reduzieren.
Technische Indikatoren und Synergien von Schnelleinspritzsystemen
Die Zusammenarbeit von High-Speed-Injektionssystemen mit spezialisierten kurzwirkenden Kunststoffschrauben ist der Schlüssel zur "schnellen Bildung" von thermischen Feststoffen. Das System kann bis zu 300-500 mm / s injizieren, was dem 5-6-fachen des durchschnittlichen Injektionssystems (50-100 mm / s) entspricht, um sicherzustellen, dass die Materialien vor der kombinierten Reaktion (dh während der Gelperiode) schnell gefüllt werden. Bei BMC-Badearmaturen wurde das Hochgeschwindigkeitssystem nur 0,8 Sekunden bei einem Volumen von 200 cm gegeben, verglichen mit 4,5 Sekunden für das normale System. Das Hochgeschwindigkeitssystem reduzierte die Wahrscheinlichkeit, dass Material in einem frühen Stadium innerhalb der Form verbrieft wird, von 35 Prozent auf 2,1 Prozent.
Das System ist mit Echtzeit-Druck-Feedback-Geräten (Reaktionsgeschwindigkeit von 10 ms) ausgestattet, um den Einspritzdruck innerhalb von 80-120 MPa genau zu steuern und die Materialabschaltung und thermische Hitze durch übermäßigen Druck (der bei 5°C gesteuert wird) zu vermeiden. Gleichzeitig wird die Technik der "Ablösungstemperaturregelung" verwendet, um Temperaturabweichungen der verschiedenen Teile der Federschrauben innerhalb von ± 1 ° C zu kontrollieren (das normale System ist ± 3 ° C). Von diesen ist die Temperatur der zusätzlichen Periode (60-80 ° C) niedriger als die Glasumwandlungstemperatur des Materials, um eine vorzeitige Erweichung zu verhindern; Die Temperatur der Injektionsperiode (120-140° C) wird genau auf die aktive Temperatur des Materials abgestimmt, während die Mobilität gewährleistet und eine frühe Erstarrung vermieden wird.
Validierung der Wirkungen in der praktischen Anwendung
Die Produktionsdaten eines Elektrokomponentenunternehmens zeigen, dass die BMC-Isolationserfolgsrate mit der Einführung von Kurzisolationsschrauben und Schnelleinspritzsystemen für thermische Feststoffe von 68 Prozent auf 96,5 Prozent gestiegen ist. Konkret sank die Abfallrate aufgrund der frühen Erstarrung von 25 Prozent auf 2,8 Prozent, die Anzahl der Stecker in Retrospektivschrauben von fünf Mal pro Woche auf einen pro Monat und der Abschaltverlust wurde um 90 Prozent reduziert; Das Produktgel-Ungleichgewicht wurde von 12 Prozent auf 3,5 Prozent reduziert und die Aufprallintensität wurde von 12 kJ / m2 auf 18 kJ / m2 erhöht, um den IEC 60670 Elektroisolationsstandard vollständig zu erfüllen.
In Bezug auf die Wirtschaftlichkeit hat sich die Materialauslastung von 72 Prozent auf 95 Prozent erhöht, was zu jährlichen Einsparungen von etwa 4,5 Millionen US-Dollar bei Rohstoffen auf der Grundlage der Produktion von 1 Million BMC-Produkten pro Jahr und einer Steigerung der effizienten Produktionszeit der Anlagen um 15 Prozent, der Kapazität um 30 Prozent und der kombinierten Produktionskosten um 22 Prozent führt.
Die Kombination von kurz wirkenden Schrauben und High-Speed-Injektionssystemen für thermische Feststoffe hat sich grundlegend den industriellen Herausforderungen der frühen Erstarrung, des Verstopfens und des Gelungleichgewichts gestellt, indem die Verarbeitungszeit verkürzt, die Temperaturgenauigkeit optimiert und die Reinigungseffizienz verbessert wurde. Mit dem Anstieg der Nachfrage nach thermischen Feststoffprodukten in neuen Energie-, High-End-Fertigungsbereichen wird die professionelle Lösung zum Kern der effizienzsteigernden Optionen des Unternehmens werden und die Modernisierung der Technologie zur thermischen Feststoffbildung auf "effizient, stabil und verbrauchsarm" vorantreiben.
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starmate Mechanical Equipment Co. Ltd. in Dongqing City (Starfung) kann Materialien und Situationsbewertungen, Empfehlungen für die Schraubenstruktur, Basismaterialien und Oberflächenbehandlungsoptionen, Anpassung in Nicht-Spektrumgröße und ein Zurücksetzen von Testproblemen bei thermischen Feststoffen bereitstellen. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.