
熱固体材料の改装の螺線形プログラム:短いねじおよび温度調整
リリース時間:2025-08-07
熱凝縮された材料の改装されたねじプログラムか。 キーは不必要な停止を短くし、せん断を含み、測定を安定させます、そしてねじ構造および温度調整窓は物質的な凝固の特性のまわりで検証されなければなりません。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
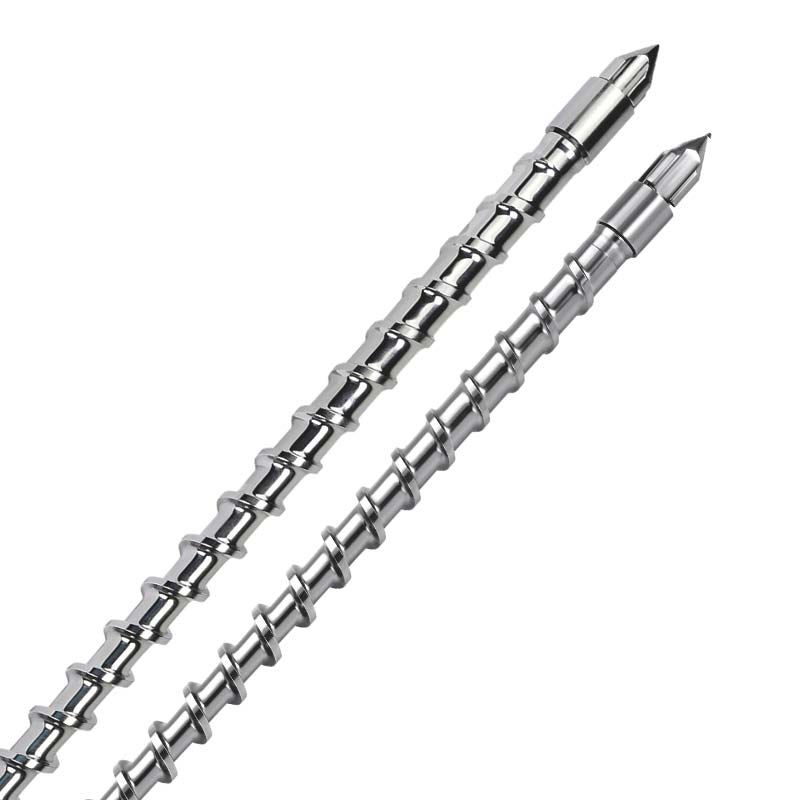
熱連結材料の根本的な結論はねじに改装します。
キーは不必要な停止を短くし、せん断を含み、測定を安定させます、そしてねじ構造および温度調整窓は物質的な凝固の特性のまわりで検証されなければなりません。
熱固体材料の形成のブレークスルー:特別な短い作用ねじおよび高速注入システム解決
熱固体材料プロダクトの分野では、BMC (多用性があるプラスチック)、フェノールス、UF (slubber)のような材料は電気部品、自動車部品および付属品の区域で、高温抵抗、絶縁材およびサイズの安定性のvirtueによって、広く利用されています。 しかし、このタイプの材料の形成に3つの主な課題は残っています。初期の凝固による原材料の廃棄物、レトロスペクトネジのプラグによるストップページの損失、および不均等なゲルによる製品の性能の欠如。 業界統計によると、一般的な機器が使用されると、スタイマイド材料は、初期の固着で最大25パーセントの廃棄物と1週間あたりの最大8〜12時間までの改装に起因する、しばしば70未満です。 本紙は、特定のデータの文脈における熱固体材料のプロセス特性を分析し、特に設計されている短絡ネジと高速レトロフィットシステムターゲット生産の痛み部位を記述します。
熱凝縮材料の生産のための中心の苦痛ポイントそして技術の必要性
熱固体材料の化学的特性は、熱条件の下で相互接続されている、その形成プロセスの専門性を決定します。 彼らは自然に(すなわち「早期成熟」)確立されると、彼らは移動体を失うだけでなく、彼らは最終的に混雑につながるハードブロックを形成するために、梅の表面に縛られています。 フェノール材料の場合、例えば、ゲル時間(加熱から運動の喪失まで)はわずか30〜60秒で、プルメの滞在期間が40秒以上である場合、初期の熟年が90パーセント以上増加する確率が増加します。 BMC材料は、より狭いフォーム温度範囲(150〜170°C)を持ち、温度が180°Cを超えると、それらは10秒以内に完全に安定しており、梅石の死につながる。
製品の品質要件の面では、熱固着製品の凝固は、95パーセント以上であり、断面ゲル均質偏差は5パーセントを超えてはならない、そうでなければ、電力性能(例えば、衝撃の強度の30パーセント削減)や不十分な断熱などの問題があります。 一般的なプラムネジの圧縮面積の過度な長さ(プラムの総長さの40〜50パーセント)は、60秒以上プラムにとどまる材料で、熱固体材料の安全な処理窓を超えて、ゲルの不均一かつ初期の凝固の原因である。
熱固体材料のための短い機能ねじの技術的な変数そして性能の利点
熱固体材料の「短期処理」の必要性を満たすために、3つの主要な革新は特に設計されていた短絡ねじによって材料の構造そして選択の設計でなされました。 長さおよび圧縮区域で設計されていて、プラムねじの全長は正常なプラムより30-40です(50のmmの直径が付いているプラムの棒の場合には、総長さは1,500のmmから900-1050のmmに減ります)。 汚染された区域は総長さの15-20%だけ、材料がフェノール樹脂(40秒)およびBMC(35秒)の重要な安定時間の下の20-30秒以内にプラムねじでとどまるので。 設計が初期の凝固率を 25 パーセントから 3.2 まで削減し、廃棄物率が 87 パーセントから 87 パーセント まで削減する帝国データショー。
物質的な選択の面では、めっきねじは250°C上の温度で働くことができる特別な高温合金(例えばGH4169高温合金)を使用し、堅い(HRC)保持率は1,000時間の高温老化テストの後で90%以上、平均38CrMoAlの鋼鉄(高温で堅い40%の低下)より大いによく残します。 表面はセラミックコーティング(厚さ50〜80m)で処理され、摩擦係数は0.12に減少し、固体残留物の結合を70%削減します。 スクリュードライバーの底部にR5mmまでと、通常のプラムでR2mmよりも洗濯しやすい設計(R5mmまで)を組み合わせて、各停止後の清掃時間を2時間から30分に短縮します。
配達延性還元ネジの長さによると、通常の配管ネジの長さよりも20パーセント大きい設計、供給量は150 g /秒(配管ネジは80 g /秒)に増加し、過圧による局部温度上昇を回避しました(測定された圧縮面積の温度差は±2 °C以内であり、通常の配管ネジは±5 °C)、供給源での初期硫化物のリスクを低減しました。
高速噴射装置のテクニカルインジケーターとシナジー
特殊な小型ネジで高速噴射システムとのコラボレーションは、熱固体材料の「クイック形成」を実現する鍵です。 システムは、材料が結合反応の前にすぐに満たされていることを確認するために、平均噴射システム(50〜100 mm /秒)5-6回である300〜500 mm /秒まで注入することができます(つまり、ゲル期間の間に)。 BMCの入浴継手の場合、通常のシステムと比較して、200 cmの容積でわずか0.8秒の高速システムが与えられました。 高速システムは、金型内の初期段階に35パーセントから2.1セントまでの材料の可搬性を削減しました。
システムは80-120 MPa内の注入圧力を正確に制御し、過度の圧力によって引き起こされる材料の締切りおよび熱熱熱熱を避けるために、リアルタイム圧力フィードバック装置(応答速度10 ms)が装備されています。 同時に、±1 °C (正常なシステムは±3 °Cの内の配管ねじのさまざまな部分の温度の偏差を制御するのに「分離の温度調整」の技術が使用されています。 これらのうち、追加期間(60〜80°C)の温度は、材料のガラス加工温度よりも低く、早期の軟化を防ぐことができます。 注入期間の温度(120〜140°C)は、材料の有効温度と正確に一致し、運動性を確保しながら、早期の凝固を避けます。
実用的なアプリケーションの効果の検証
電装品の企業ショーのBMCの絶縁材の成功率は熱固体材料のための短絶縁材ねじそして高速注入システムの導入とパーセントごとの68パーセントから96.5に増加したことを生産データ。 具体的には、初期の凝固による廃棄物率は、1セントあたり25〜2.8に減少し、レトロスペクトネジのプラグの数が1週間から1ヶ月に5回減少し、シャットオフの損失は1セントあたり90減少しました。製品ゲルの不均衡は1セントから3.5パーセントに12から低下し、衝撃強度は12 kJ / m2から18kJ / m2に増加し、完全にIEC 60670電気絶縁規格を満たしました。
経済効率の観点から、材料利用率は1セントあたり72から95パーセントに増加し、年間約4.5億ドルの原材料の年間貯蓄、年間1億BMC製品の生産に基づいており、効率的な機器生産時間に15パーセントの増加、容量30パーセントあたり22パーセント、結合生産コスト。
熱固体材料のための短絡ねじそして高速注入システムの組合せは根本的に処理時間を減らし、温度の正確さを最大限に活用し、クリーニングの効率を改善することによって早期の凝固、プラグ アンド ゲルの不均衡の産業課題に対処しました。 新しいエネルギー、上限の製造業区域の熱固体プロダクトのための要求のサージによって、専門の解決は企業の効率高める選択の核となり、熱固体材料の形成技術の「有効な、安定した、低消費」に改善を運転します。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Dongqing市(Starfung)のStarmateの機械装置Co.株式会社は材料および状態の評価、ねじ構造の推薦、基材および表面処理の選択、非スペクトルサイズのカスタム化および熱固体材料のまわりのテスト問題のリセットを提供できます。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ