
เราจะแก้ไขโน้ตยังไง เหตุผล, กระบวนการ, ราและสกรูปรับแต่ง
เวลาวางจำหน่าย:2025-10-02
คุณ จัด การ อย่าง ไร กับ สาเหตุ, กระบวนการ, รา, และ การ ปรับ โน้ต ให้ ดี ที่ สุด? ควร ตรวจ สอบ ความ หนา ของ ผนัง และ การ เสริม ความ แข็ง แรง ก่อน และ ควร ปรับ ความ ดัน ความ เย็น และ การ ละลาย เพื่อ ความ มั่นคง; ความ ดัน ที่ เพิ่ม ขึ้น โดย ไม่ ได้ ตรวจ ดู รา และ รัฐ พลาสติก นั้น มัก จะ ทํา ได้ ยาก. กระดาษนี้รวมข้อมูล สถานีสกรูของเพื่อนดาว เพื่อจัดการการคัดเลือก, โพรเซส และองค์ประกอบการตรวจสอบ
การ ลง ความ เห็น ของ ผู้ อ่าน
ควร ตรวจ สอบ ความ หนา ของ ผนัง และ การ เสริม ความ แข็ง แรง ก่อน และ ควร ปรับ ความ ดัน ความ เย็น และ การ ละลาย เพื่อ ความ มั่นคง; ความ ดัน ที่ เพิ่ม ขึ้น โดย ไม่ ได้ ตรวจ ดู รา และ รัฐ พลาสติก นั้น มัก จะ ทํา ได้ ยาก.
การ แก้ ปัญหา
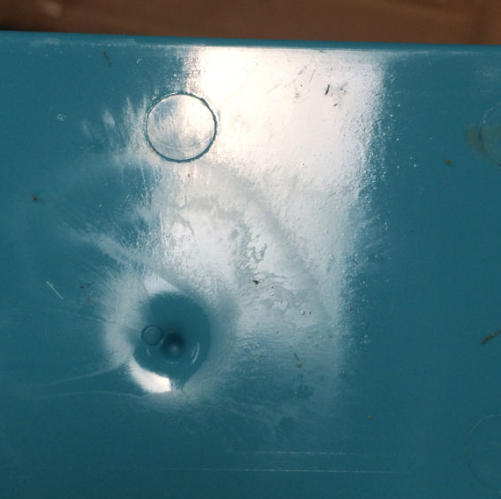
รอยสะดือเป็นข้อบกพร่องผิวของพลาสติกปะหลาด เนื่องจากการหดตัวแบบไม่สม่ําเสมอ ซึ่งส่วนใหญ่เกิดขึ้นที่ผนังหนาและกระตุก ซึ่งมีผลต่อความเสถียรของผลิตภัณฑ์และโครงสร้าง
1. คุณสมบัติหลัก
( ข) รอยบุ๋มท้องที่บนพื้นผิวของผลิตภัณฑ์ (ลึก 0.1-0.5 มม.) ในรูปวงกลม รูปวงรีหรือผิดปกติ โดยมีการสัมผัสรอยบุ๋ม
ส่วนใหญ่จะประมาณบริเวณการปรับเปลี่ยนกําแพง, รากที่ยื่นออกไป และเสา BOS
มี การ พบ เห็น มาก ขึ้น ใน ผลิตภัณฑ์ สี ใส / สี อ่อน แม้ แต่ ใน ผลิตภัณฑ์ สี ดํา อาจ มี ผล กระทบ ต่อ พื้น ผิว ราบ.
2. สาเหตุหลัก
( ข) ความกดอากาศต่ํา: ความกดอากาศน้อยเกินไป หรือความดันต่ําเกินไป และไม่ได้ละลายระหว่างการหดตัว;
( ข) อุณหภูมิ ของ รา สูง เกิน ไป: ความ เย็น ช้า, ทํา ให้ มี ความ เย็น มาก เกิน ไป;
ลักษณะ เฉพาะ ของ วัตถุ ผลึก: การ ทํา ให้ เป็น ผลึก ใน อัตรา สูง (3-5 เปอร์เซ็นต์) ของ วัสดุ ผลึก เช่น PBT, PA (polyamide) และ ไม่ ได้ ชดเชย ผ่าน กระบวนการ นั้น;
การ ทํา screws ให้ เป็น พลาสติก ไม่ ดี: screws ปกติ จะ ถูก นํา ไป ใช้ กับ วัตถุ อย่าง ไม่ เสมอ ต้น เสมอ ปลาย และ ความ หนา แน่น ของ ร่าง กาย หล่อ ทํา ให้ ความ เสมอ ต้น เสมอ ปลาย ลด ลง.
วิธีแก้ปัญหาจริง
ปรับค่าตัวแปรความปลอดภัย: ปรับความดันที่ผนังหนา (60-90 เปอร์เซ็นต์ของความดันการฉีดยา) ขยายเวลาของความดัน (จาก 5 วินาทีถึง 10-15 วินาที) เพื่อให้แน่ใจว่าพื้นที่ที่หลอมละลายนั้นเต็มพอ
( ก) การ ควบคุม อุณหภูมิ ของ เครื่อง ปั้น ดิน เผา: การ กําหนด อุณหภูมิ ของ เครื่อง ปั้น ดิน เผา ตาม ลักษณะ เฉพาะ ของ วัตถุ (PBT 50-70C, PAR66 40-60C) และ การ เข้ารหัส ทาง น้ํา เย็น ใน บริเวณ ผนัง หนา;
2530% ของความยาวรวมของ screwing ของพื้นผิวสกรูกับ Ra 0.1-0.2 และ crunching ของ CRN (โครเมียมไนโตรเจน);
การปรับตัวเชิงกราน: ตั้งหน่วยรัดรูปแบบรวม ( 0.5-1.5 มม.) ที่รากของวงดนตรี ลดความหนาของกําแพงท้องถิ่นเหลือ 3-4 มม. และเพิ่มวงเสริม เพื่อรับประกันความแข็งแกร่งของโครงสร้าง
ข้อมูลที่จะบันทึกก่อนที่จะถูกจัดการ
- จํานวนความซื่อสัตย์ทางวัตถุ สัดส่วนการเติมเชื้อเพลิง ระบบเติมอัตราส่วนและสภาพแห้ง
- ยี่ห้อพลาสติก รุ่น screw เส้นผ่าศูนย์กลาง, แรงกดหลัง, ความเร็วเปิดและโครงสร้าง screw ปัจจุบัน
- เครื่อง วัด ขนาด ผลิตภัณฑ์, ความ หนา ของ ผนัง, การ ปรากฏ ตัว หรือ ความ แข็ง แรง, และ ปรากฏการณ์ ที่ เป็น อันตราย ใน ปัจจุบัน และ ความ ถี่ ของ เหตุ การณ์ ที่ เกิด ขึ้น.
- วงจรการผลิตต่อเนื่อง ความถี่เติมเชื้อเพลิง วิธีทําความสะอาดเครื่องจักร
วิธี พิสูจน์ ผล การ ปรับ ปรุง
ขอแนะนําให้สร้างโพรเซสพื้นฐานในปัจจุบัน ตามด้วยรุ่นทดสอบแบบเดี่ยว แต่ ละ รอบ บันทึก การ วัด เวลา, อุณหภูมิ ละลาย, น้ํา หนัก ของ ผลิตภัณฑ์, วัฏจักร การ ก่อ ตัว และ อัตรา ที่ ไม่ ดี โดย หลีก เลี่ยง การ เปลี่ยน ตัวแปร หลาย อย่าง ใน เวลา เดียว กัน เพื่อ กําหนด สาเหตุ. ตัวแปรต่าง ๆ ในข้อความ ถูกใช้เพื่อแสดงความคิดการออกแบบ และไม่ควรแทนที่ข้อมูลผู้จัดหาวัสดุ
ชนิดของการสนับสนุนเป็น screw เพื่อนดาว?
The Starbook Mechanical Equipment Co. Ltd. in Dongching City (Starfung) สามารถจัดทําการประเมินวัสดุและงานขึ้นใหม่ได้ โครงสร้างสกรูแนะนําโครงสร้างพื้นฐาน, พื้นฐานและแนวทางการรักษาผิว, การตั้งโครงสร้างที่ไม่เป็นมาตรฐาน, และการทดสอบปัญหาการถอดรหัสพลาสติกแบบย่อๆ การส่งข้อมูลเกี่ยวกับวัสดุดิบ อุปกรณ์และผลิตภัณฑ์ อาจนําไปสู่โปรแกรมเป้าหมายมากขึ้น
ถามสําหรับ screws ที่ปรับแต่งเองทันทีหรือเช็คก่อนหมายเหตุผลิตภัณฑ์สกรูพลาสติกด้วยขอ สังเกต วิธี แก้ พลาสติกฉันไม่รู้