
¿Cómo arreglamos la nota? Razón, proceso, molde y optimización de tornillos
tiempo de liberación:2025-10-02
¿Cómo aborda las causas, procesos, moldes y optimización de tornillos de la nota? El espesor de la pared y la posición de refuerzo deben revisarse primero, y las medidas de presión, enfriamiento y fundición deben ajustarse para la estabilidad; aumentar la presión sin examinar el molde y el estado plástico es a menudo difícil de estabilizar. Este artículo combina información sobre estaciones de tornillo de novia estrella para organizar elementos de selección, proceso y validación.
Conclusiones básicas de las Soluciones de Especulación de Notas
El espesor de la pared y la posición de refuerzo deben revisarse primero, y las medidas de presión, enfriamiento y fundición deben ajustarse para la estabilidad; aumentar la presión sin examinar el molde y el estado plástico es a menudo difícil de estabilizar.
Nota Shrink Solutions
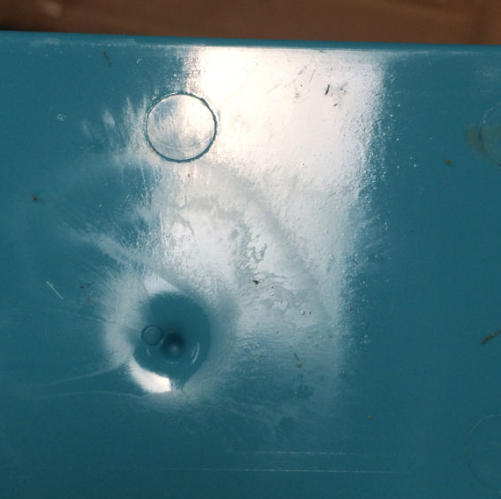
Las marcas de camarones son defectos superficiales de los plásticos de enfriamiento debido a contracciones de enfriamiento desiguales, la mayoría de los cuales ocurren en el espesor de la pared y espasmos, que afectan la apariencia y estabilidad estructural del producto y requieren una combinación de ajustes de proceso, optimización de modelos y optimización de tornillos.
1. Características básicas
(b) A local dent in the surface of the product (deep 0.1-0.5 mm), in a circular, elliptical or irregular form, with a sense of dent in touch;
Más comúnmente alrededor de las zonas de transición pesadas en la pared, raíces de esguince y pilares de BOSS;
Más evidentes en productos transparentes / de color claro, incluso en productos de color oscuro, pueden afectar a la plana superficial.
2. Principales causas
b) Presión inapropiada: presión insuficiente o demasiado corta y no fundición durante la contracción de refrigeración;
b) Demasiado alta la temperatura de los moldes: enfriamiento lento, conduciendo a la sobrecalificación;
Características materiales de cristal: Una alta tasa de cristalización (3-5 %) de materiales cristalizados como PBT, PA (polyamida) y no compensados a través del proceso;
Pobre plasticización de los tornillos: Los tornillos normales son de plástico desigual para el material, y la densidad del cuerpo fundido fluctúa, lo que conduce a una mala consistencia de constricción.
Soluciones prácticas
Optimización de los parámetros de seguridad: Ajuste de la presión de presión al grosor de la pared (60-900% de la presión de inyección), prolongando el tiempo de la presión (de 5 segundos a 10-15 segundos) para asegurar que el espacio de fundición se reponga adecuadamente;
a) Control de la temperatura del molde: fijación de la temperatura del molde sobre la base de las características del material (PBT 50-70°C, PA66 40-60°C) y encriptación de vías de enfriamiento en el área de pared gruesa;
a) Optimización espiral: compresión de grado relativa al tornillo (proporción de compresión 3.5-4.5), extensión del período de medición (25-30% de la longitud total del tornillo), pulido de la superficie del tornillo a Ra 0.1-0.2 y recubrimiento de CrN (nitrogenización de cromo);
Ajuste modular: Establecer un truncheon condensado (radio 0,5-1,5 mm) en la raíz de la banda, reducir la pared gruesa local a 3-4 mm y añadir una banda reforzada para asegurar la fuerza estructural.
Data to be recorded before implementation
- Número de integridad material, relación de llenado, sistema de extracción de llamas, relación de recarga y condición seca.
- Nota plásticos marca, modelo, diámetro del tornillo, voltaje, presión trasera, velocidad de giro y estructura de tornillo actual.
- Indicadores de tamaño de producto, espesor de pared, apariencia o fuerza, y fenómenos adversos y frecuencia de ocurrencia actual.
- Ciclo de producción continuo, frecuencia de reabastecimiento, método de limpieza de máquinas, registro de desgaste y vida útil planificada.
Cómo validar los resultados del ajuste
Se recomienda que se establezca la base de referencia del proceso actual, seguida de un modelo de prueba monovariante. Cada ronda registra la medición del tiempo, la temperatura de fusión, el peso del producto, el ciclo de formación y la mala tasa, evitando que se cambien varios parámetros al mismo tiempo para determinar la causa. Los parámetros del texto se utilizan para ilustrar el pensamiento del diseño y no deben sustituir los datos del proveedor de materiales y los protocolos de seguridad in situ.
¿Qué tipo de apoyo es un tornillo de novia estrella?
El equipo mecánico de la Flota Estelar Co. Ltd. en Dongqing City (Starfung) puede proporcionar un restablecimiento de la evaluación del material y el trabajo, recomendaciones de la estructura de tornillos, opciones de tratamiento de base y superficie, personalización no espectrométrica y cuestiones de modelado de ensayo en torno a la solución de codificación de plástico abreviada. La presentación de información sobre materias primas, equipo y productos podría dar lugar a programas más específicos.
Solicitar tornillos personalizados inmediatamente, o comprobar primeroNota producto de tornillo plásticoconNota Soluciones de plásticoNo lo sé.