
メモを修正するにはどうすればよいですか? 理由、プロセス、金型、ネジの最適化
リリース時間:2025-10-02
ノートの原因、プロセス、金型、ネジの最適化に対処する方法は? 壁厚さおよび補強の位置は最初に点検され、圧力、冷却および溶ける測定は安定性のために調節されるべきです;型およびプラスチック状態を調べることのない増加圧力は安定することは頻繁に困難です。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
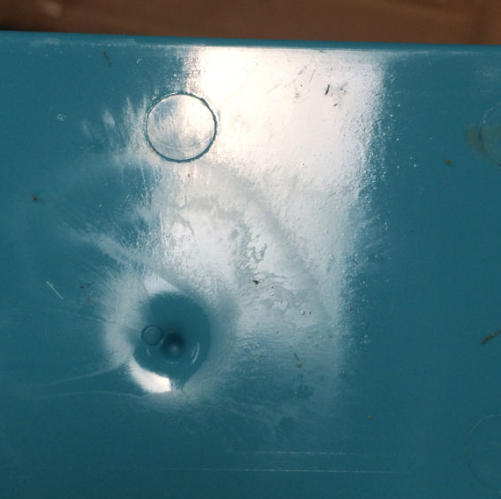
Note Speculation Solutionsのコア結論
壁厚さおよび補強の位置は最初に点検され、圧力、冷却および溶ける測定は安定性のために調節されるべきです;型およびプラスチック状態を調べることのない増加圧力は安定することは頻繁に困難です。
シュリンクソリューション
エビの印は不均等な冷却の収縮によるめっきのプラスチックの表面の欠陥です、そのうちのほとんどは壁の厚さで起こり、プロダクトの出現そして構造安定性に影響を及ぼし、プロセス調節、モデルの最適化およびねじ最適化の組合せを要求します。
1. 中心の特徴
(b) 円、楕円または不規則な形態で、製品の表面にローカルデント、接触感のある;
壁重い転移区域、スプロール根およびBOSSの柱のまわりのほとんど;
暗い色のプロダクトでさえ透明で/軽い色プロダクトでより多くの明白な、表面平坦に影響を与えることができます。
2.主な原因
(b) 不適切な圧力:不十分なか、または余りに短い圧力圧力および冷却の収縮の間に非溶けること;
(b) 金型の温度が高い: 冷却を遅らせ、オーバースケーリングに導きます。
結晶材料特性:PBT、PA(ポリアミド)などの結晶化材料の結晶化(セント3〜5パーセント)の高率で、プロセスを通して償われません。
ねじの可塑性化: 正常なねじは材料に非等しくプラスチック化され、溶解されたボディの密度は、悪い収縮の一貫性に導きます。
実用的なソリューション
安全パラメータの最適化:圧力を壁厚さ(注射圧力の1セント60-90)に調整し、圧力(5秒〜10-15秒)の時間を延長し、溶融スペースが適切に補充されるようにします。
(a) 金型の温度の制御:材料の特性(PBT 50-70°C、PA66 40-60°C)に基づいて金型の温度を設定し、厚い壁面積の冷却水路を暗号化します。
(a) スパイラルの最適化: ネジ(圧縮比3.5-4.5)、測定期間の延長(ネジの全長の25-30%)、R 0.1-0.2にネジ面の研磨、CrN(クロム窒素化)のコーティング。
モジュラー調整:バンドの根元に凝縮したトランシェン(radio 0.5-1.5 mm)を設定し、局部の厚い壁を3-4 mmに減らし、構造強度を確保するために補強されたバンドを追加します。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Dongqing市(Starfung)のStarfleet機械装置Co.株式会社は材料および仕事の評価、ねじ構造の推薦、基礎および表面処理の選択、非spectrometricのカスタム化および省略されたプラスチック符号化の解決のまわりの試験の模倣問題の調整を提供できます。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ