
Comment réparer le mot ? Raison, processus, moule et optimisation de vis
Temps de sortie:2025-10-02
Comment traitez-vous les causes, les processus, les moules et l'optimisation de vis de la note? L'épaisseur de la paroi et la position du renforcement doivent d'abord être vérifiées et les mesures de pression, de refroidissement et de fusion doivent être ajustées pour assurer la stabilité. Cet article combine l'information sur les stations de visserie stellaires pour organiser la sélection, le processus et les éléments de validation.
Conclusions principales des solutions de spéculation note
L'épaisseur de la paroi et la position du renforcement doivent d'abord être vérifiées et les mesures de pression, de refroidissement et de fusion doivent être ajustées pour assurer la stabilité.
Remarque Solutions de réduction
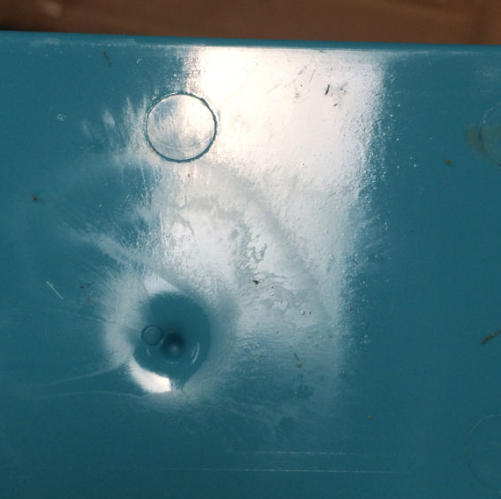
Les marques de crevettes sont des défauts de surface du plastique de placage dus à des contractions de refroidissement inégales, dont la plupart se produisent dans l'épaisseur de paroi et les spasmes, qui affectent l'apparence et la stabilité structurelle du produit et nécessitent une combinaison d'ajustements de processus, d'optimisation du modèle et d'optimisation des vis.
1. Caractéristiques essentielles
b) Une bosselure locale de la surface du produit (de 0,1 à 0,5 mm), de forme circulaire, elliptique ou irrégulière, avec un sens de bosselure en contact;
La plupart du temps, autour des zones de transition, des racines étendues et des piliers BOSS;
Plus évident dans les produits transparents / de couleur claire, même dans les produits de couleur foncée, peut affecter la planéité de surface.
2. Principales causes
b) Pression inappropriée: pression insuffisante ou trop courte, et non fusion pendant la contraction du refroidissement;
b) La température des moules est trop élevée: refroidissement lent, ce qui entraîne un étalonnage excessif;
Caractéristiques du matériau cristallin: un taux élevé de cristallisation (3 à 5 %) de matériaux cristallisés tels que PBT, PA (polyamide) et non compensés par le procédé;
Mauvaise plastification des vis: Les vis normales sont inégalement plastifiées en matériau, et la densité du corps fondu fluctue, ce qui conduit à une mauvaise consistance de constriction.
Solutions pratiques
Optimisation des paramètres de sécurité: Réglage de la pression sur l ' épaisseur de la paroi (60 à 90 % de la pression d ' injection), extension de la pression (de 5 à 10 à 15 secondes) pour assurer que l ' espace de fusion soit correctement reconstitué;
a) Contrôle de la température du moule: réglage de la température du moule sur la base des caractéristiques du matériau (PBT 50-70°C, PA66 40-60°C) et cryptage des voies de refroidissement dans la zone de paroi épaisse;
a) Optimisation de la spirale: compression progressive par rapport à la vis (rapport de compression 3,5-4.5), extension de la période de mesure (25-30% de la longueur totale de la vis), polissage de la surface de la vis à Ra 0,1-0,2 et revêtement du CrN (azote chrome);
Réglage modulaire: Régler une matraque condensée (radio 0,5-1,5 mm) à la racine de la bande, réduire la paroi épaisse locale à 3-4 mm et ajouter une bande renforcée pour assurer la résistance structurale.
Données à enregistrer avant la mise en œuvre
- Numéro d'intégrité du matériau, taux de remplissage, système de protection contre la flamme, taux de remplissage et état sec.
- Note marque en plastique, modèle, diamètre de la vis, tension, contre-pression, vitesse de rotation et structure de vis à courant.
- Indicateurs de la taille du produit, de l'épaisseur de la paroi, de l'apparence ou de la résistance, des phénomènes indésirables actuels et de la fréquence de l'occurrence.
- Cycle de production continu, fréquence de ravitaillement, méthode de nettoyage des machines, enregistrement de l'usure et durée de vie prévue.
Comment valider les résultats de l'ajustement
Il est recommandé d'établir le niveau de référence du processus actuel, suivi d'un modèle d'essai à une seule variable. Chaque ronde enregistre la mesure du temps, de la température de fusion, du poids du produit, du cycle de formation et de la mauvaise vitesse, évitant de modifier simultanément plusieurs paramètres pour en déterminer la cause. Les paramètres du texte sont utilisés pour illustrer la conception et ne devraient pas remplacer les données du fournisseur et les protocoles de sécurité sur place.
Quel genre de soutien est une fiotte d'amie ?
Starfleet Mechanical Equipment Co. Ltd. de Dongqing City (Starfung) peut fournir une réinitialisation du matériel et de l'évaluation du travail, des recommandations de structure de vis, des options de traitement de base et de surface, une personnalisation non spectrométrique et des questions de modélisation d'essai autour de la solution de codage plastique abrégée. La communication d ' informations sur les matières premières, les équipements et les produits pourrait conduire à des programmes plus ciblés.
Demander immédiatement des vis personnalisées, ou vérifier en premierNote produit à vis en plastiqueavecRemarque Solutions en plastiqueJe ne sais pas.