
Wie reparieren wir die Notiz? Grund, Prozess, Form und Schneckenoptimierung
Release-Zeit:2025-10-02
Wie gehen Sie auf die Ursachen, Prozesse, Formen und Schraubenoptimierung der Note ein? Die Wandstärke und die Position der Verstärkung sollten zuerst überprüft werden, und der Druck, die Kühl- und Schmelzmaßnahmen sollten auf Stabilität eingestellt werden; die Erhöhung des Drucks ohne Untersuchung der Form und des plastischen Zustands ist oft schwer zu stabilisieren. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
Kernschlussfolgerungen der Note Speculation Solutions
Die Wandstärke und die Position der Verstärkung sollten zuerst überprüft werden, und der Druck, die Kühl- und Schmelzmaßnahmen sollten auf Stabilität eingestellt werden; die Erhöhung des Drucks ohne Untersuchung der Form und des plastischen Zustands ist oft schwer zu stabilisieren.
Hinweis Shrink Solutions
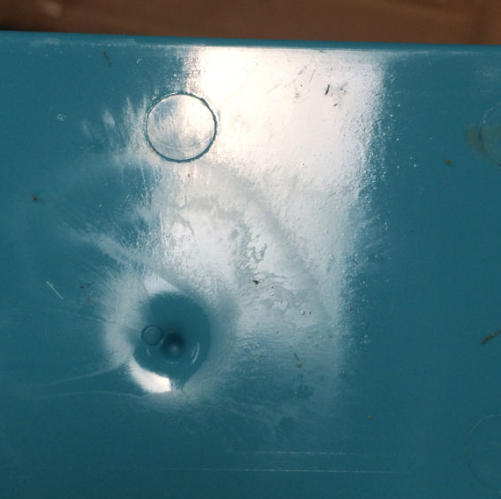
Shrimp-Spuren sind Oberflächenfehler der Plattierkunststoffe aufgrund ungleichmäßiger Kühlkontraktionen, von denen die meisten in Wandstärken und Krämpfen auftreten, die das Aussehen und die strukturelle Stabilität des Produkts beeinflussen und eine Kombination von Prozessanpassungen, Modelloptimierung und Schraubenoptimierung erfordern.
1. Kernmerkmale
b eine lokale Delle in der Oberfläche des Produkts tief 0,1-0,5 mm, in kreisförmiger, elliptischer oder unregelmäßiger Form, mit einem Gefühl der Delle in Berührung;
Am häufigsten um wandlastige Übergangsbereiche, Zersiedelungswurzeln und BOSS-Säulen;
Offensichtlicher in transparenten / hellen Farbprodukten, auch in dunklen Farbprodukten, kann die Oberflächenebenheit beeinflussen.
2. Hauptursachen
b Unangemessener Druck: unzureichender oder zu kurzer Druck und Nichtschmelzen während der Kühlkontraktion;
(b) Zu hohe Temperatur der Formen: langsames Abkühlen, was zu Überskalierung führt;
Kristallmaterialeigenschaften: Eine hohe Kristallisationsrate (3-5 Prozent) von kristallisierten Materialien wie PBT, PA (Polyamid) und nicht durch das Verfahren kompensiert;
Schlechte Plastifizierung von Schrauben: Normale Schrauben werden ungleich zu Material plastifiziert, und die Dichte des geschmolzenen Körpers schwankt, was zu einer schlechten Konsistenz der Einschnürung führt.
Praktische Lösungen
Optimierung der Sicherheitsparameter: Anpassung des Drucks an die Wandstärke (60-90 % des Einspritzdrucks), Verlängerung der Druckdauer (von 5 Sekunden auf 10-15 Sekunden), um sicherzustellen, dass der Schmelzraum ausreichend nachgefüllt wird;
(a) Steuerung der Temperatur der Form: Einstellung der Temperatur der Form auf der Grundlage der Eigenschaften des Materials (PBT 50-70°C, PA66 40-60°C) und Verschlüsselung von Kühlwasserstraßen im dicken Wandbereich;
(a) Spiraloptimierung: Gradivierung der Kompression relativ zur Schraube (Kompressionsverhältnis 3,5-4,5), Verlängerung der Messzeit (25-30% der Gesamtlänge der Schraube), Polieren der Schraubenoberfläche auf Ra 0,1-0,2 und Beschichtung von CrN (Chromstickstoffisierung);
Modulare Einstellung: Setzen Sie einen kondensierten Schlagstock (Radio 0,5-1,5 mm) an der Wurzel des Bandes, reduzieren Sie die lokale dicke Wand auf 3-4 mm und fügen Sie ein verstärktes Band hinzu, um die strukturelle Festigkeit zu gewährleisten.
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starfleet Mechanical Equipment Co. Ltd. in Dongqing City (Starfung) kann eine Rückstellung von Material- und Arbeitsbewertung, Empfehlungen für die Schraubenstruktur, Basis- und Oberflächenbehandlungsoptionen, nicht-spektrometrische Anpassung und Versuchsmodellierungsprobleme rund um die verkürzte Kunststoffcodierungslösung bereitstellen. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.