
ใบ มอบ หมาย สําหรับ ถาด ถัง ชิง ขนาด ใหญ่ และ กล่อง อุตสาหกรรม
เวลาวางจำหน่าย:2026-09-20
เปรียบเทียบสมดุลของ การผสมกันของ HDPE และ PP Warp smix หนังสือ พิมพ์ ฉบับ นี้ ให้ คํา แนะ นํา ว่า ควร ปรับ ปรุง ตัว ให้ ดี ขึ้น ใน ด้าน คุณสมบัติ ด้าน วัตถุ อุณหภูมิ ความ เร็ว ความ ดัน ความ เย็น และ ความ บกพร่อง ทั่ว ไป.
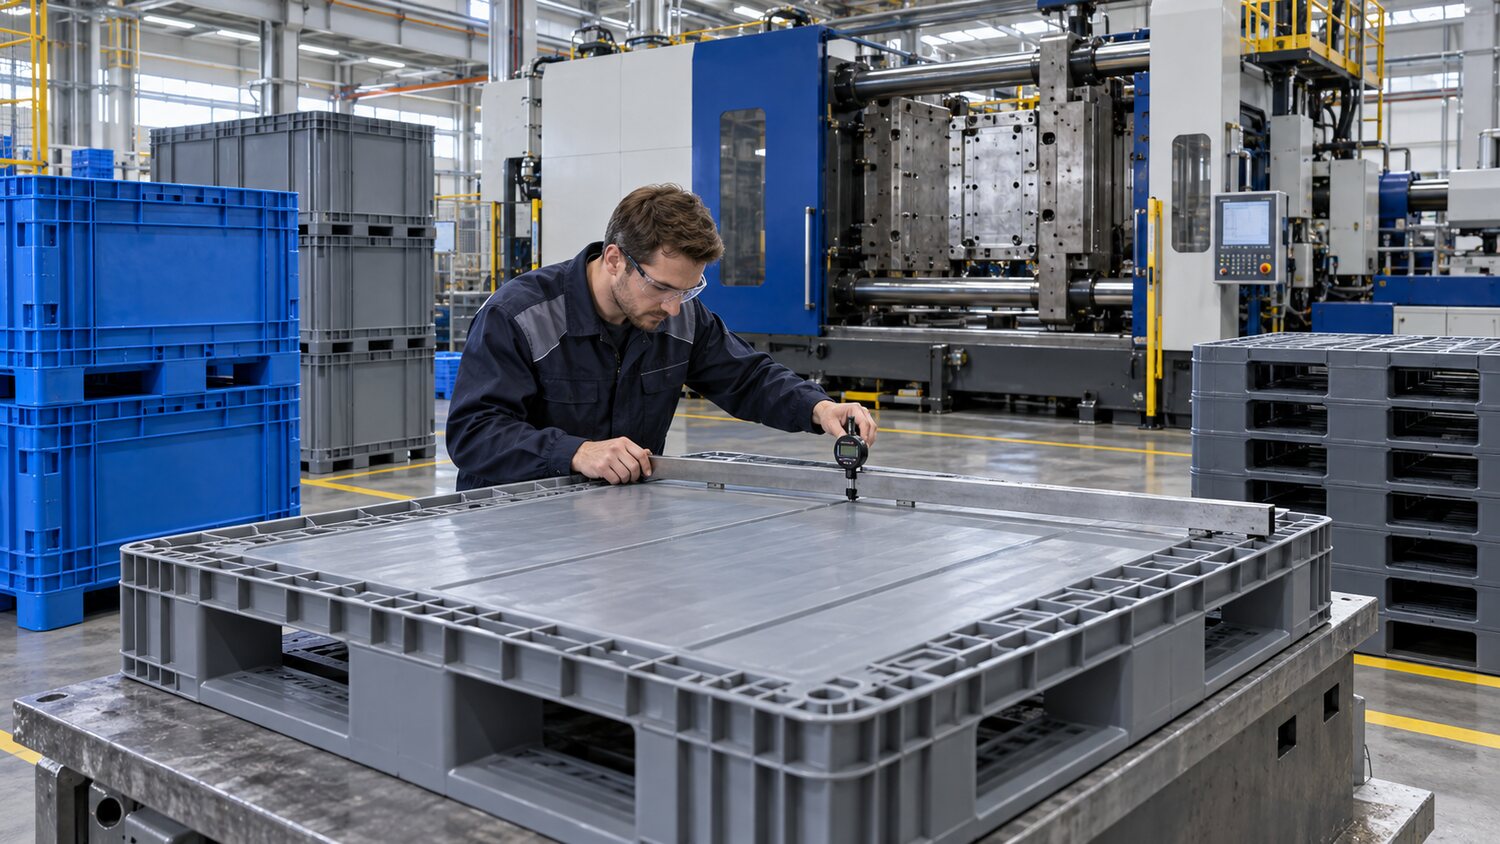
การใช้ HDPE, PP-P Polymers หรือ regenditions มากขึ้นสําหรับถังชิงช้า, แพลเลต, กระป๋องขยะและคอนเทนเนอร์อุตสาหกรรม ผลิตภัณฑ์นี้มีความผันผวนสูง มีความยาวกระบวนการยาวนาน และเพิ่มความแข็งแกร่ง ทั้งในแง่ของรูปลักษณ์และขนาด อัตราฟิวชั่น ระดับความช็อค สัดส่วนการปฏิรูป และระบบสี ควรได้รับการยืนยันก่อนที่จะมีการโอนถ่าย แหล่งที่มาที่หลอกลวงและการเปลี่ยนแปลงของความร้อน เปลี่ยนแปลงความว่องไว การหดตัวและการพักผ่อน และต้องถูกควบคุม
แพ็คเกจขนาดใหญ่ควรตรวจสอบก่อนว่า เจลของอุปกรณ์ การทําพลาสติกและ ความสามารถในการล็อค การเติมลําดับด้วยการสังเกตแบบสั้น เพื่อให้แน่ใจว่าการประสานของภูมิภาคไปยังจุดสิ้นสุด ระดับ การ ไหล ของ กระแส น้ํา หลัก อาจ ใช้ เพื่อ ลด ความ เย็น และ เย็น ลง อย่าง รวด เร็ว แต่ เพื่อ จะ ช้า ลง ใกล้ พื้น ผิว ส่วน ใหญ่ ที่ มี แนว ไอ เสีย และ หยุด การ เผา ไหม้ ใน อากาศ และ การ บิน. ถ้า อัตรา การ ฉีด ที่ แท้ จริง ถูก จํากัด โดย ความ กด, ของ เหลว, น้ํา, ความ สามารถ ใน การ ทํา ความ ร้อน และ อุปกรณ์ ควร ตรวจ สอบ; การ เพิ่ม ความ เร็ว ที่ กําหนด ไว้ จะ ไม่ แก้ ปัญหา พื้น ฐาน.
เป็น เรื่อง ง่าย ที่ จะ หด ตัว ด้วย สาย รัด ที่ เสริม ความ แข็ง แรง และ ผนัง หนา และ ด้าน ล่าง และ ด้าน ยาว ของ กล่อง ก็ บิด ได้ ง่าย. แรง กด จะ ครอบ คลุม ระยะ การ ทํา งาน ของ โครง สร้าง ที่ มี ประสิทธิภาพ แต่ ระยะ การ เคลื่อน ย้าย ความ ดัน ของ ชิ้น ใหญ่ นั้น ยาว และ ปลาย ยาว ของ หด น้ํา อาจ เรียก ร้อง การ ปรับ ตําแหน่ง โครง สร้าง, การ ผ่า ตัด หรือ ความ หนา ของ ผนัง. ดิฟเฟอเรนเชียลอุณหภูมิน้ําที่แก้ไขได้ การสลายตัวของแกนกลางและส่วนบนของเวลา เปลี่ยนทิศทางของการแปลง ขนาด ของ แบบ จําลอง ควร วัด ความ เย็น และ การ ซ้อน ไว้ เพื่อ หลีก เลี่ยง การ ทํา ให้ เกิด การ เปลี่ยน แปลง ต่อ ไป ภาย ใต้ แรง กด แบบ รหัส. ควร ระบุ น้ํา และ จุด ร้อน ก่อน ที่ จะ มี เวลา เย็น ขึ้น อีก มิ ฉะนั้น จะ มี การ ขยาย วัฏจักร นี้ ออก ไป เท่า นั้น.
ขนาดใหญ่และจักรยานสั้นต้องการ ความจุสูงสําหรับการโกงพลาสติก การ วัด สภาพ ของ การ ละลาย ครั้ง ต่อ ไป จะ ระเหย ไป อย่าง รวด เร็ว หาก มัน ครอบ คลุม ระยะ ความ เย็น ทั้ง หมด เป็น ระยะ ยาว; ความเร็ว screw มากเกินไป เพิ่ม อุณหภูมิ ขึ้น และ สวม ใส่. เส้นผ่านศูนย์กลางรูปเกลียว อัตราส่วนระยะยาว และโครงสร้างการหดตัว ที่เหมาะสมสําหรับ โพลีโอเลฟินและการผลิตเป้าหมาย ควรถูกเลือก และเวลาวัด การละลายของโฮโมจีไนตี้ และการผนึกอินเวอร์ส ควรถูกเฝ้าดู มาตรฐานความจุ จะรวมมวลเดียว ขนาดวิกฤต การเรียงวาง และการทดสอบโหลด เฉพาะ เมื่อ มี อุปกรณ์, screws, รา และ ความ สามารถ ด้าน วัสดุ เข้า กัน ได้ เท่า นั้น จึง จะ สามารถ ประกอบ ด้วย วัฏจักร ที่ มั่นคง และ อัตรา ของ เสีย ต่ํา.