
Propuesta para grandes bandejas de tanques columpios y embalajes industriales
tiempo de liberación:2026-09-20
Optimizando el balance de llenado de grandes mezclas finas de HDPE y PP Warp Shrink y la plasticización de largo ciclo. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
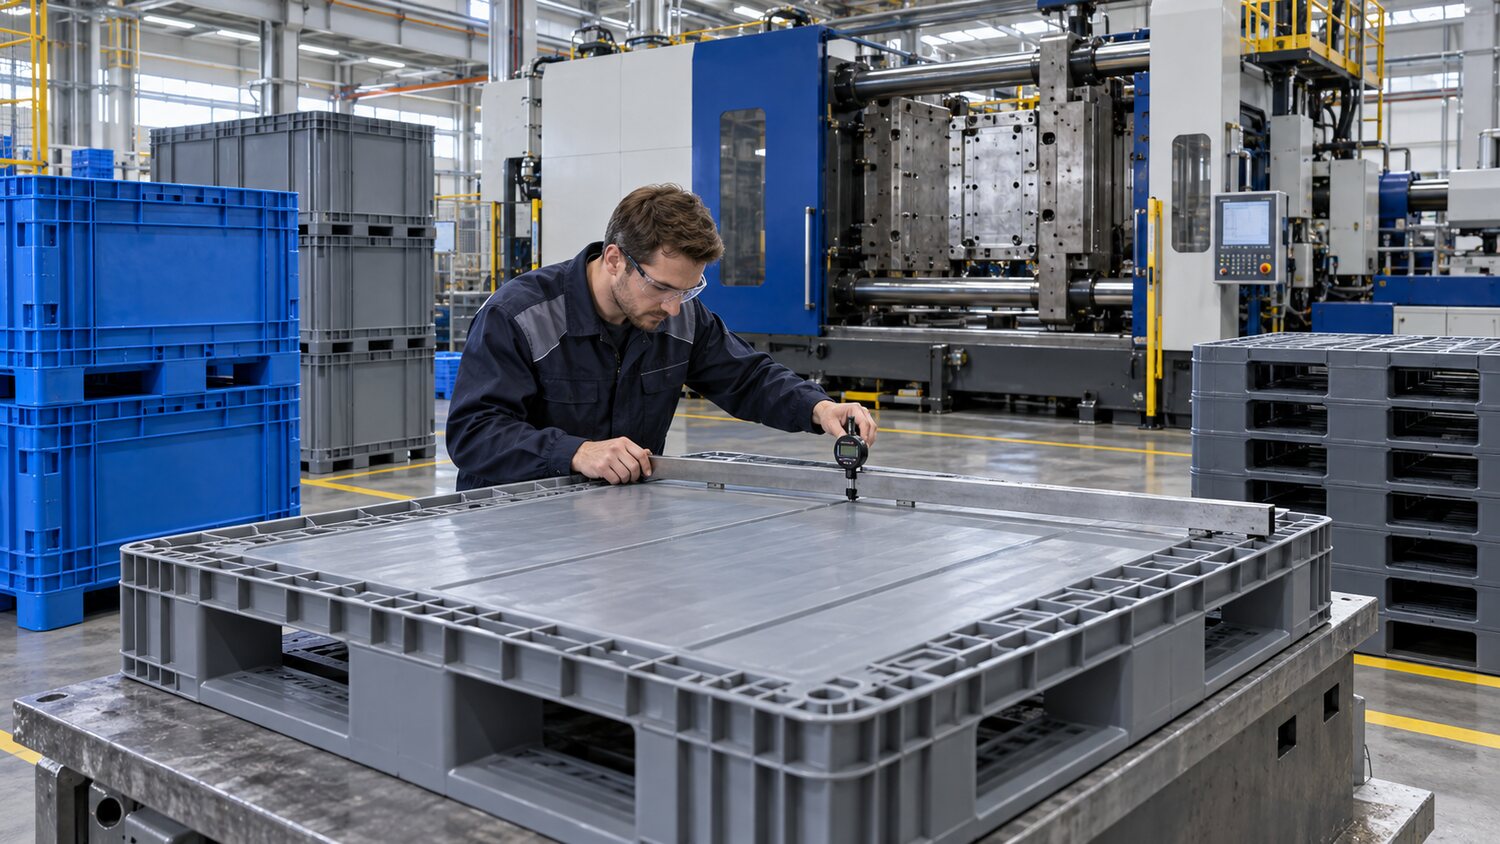
El uso de los copolímeros o regeneradores HDPE, PP es mayor para los tanques de logística, paletas, botes de basura y contenedores industriales. El producto es de alta volatilidad, larga duración del proceso y fuerza mejorada, tanto en términos de apariencia y tamaño y a través de apilación, caída y pruebas de carga. La tasa de fusión, el nivel de choque, la relación regenerativa y el sistema de color deben confirmarse antes de la transferencia. Las fuentes de reabastecimiento y las fluctuaciones termohistóricas cambian la viscosidad, la contracción y el olor, y deben ser controladas a través de la gestión de materias primas y mezclas, y no pueden ser completamente compensadas por parámetros de plataforma.
El paquete grande primero debe confirmar si el gel, la plasticización y las capacidades moleculares del equipo coinciden. Rellenar secuencias con observaciones cortas para asegurar la sincronización de regiones hasta el final. La fase principal de flujo se puede utilizar para reducir el enfriamiento y la congelación más rápidamente, pero para frenar cerca de la gran superficie segmentada y el final del escape, evitando las quemaduras de aire congestionadas y los bordes voladores. Si la tasa real de inyección está restringida por la presión, deben examinarse los fluidos, el riego, la calefacción y la capacidad del equipo; un aumento de la velocidad del conjunto no resolverá el problema subyacente.
Es fácil encogerse en la confluencia de bandas reforzadas y paredes gruesas, y los lados inferiores y largos de la caja son fácilmente recortados. La presión cubrirá el período de recarga eficaz del edificio, pero la distancia de transferencia de presión de la pieza grande es larga, y el extremo largo del loquero del agua puede requerir el ajuste de la posición del edificio, la sección transversal o el espesor de la pared. Los diferenciales de temperatura del agua modificados, la disipación del núcleo delgado y los tiempos superiores cambian la dirección de la transformación. El tamaño del modelo, enfriamiento y apilado debe medirse para evitar que el producto continúe deformando bajo presión de código. Los flujos de agua y los puntos calientes deben identificarse antes de tiempos de enfriamiento adicionales, de lo contrario el ciclo sólo se extenderá.
Los ciclos cortos y grandes requieren una alta capacidad para la plasticización de tornillos. Medir la condición de la próxima fundición es volátil si cubre toda la fase de refrigeración durante un largo período; la velocidad excesiva del tornillo aumenta la temperatura y el desgaste. Se debe seleccionar un diámetro espiral, una relación de largo alcance y una estructura de condensación adecuada para la producción de poliolefina y objetivo, y se debe supervisar el tiempo de medición, la homogeneidad de fusión y el sellado inverso. La norma de cuantificación incluirá una sola masa, tamaño crítico, apilación, gota y prueba de carga. Sólo cuando se combinan equipos, tornillos, moldes y materiales pueden ir acompañados de ciclos estables y bajas tasas de desperdicios.