
Proposition de grands bacs à bascule et emballages industriels
Temps de sortie:2026-09-20
Optimiser l'équilibre de remplissage des grands et fins mélanges de HDPE et PP Warp Shrink et la plastification à long cycle. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
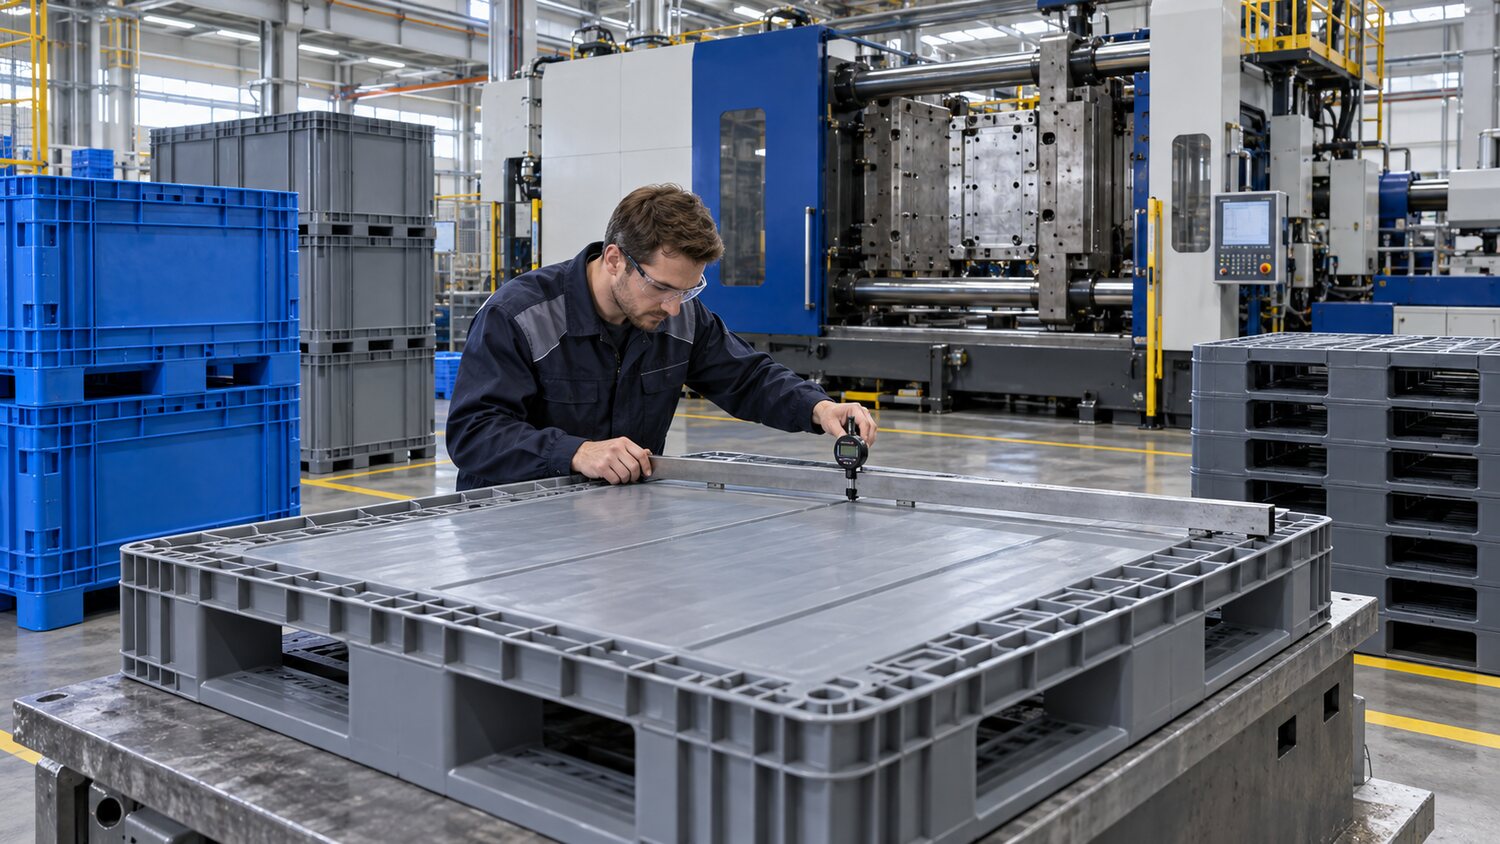
L'utilisation de HDPE, de copolymères PP ou de régénérateurs est plus importante pour les réservoirs logistiques, les palettes, les poubelles et les conteneurs industriels. Le produit est d'une grande volatilité, d'une longue longueur de processus et d'une résistance accrue, tant en termes d'apparence et de taille que par empilage, chute et essai de charge. Le taux de fusion, le niveau de choc, le rapport régénératif et le système de couleur doivent être confirmés avant le transfert. Les sources de ravitaillement et les fluctuations de l'histoire de la chaleur changent la viscosité, la contraction et l'odeur, et doivent être contrôlées par la gestion des matières premières et des mélanges, et ne peuvent être entièrement compensées par les paramètres de la plate-forme.
Le grand paquet doit d'abord confirmer si le gel de l'équipement, la plastification et les capacités moléculaires de verrouillage correspondent. Remplir des séquences avec des observations à courte portée pour assurer la synchronisation des régions jusqu'à la fin. La phase d'écoulement principal peut être utilisée pour réduire le refroidissement et la congélation plus rapidement, mais pour ralentir près de la grande surface segmentée et de l'extrémité de l'échappement, en évitant les brûlures d'air encombrées et les bords volants. Si le taux réel d'injection est limité par la pression, les fluides, l'arrosage, le chauffage et la capacité de l'équipement doivent être examinés; une augmentation de la vitesse de réglage ne résoudra pas le problème sous-jacent.
Il est facile de rétrécir à la confluence de bandes renforcées et de murs épais, et le fond et les côtés longs de la boîte sont facilement déformés. La pression doit couvrir la période de recharge effective de l'édifice, mais la distance de transfert de la pression de la grande pièce est longue, et l'extrémité longue du rétrécissement d'eau peut nécessiter un ajustement de la position de l'édifice, de la section transversale ou de l'épaisseur de la paroi. Les différences de température de l'eau, la dissipation du noyau mince et les temps de pointe changent la direction de la transformation. La taille du modèle, le refroidissement et le gerbage doivent être mesurés afin d'éviter que le produit continue à se déformer sous pression codée. Les débits d'eau et les points chauds devraient être identifiés avant des temps de refroidissement supplémentaires, sinon le cycle ne sera prolongé que.
Les grands jets et les courts cycles nécessitent une grande capacité de plastification des vis. La mesure de l'état de l'éperlan suivant est volatile si elle couvre toute la phase de refroidissement pendant une longue période; la vitesse excessive de la vis augmente la température et l'usure. Il convient de choisir un diamètre de spirale, un rapport à longue portée et une structure de condensation convenant à la production de polyoléfines et de cibles, et de surveiller le temps de mesure, l'homogénéité de fusion et l'étanchéité inverse. La norme de quantification doit comprendre une masse unique, une taille critique, un essai de gerbage, de chute et de charge. Ce n'est que lorsque l'équipement, les vis, les moules et les matériaux sont adaptés qu'ils peuvent s'accompagner de cycles stables et de faibles taux de déchets.