
Cadangan untuk dulang tank ayunan besar dan kemasan industri
Masa keluaran:2026-09-20
Pengoptimalkan keseimbangan isian HDPE yang besar, campuran tipis HDPE dan PP Warp Shrink dan plastikisasi sepeda panjang. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
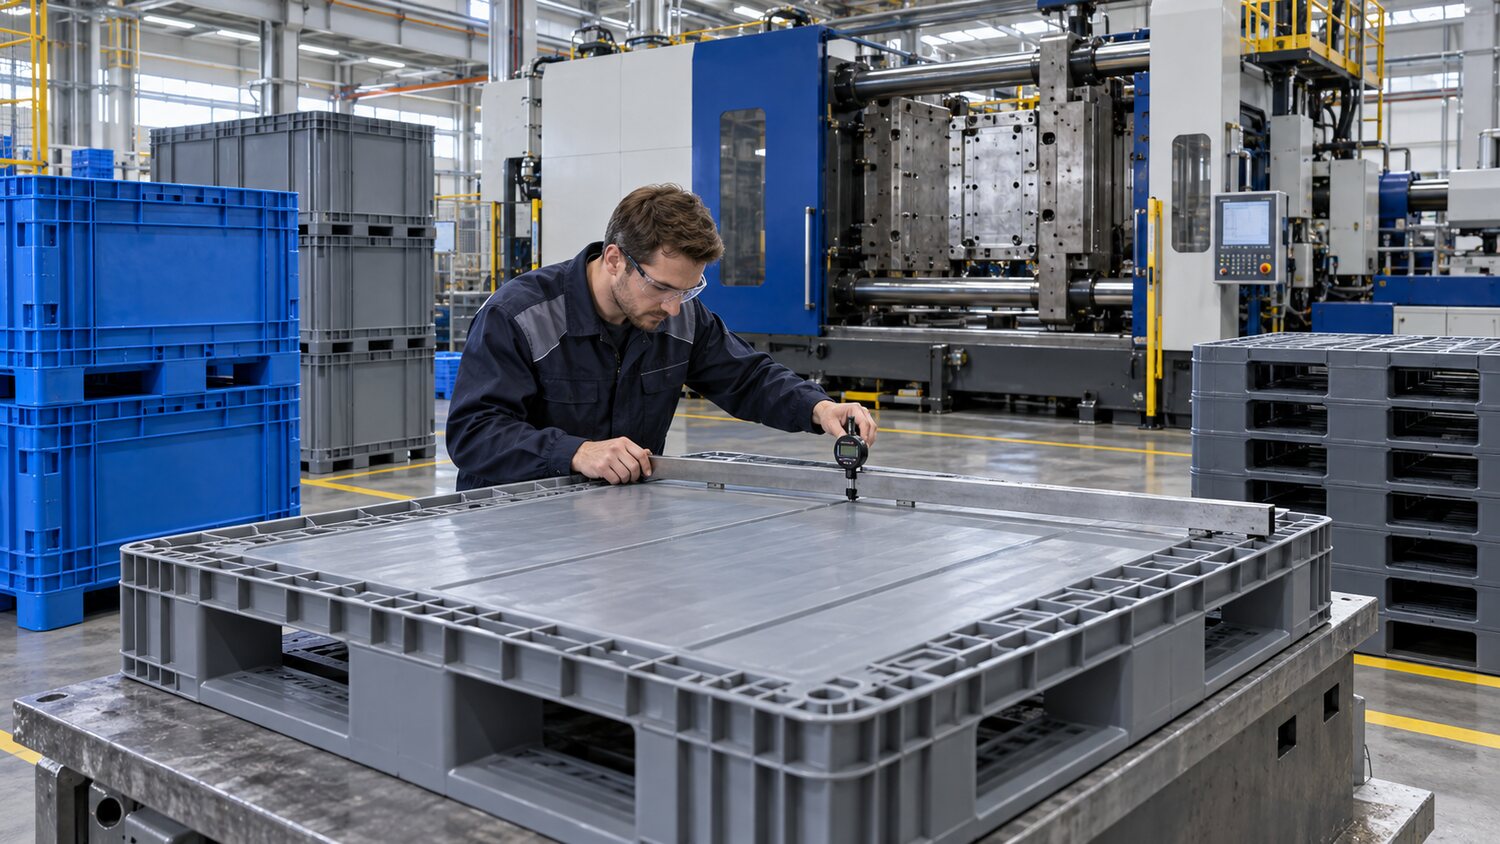
Kegunaan HDPE, ko-polimer PP atau regeneratif lebih besar untuk tangki ayunan logistik, pallet, tong sampah dan wadah industri. Produk tersebut berupa volatilitas tinggi, panjang proses yang panjang dan kekuatan yang ditingkatkan, baik dalam hal penampilan maupun ukuran maupun melalui penumpukan, penurunan dan pengujian beban. Kadar fusi, tingkat kejut, rasio regeneratif dan sistem warna harus dikonfirmasi sebelum transfer. Fufueling sumber dan fluktuasi heat-historic mengubah viskositas, kontraksi dan odour, dan harus dikendalikan melalui pengelolaan bahan baku dan campuran, dan tidak dapat sepenuhnya dikompensasi oleh parameter platform.
Paket besar harus terlebih dahulu mengkonfirmasi apakah peralatan itu gel, plastikisasi dan kemampuan lock-molecular sesuai. Urutan pengisian dengan pengamatan tembakan-pendek untuk memastikan sinkronisasi wilayah hingga akhir. Fase aliran utama dapat digunakan untuk mengurangi pendinginan dan pembekuan lebih cepat, tetapi untuk melambat di dekat permukaan bersegmen besar dan ujung knalpot, menghindari udara terbakar dan terbang tepi. Jika kadar suntikan yang sebenarnya dibatasi oleh tekanan, cairan, pengairan, pemanas dan kapasitas peralatan harus diperiksa; peningkatan kecepatan set tidak akan menyelesaikan masalah yang mendasarinya.
Hal ini mudah menyusut pada pengaruh band yang diperkuat dan dinding tebal, dan sisi bawah dan panjang kotak mudah dibelokkan. Tekanan akan meliputi periode pengisian ulang efektif dari edifice, tetapi jarak transfer tekanan dari potongan besar panjang, dan ujung panjang penyusutan air mungkin memerlukan penyesuaian posisi edifice, cross-section atau ketebalan dinding. Diferensial suhu air termodifikasi, disipasi inti tipis dan top-out kali mengubah arah transformasi. Ukuran model, pendinginan dan penumpukan harus diukur untuk menghindari produk terus mengalami deform di bawah tekanan kode. Aliran air dan titik-titik panas yang mengalir harus diidentifikasi sebelum masa pendinginan tambahan, jika tidak siklus hanya akan diperpanjang.
Besar-jet dan sepeda-pendek membutuhkan kapasitas tinggi untuk plastisisasi sekrup. Mengukur kondisi smelt berikutnya adalah volatile jika mencakup seluruh fase pendinginan untuk jangka panjang; kecepatan sekrup yang berlebihan meningkatkan suhu naik dan memakai. Diameter spiral, rasio jarak jauh dan struktur kondensasi yang cocok untuk poliolefin dan produksi target harus dipilih, dan waktu pengukuran, homogenitas leleh dan penyegelan terbalik harus dipantau. Standar Kuantifikasi harus mencakup massa tunggal, ukuran kritis, stacking, drop dan tes beban. Hanya jika peralatan, sekrup, cetakan dan kemampuan material dicocokkan mereka dapat disertai dengan siklus stabil dan tingkat limbah rendah.