
Vorschlag für große Tankwannen und Industrieverpackungen
Release-Zeit:2026-09-20
Optimierung der Füllbilanz von großen, dünnen Mischungen aus HDPE und PP Warp Shrink und Langzyklus-Plastifizierung. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
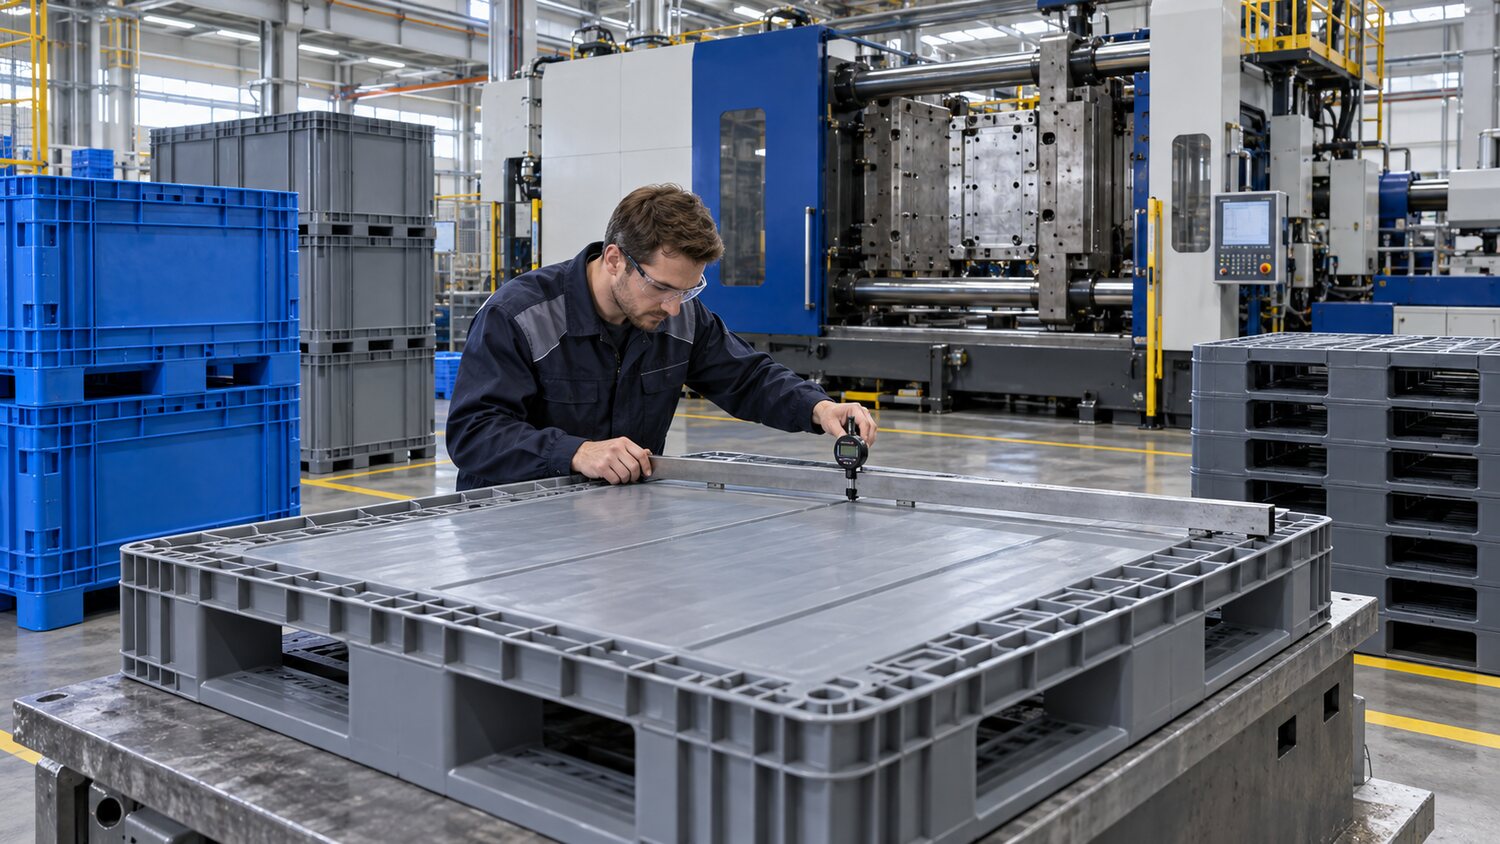
Der Einsatz von HDPE, PP-Copolymeren oder Regeneratoren ist für Logistik-Schaukeltanks, Paletten, Mülltonnen und Industriecontainer größer. Das Produkt ist von hoher Flüchtigkeit, langer Prozesslänge und erhöhter Festigkeit, sowohl in Bezug auf Aussehen und Größe als auch durch Stapel-, Fall- und Lastprüfung. Die Fusionsrate, der Schockpegel, das Regenerationsverhältnis und das Farbsystem sollten vor der Übertragung bestätigt werden. Betankungsquellen und hitzehistorische Schwankungen verändern Viskosität, Kontraktion und Geruch und müssen durch das Management von Rohstoffen und Mischungen kontrolliert werden und können nicht vollständig durch Plattformparameter kompensiert werden.
Das große Paket sollte zuerst bestätigen, ob die Gel-, Plastifizierungs- und Lock-Molekular-Fähigkeiten des Geräts übereinstimmen. Füllen von Sequenzen mit kurzen Beobachtungen, um eine Synchronisation der Regionen bis zum Ende zu gewährleisten. Die Hauptströmungsphase kann verwendet werden, um das Abkühlen und Einfrieren schneller zu reduzieren, aber in der Nähe der großen segmentierten Oberfläche und des Endes des Auspuffs zu verlangsamen, um verstopfte Luftverbrennungen und Flugkanten zu vermeiden. Wenn die tatsächliche Einspritzgeschwindigkeit durch den Druck begrenzt wird, sollten die Flüssigkeiten, die Bewässerung, die Heizung und die Ausrüstungskapazität untersucht werden; eine Erhöhung der eingestellten Geschwindigkeit wird das zugrunde liegende Problem nicht lösen.
Es ist leicht, am Zusammenfluss von verstärkten Bändern und dicken Wänden zu schrumpfen, und die unteren und langen Seiten der Box sind leicht verzogen. Der Druck muss die effektive Wiederaufladezeit des Gebäudes abdecken, aber der Druckübertragungsweg des großen Stücks ist lang, und das lange Ende des Wasserschrumpfes kann eine Anpassung der Gebäudeposition, des Querschnitts oder der Wandstärke erfordern. Modifizierte Wassertemperaturdifferenzen, dünne Kerndissipation und Top-Out-Zeiten verändern die Richtung der Umwandlung. Die Größe des Modells, Kühlung und Stapelung sollten gemessen werden, um zu vermeiden, dass sich das Produkt unter Codedruck weiter verformt. Wasserflüsse und Hot Spots sollten vor zusätzlichen Kühlzeiten identifiziert werden, sonst wird der Zyklus nur verlängert.
Großstrahl- und Kurzzyklen erfordern eine hohe Kapazität zur Schraubenplastifizierung. Die Messung des Zustands der nächsten Schmelze ist flüchtig, wenn sie die gesamte Abkühlphase über einen langen Zeitraum abdeckt; eine übermäßige Schneckengeschwindigkeit erhöht den Temperaturanstieg und den Verschleiß. Es sollten ein Spiraldurchmesser, ein Fernverhältnis und eine Kondensationsstruktur ausgewählt werden, die für die Polyolefin- und Zielproduktion geeignet sind, und die Messzeit, die Homogenität des Schmelzens und die inverse Abdichtung sollten überwacht werden. Der Quantifizierungsstandard umfasst eine Einzelmasse, eine kritische Größe, eine Stapel-, Fall- und Belastungsprüfung. Nur wenn Geräte, Schrauben, Formen und Materialfähigkeiten aufeinander abgestimmt sind, können sie von stabilen Zyklen und niedrigen Abfallraten begleitet werden.