
วิธีที่โครงการเขียนซ้ําใหม่ สร้างการเลือกไขควงต้องการตาราง
เวลาวางจำหน่าย:2026-09-22
สําหรับผู้จัดการโครงการ Aposcille prographor, อธิบายวิธีการการตรวจสอบผลิตภัณฑ์ ขนาด, น้ําหนักเดียว, กําแพงหนาและพลังงาน, วิเคราะห์ความเสี่ยงที่ข้อมูลไม่สมบูรณ์ จะนําไปสู่การขาดการเชื่อมต่อระหว่างโครงการประติมากรรมและสถานการณ์การทํางานจริง, และให้คําแนะนําสําหรับการตรวจสอบความถูกต้องของการสร้างสินค้า, วัสดุดิบ, เบ้า, โต๊ะความต้องการในห้าคอลัมน์ของกระบวนการและการทดสอบ
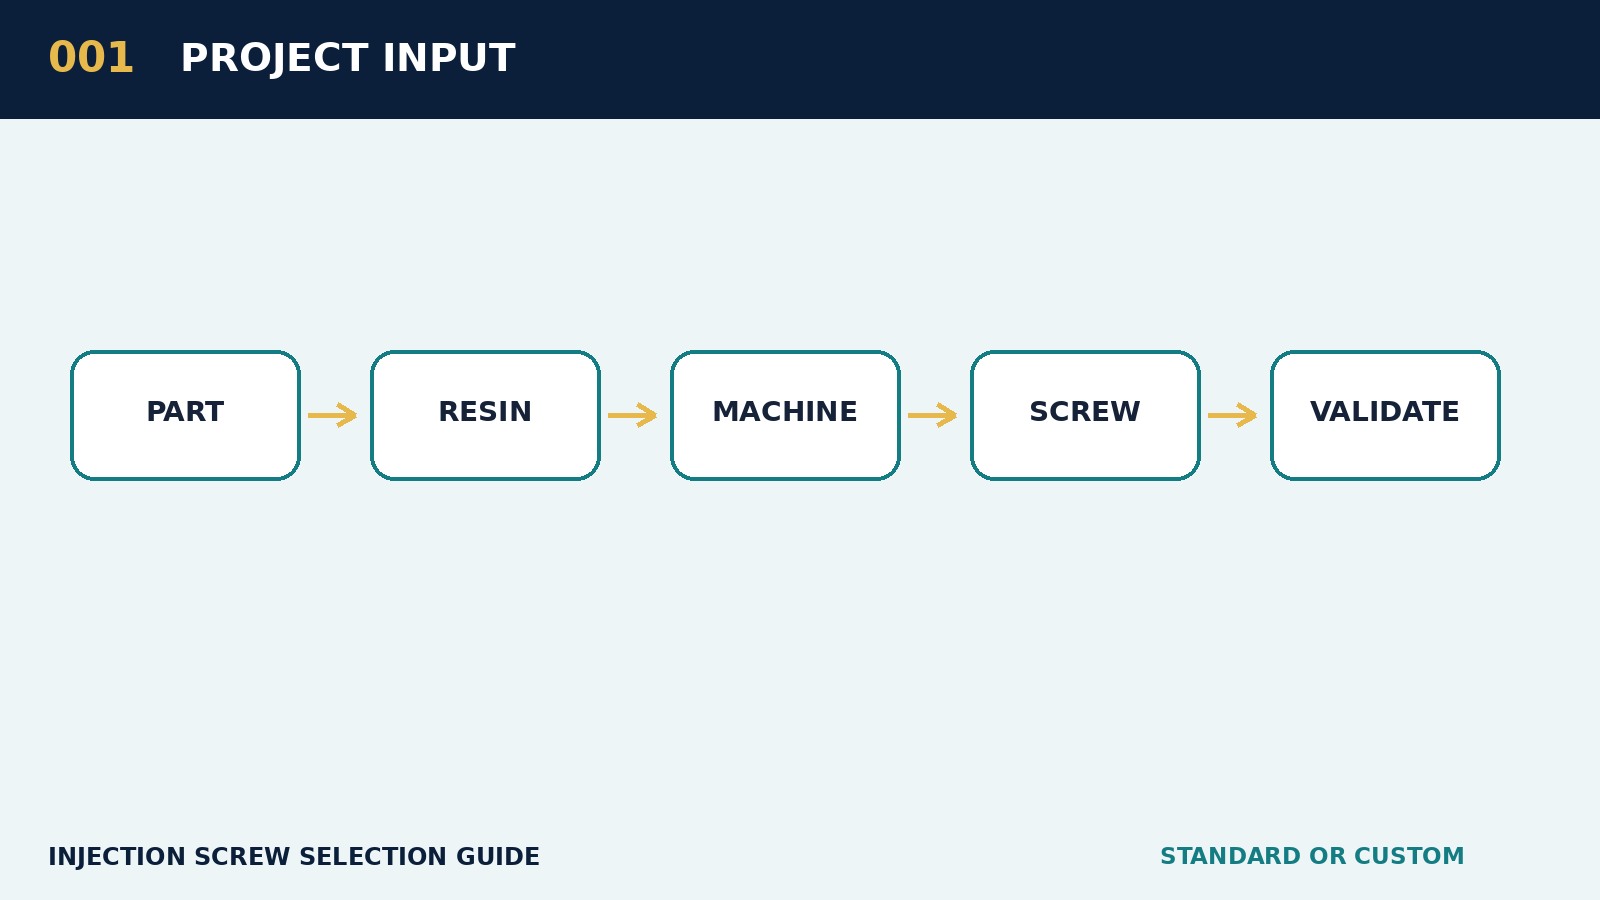
ในโครงการ retrifit ใหม่ ผู้จัดการโครงการ Retrifitner ไม่จําเป็นที่จะต้องเลือกรุ่นที่ทําเสร็จก่อน แต่เลือกระบุขนาดผลิตภัณฑ์, น้ําหนักเดียว, ความหนาและความจุผนัง ขั้น ตอน นี้ เป็น ตัว กําหนด ว่า มี การ ก่อ ตั้ง เส้น ผ่า ศูนย์กลาง เส้น ผ่า ศูนย์กลาง, โครง สร้าง และ ระดับ สิ่ง ของ ขึ้น มา หรือ ไม่.
แกนหลักของขั้นตอนอุปสงค์ไม่ได้ที่จะให้ทันที screw รุ่น แต่จะเปลี่ยนเป้าหมายผลิตภัณฑ์ของลูกค้า ' น้ํา หนัก ที่ เพิ่ม ขึ้น, ขนาด ของ โครงการ, ความ หนา ของ ผนัง, อัตรา การ ไหล เวียน, จํานวน ของ ลาค เก อร์, น้ํา หนัก ที่ ไหล, จาน วัสดุ และ วงจร เป้า หมาย ต้อง มี การ บันทึก ไว้ เหมือน กัน; ถ้า ไม่ มี การ ระบุ ตัว คน ใด คน หนึ่ง โดย ผู้ ซื้อ ก็ น่า จะ เป็น สมมุติฐาน และ เครื่อง วัด การ ขาย ไม่ ควร เข้าใจ ผิด ใน เรื่อง เงื่อนไข ทาง เทคนิค ขั้น สุด ท้าย. มี การ แนะ นํา ให้ แยก ข้อมูล ของ ลูก ค้า ออก เป็น ห้า กลุ่ม: ผลิตภัณฑ์ และ สิ่ง ปลูก สร้าง, วัสดุ ดิบ, เวที, วัตถุ ประสงค์ ของ กระบวนการ และ ปัญหา ที่ มี อยู่. Product End Laws of one flowway, จํานวนของถ้ํา, ความหนาของผนังและระดับรูปลักษณ์; สัดส่วนของจํานวนเครื่องบันทึกการรับอาหาร, การละลายนิ้ว, การเติมไฟอ่อนและ retrifiting; บันทึกเทอร์มินัลของตัน, เส้นผ่าศูนย์กลางสกรู, การท่องเที่ยวสูงสุด, ความดันการฉีดและพลาสติก ข้อมูลทั้งหมดมีแหล่งกําเนิดและถูกทําเครื่องหมาย, วาด, วัดทางกายภาพ, หรือประมาณโดยลูกค้า
ข้อมูล site ควรรวมทั้งภาพถ่าย วิดีโอสั้นและแผ่นข้อมูล มีการใช้ภาพถ่ายเพื่อระบุส่วนเชื่อมต่อเครื่อง, ก้อย และส่วนประกอบหน้าสุด, คลิปสามารถสังเกตได้ถึงการวัด, บัฟเฟอร์และเสียงผิดปกติ, และตารางข้อมูลถูกใช้คํานวณอัตราการนําไปใช้, ความจําเป็นในการทําพลาสติกต่อชั่วโมงและความยาวของการอยู่ หาก ข้อมูล บาง ส่วน สามารถ หา ได้ ก็ ควร จัด ให้ มี รายการ เพื่อ การ ยืน ยัน แทน ที่ จะ เป็น การ ลง ความ เห็น อย่าง เด็ด ขาด. โฟกัสของการสนทนานี้อยู่ที่ขนาดผลิตภัณฑ์ น้ําหนักเดียว ผนังหนาและความจุ เป้าหมายที่จะตรงกับเงื่อนไขการผลิตปัจจุบันของลูกค้า
ใน บริบท ของ โครงการ นี้ มี การ เสนอ ให้ รับ เอา แนว คิด เรื่อง “การ สร้าง ตาราง ความ ต้องการ สินค้า, วัสดุ ดิบ, เวที, เครื่อง เรือน, และ กระบวนการ ต่าง ๆ. ขั้นแรก เพื่อตัดสินว่า ข้อมูลนั้นสนับสนุนตัวเลือกหรือไม่ จากนั้นคํานวณปริมาณการกระตุ้น ความดัน และการทําพลาสติก หากรูปแบบมาตรฐานสามารถครอบคลุมหน้าต่างได้ ควรจะให้ค่าระดับความสําคัญกับการปรับแต่งมาตรฐาน หากข้อมูลไม่สมบูรณ์ ความเสี่ยงก็ยังคงยังคงอยู่ว่าโปรแกรมสกรูจะถูกตัดออกจากสถานการณ์การทํางานจริง ๆ แล้วโครงสร้างที่อุทิศตัวจะถูกเสนอและค่าใช้จ่ายที่เพิ่มขึ้น กําหนดเส้นตายและผลประโยชน์ที่คาดการณ์ไว้
ถ้า ไม่ คํานึง ถึง ขั้น ตอน ข้าง ต้น ผล ที่ เกิด ขึ้น บ่อย ที่ สุด คือ ข้อมูล ที่ ไม่ ครบ ถ้วน จะ นํา ไป สู่ การ ตัด ระหว่าง โครงการ ไขควง กับ สถานการณ์ การ ทํา งาน จริง ๆ. ปัญหา มัก จะ ปรากฏ ให้ เห็น ใน ช่วง ที่ มี การ ทดลอง วัด ความ ไม่ มั่นคง ของ เวลา, ความ เครียด ที่ ไม่ เพียง พอ, การ ลอย ตัว แบบ บัฟเฟอร์, จุด ดํา, ดิฟเฟอเรนเชียล สี หรือ การ สึก กร่อน เพิ่ม ขึ้น. การ เพิ่ม ขึ้น เรื่อย ๆ ใน เรื่อง อุณหภูมิ, ความ กด หลัง, และ ความ เร็ว ใน ตอน นั้น อาจ ทํา ให้ การ ปรากฏ ตัว ดี ขึ้น ชั่ว คราว แต่ อาจ ทํา ให้ ความ ร้อน จาก การ ตัด ขน, ความ เสื่อม โทรม ทาง วัตถุ และ อุปกรณ์ ต่าง ๆ หนัก ขึ้น.
ในขณะนั้นมีการแนะนําว่า ช่วงการทดสอบ เวลาทําพลาสติก เสถียรภาพของมวลของผลิตภัณฑ์ คือตัวบ่งชี้หลัก อย่าง น้อย มี สาม จุด ของ กระบวนการ ที่ มี เหตุ ผล ทั้ง ใน ระดับ กลาง และ ระดับ สูง ซึ่ง ถูก ปิด บัง ไว้ เพื่อ ยืน ยัน ว่า โครงการ นี้ ไม่ ได้ ผล ภาย ใต้ การ กําหนด พารามิเตอร์ เพียง อย่าง เดียว. สําหรับ ผู้ ผลิต และ ผู้ ขาย อลูมิเนียม การ อาชีพ สะท้อน ให้ เห็น ใน ความ สามารถ ที่ จะ แปล ภาษา ของ ลูก ค้า ให้ เป็น ตัวแปร ทาง วิศวกรรม และ ตี ความ โครงการ ให้ เป็น การ ผลิต, คุณภาพ, การ บํารุง รักษา, และ ค่า ใช้ จ่าย ที่ ลูก ค้า สามารถ เข้าใจ ได้. การจัดตั้งโพรเซสมาตรฐานรอบ ๆ โครงการ retrifit ใหม่ จะไม่เพียงแต่ปรับปรุงความถูกต้องของการเลือก แต่ยังสร้างฐานข้อมูลเครื่องจักรและโปรแกรมใหม่อีกด้วย