
Bagaimana proyek plating baru menciptakan pilihan obeng perlu tabel
Masa keluaran:2026-09-22
Untuk manajer proyek Prosesor Apostilille, jelaskan metode pemeriksaan ukuran produk, berat tunggal, ketebalan dinding dan target energi, analisis risiko bahwa informasi yang tidak lengkap akan mengarah pada pemutusan antara program obeng dan situasi kerja yang sebenarnya, dan memberikan rekomendasi untuk validasi konstruksi produk, bahan mentah, platform, cetakan, tabel kebutuhan dalam lima kolom proses dan periode uji coba, waktu plastikisasi, dan stabilitas produk.
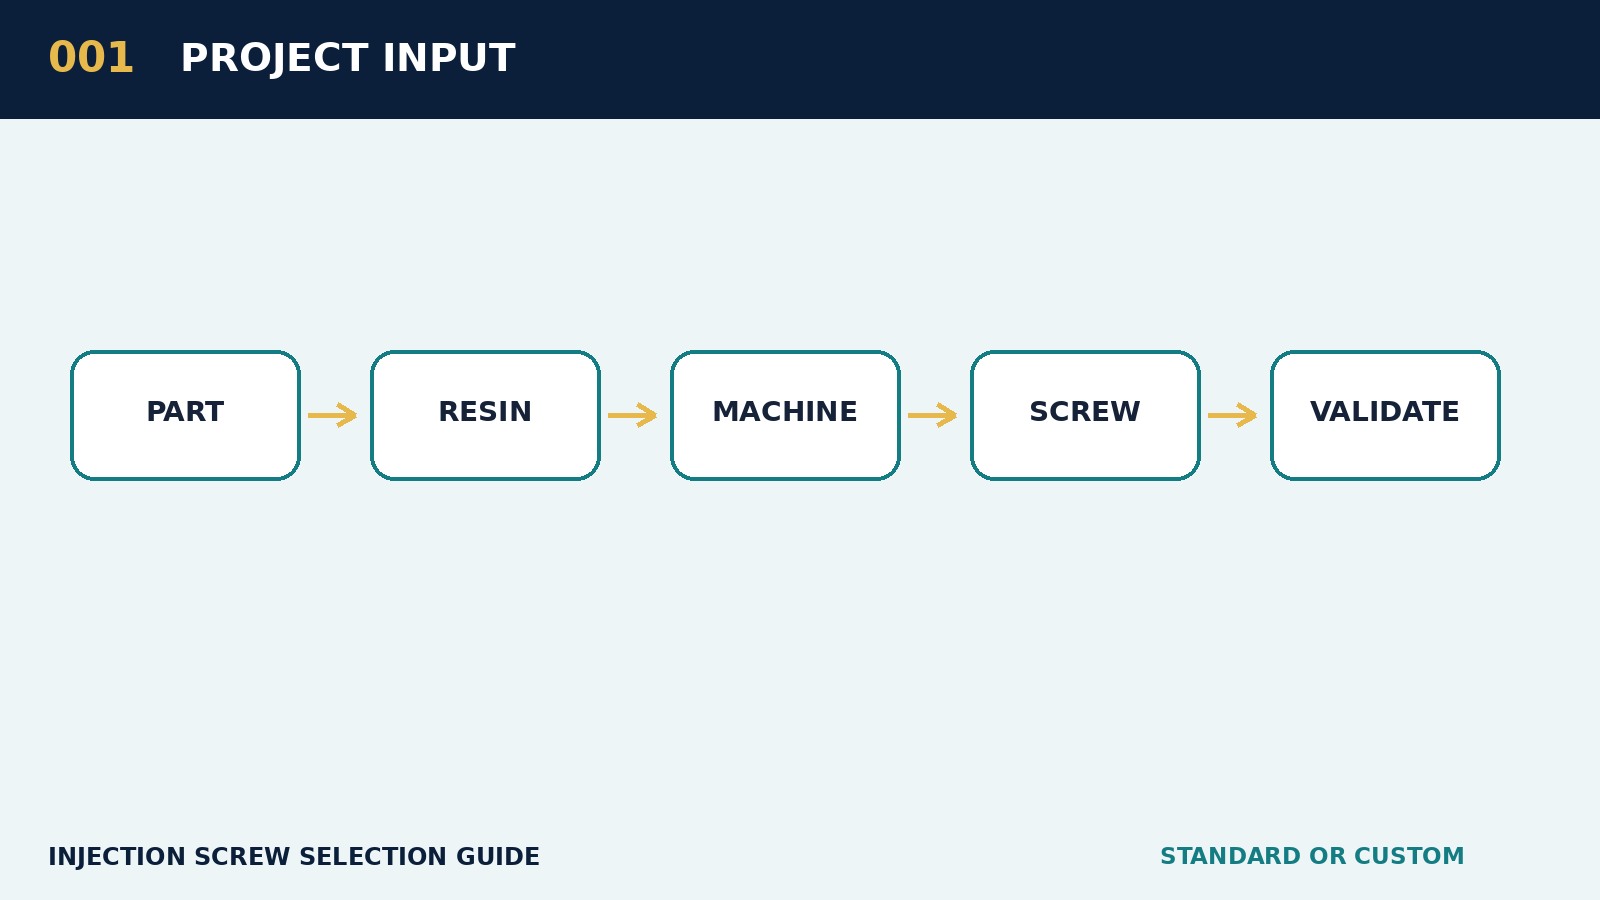
Dalam proyek retrofit baru, manajer proyek retrofitner tidak pertama-tama harus memilih model yang dibuat siap, tetapi lebih untuk mengidentifikasi ukuran produk, berat tunggal, ketebalan dinding dan target kapasitas. Langkah ini menentukan apakah diameter spiral berikutnya, struktur dan materi kelas yang didirikan dengan baik.
Inti dari fase permintaan bukan untuk segera memberikan model sekrup, tetapi untuk mengubah target produk klien ' s menjadi data yang dapat dihitung. Beban produk, ukuran proyek, ketebalan dinding, rasio aliran, jumlah laquer, berat aliran, pelat material dan siklus target harus ditempatkan dalam catatan yang sama; jika salah satunya belum diidentifikasi oleh pelanggan, itu harus jelas ditandai sebagai hipotesis dan kalibre penjualan tidak boleh keliru untuk kondisi teknis akhir. Disarankan agar informasi pelanggan dipecah menjadi lima kelompok: produk dan cetakan, bahan baku, platform, tujuan proses dan masalah yang ada. Log akhir produk dari log batang tunggal, flowway, jumlah gua, ketebalan dinding dan tingkat penampilan; rasio nomor perekam akhir feedstock, jari leleh, isian, keterbelakangan api dan retrofitting; log terminal tonnage, tegangan, diameter sekrup, perjalanan maksimum, tekanan injeksi dan plastikisasi. Semua data yang bersumber dan ditandai, ditarik, fisik, diukur atau diperkirakan oleh klien.
Informasi situs web harus lebih baik mencakup foto, video pendek dan lembar data. Foto-foto yang digunakan untuk mengidentifikasi antarmuka mesin, sekrup ekor dan komponen depan-akhir, video dapat diamati untuk mengukur, buffer dan suara abnormal, dan tabel data digunakan untuk menghitung laju aplikasi, kebutuhan plastikisasi per jam dan panjang tinggal. Jika hanya sebagian informasi yang dapat diperoleh, daftar harus diberikan untuk konfirmasi, daripada kondisi tentatif menjadi kesimpulan definitif. Fokus diskusi di sini adalah pada ukuran produk, berat tunggal, ketebalan dinding dan kapasitas target, yang harus sesuai dengan pelanggan ' s saat ini kondisi produksi dan tidak terbatas pada nilai maksimum dalam sampel mesin.
Dalam konteks proyek ini, diusulkan untuk mengadopsi gagasan \"membangun tabel permintaan untuk produk, bahan mentah, platform, cetakan, dan proses\". Pertama, untuk menentukan apakah data yang tersedia mendukung pilihan, kemudian untuk menghitung volume reduktif, tekanan dan plastikisasi, dan akhirnya untuk membahas geometri, komponen depan-ujung dan materi penanganan sekrup. Jika skema standar mampu menutupi jendela, prioritas harus diberikan ke konfigurasi standar; jika informasi tidak lengkap, risiko tetap bahwa program sekrup akan terputus dari situasi kerja yang sebenarnya, maka struktur yang didedikasikan akan diusulkan dan peningkatan biaya, batas waktu dan manfaat yang diharapkan akan ditunjukkan.
Jika langkah-langkah di atas diabaikan, konsekuensi yang paling umum adalah bahwa informasi yang tidak lengkap menyebabkan terputusnya antara program obeng dan situasi kerja yang sebenarnya. Masalah-masalah sering kali dimanifestasikan dalam fase percobaan ketidakstabilan waktu pengukuran, residual stres yang tidak mencukupi, drift penyangga, bintik hitam, diferensial warna atau peningkatan pemakaian dan air mata. Peningkatan suhu yang berkelanjutan, tekanan punggung dan kecepatan putar pada saat ini mungkin sementara meningkatkan penampilan, tetapi dapat meningkatkan panas, degradasi materi dan beban peralatan.
Pada saat penerimaan, disarankan bahwa periode tes, waktu plastisisasi, stabilitas massa produk menjadi indikator utama, dan bahwa suhu drum, putaran sekrup, tekanan punggung, posisi pengukuran, posisi penyangga, tekanan puncak injeksi dan berat sampel yang terus menerus direkam secara bersamaan. Setidaknya tiga titik proses yang masuk akal, rendah, sedang dan tinggi, ditutupi untuk mengkonfirmasi bahwa program tidak efektif di bawah parameter tunggal. Untuk produsen aluminium dan vendor, profesionalisme tercermin dari kemampuan menerjemahkan bahasa klien ke dalam parameter teknik dan untuk menafsirkan programme ke dalam produksi, kualitas, pemeliharaan dan hasil biaya yang dapat dipahami klien. Pendirian sebuah proses standar di sekitar proyek retrofit baru tidak hanya akan memperbaiki keakuratan seleksi, tetapi juga menciptakan mesin yang dapat digunakan kembali dan basis data aplikasi.