
Cómo el nuevo proyecto de placa crea una tabla de selección de destornillador
tiempo de liberación:2026-09-22
Para el encargado del proyecto del procesador Apostille, describir el método de comprobar el tamaño del producto, el peso único, el espesor de la pared y el objetivo energético, analizar el riesgo de que la información incompleta dé lugar a una desconexión entre el programa de destornillador y la situación real del trabajo, y proporcionar recomendaciones para la validación de la construcción del producto, materia prima, plataforma, moldes, una tabla de necesidades en las cinco columnas del proceso y el período de ensayo, el tiempo de estabilidad del producto.
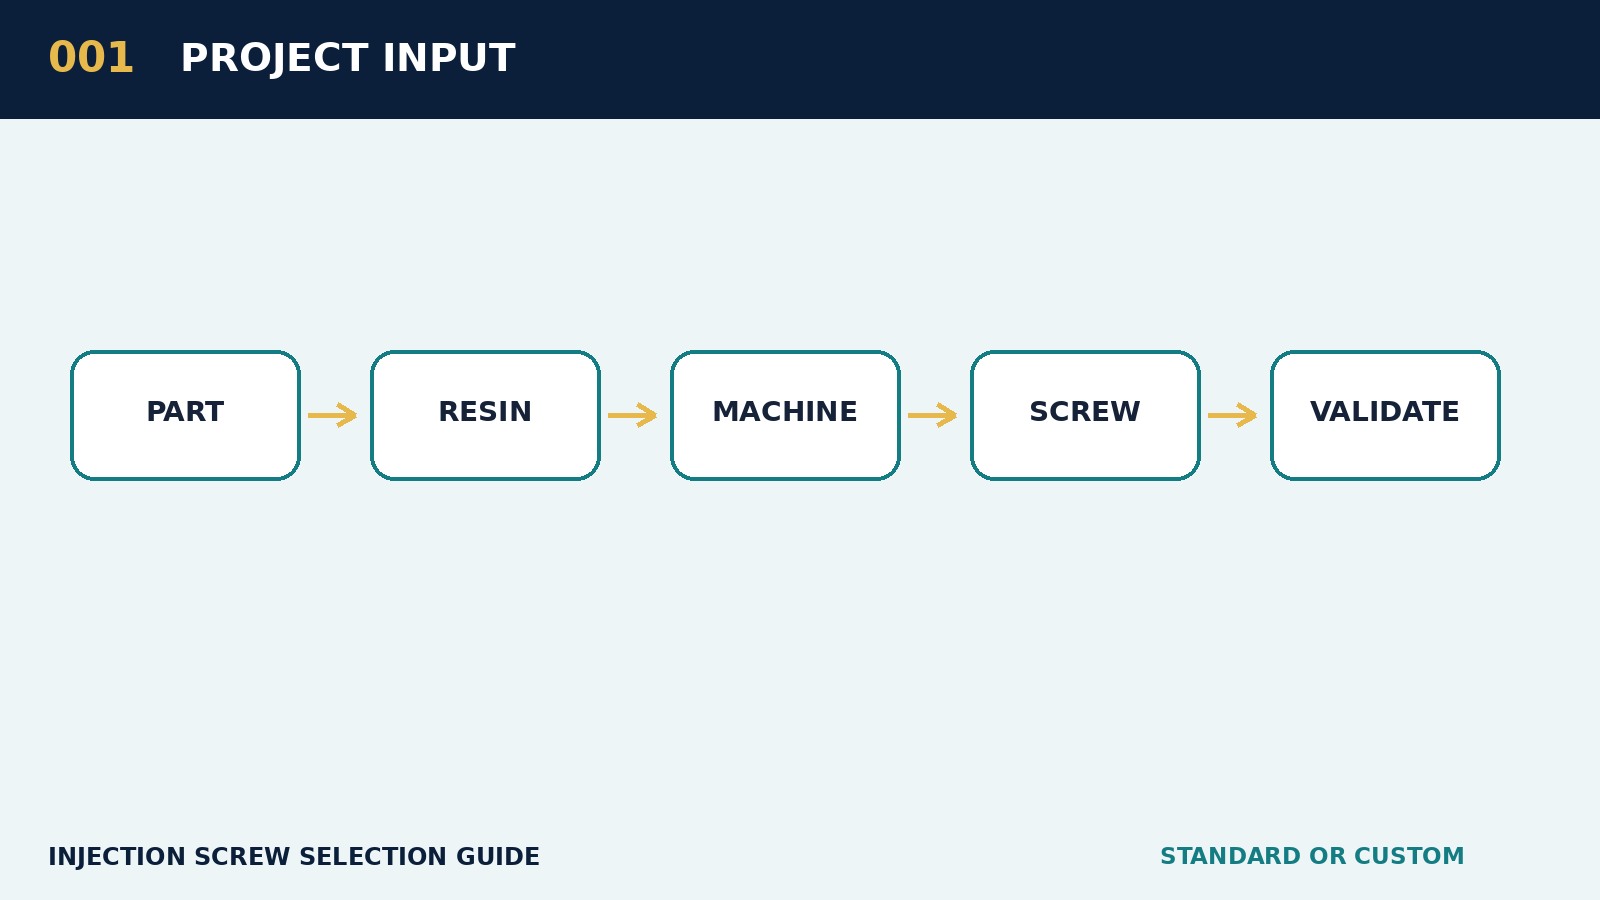
En el nuevo proyecto de reacondicionamiento, el gerente del proyecto del retrofitner no tiene primero que elegir un modelo listo, sino más bien para identificar tamaños de producto, pesos individuales, espesor de pared y objetivos de capacidad. Este paso determina si el diámetro, estructura y grado de material espiral subsiguiente están bien fundados.
El núcleo de la fase de demanda no es dar inmediatamente un modelo de tornillo, sino convertir el objetivo de producto del cliente en datos calculables. Los pesos de producto, tamaños de proyectos, espesor de pared, relación de flujo, número de lacas, pesos de flujo, placas materiales y ciclos de destino deben ser colocados en el mismo registro; si uno de ellos no ha sido identificado por el cliente, debe estar claramente marcado como una hipótesis y el calibre de ventas no debe confundirse con la condición técnica final. Se recomienda que la información del cliente se desglosa en cinco grupos: productos y moldes, materias primas, plataformas, objetivos de proceso y problemas existentes. Registros finales de producto de peso único, flujo, número de cuevas, espesor de pared y niveles de apariencia; ratio de número de grabador de extremos de materia prima, derretimiento de dedo, relleno, retardo de llama y retrofitting; registros terminales de tonelaje, voltaje, diámetro de tornillo, viaje máximo, presión de inyección y plasticización. Todos los datos son fuente y son marcados, dibujados, físicos, medidos o estimados por los clientes.
La información del sitio debe incluir preferentemente fotografías, videos cortos y hojas de datos. Las fotos se utilizan para identificar interfaces de la máquina, colas de tornillo y componentes frontales, se puede observar vídeo para medir, amortiguar y sonido anormal, y las tablas de datos se utilizan para calcular la tasa de aplicación, la necesidad de plasticización por hora y la duración de la estancia. Si sólo se puede obtener información parcial, se debe proporcionar una lista para la confirmación, en lugar de una condición provisional que sea una conclusión definitiva. El enfoque de la discusión aquí es en tamaños de productos, pesos individuales, espesor de pared y objetivos de capacidad, que deben corresponder a las condiciones de producción actuales del cliente y no estar limitado a los valores máximos en las muestras de máquina.
En el contexto de este proyecto se propone adoptar la idea de “construir tablas de demanda para productos, materias primas, plataformas, moldes y procesos”. En primer lugar, para determinar si los datos disponibles soportan la elección, luego para calcular el volumen de reductivo, presión y plasticización, y finalmente para discutir la geometría, componentes frontales y el manejo de materiales de los tornillos. Si el esquema estándar es capaz de cubrir la ventana, se debe dar prioridad a la configuración estándar; si la información es incompleta, el riesgo sigue siendo que el programa de tornillos se desconectará de la situación de trabajo real, se propone la estructura específica y se indicarán los mayores costos, plazos y beneficios previstos.
Si se ignoran los pasos anteriores, la consecuencia más común es que la información incompleta conduce a una desconexión entre el programa de destornillador y la situación real del trabajo. Los problemas se manifiestan a menudo en la fase de prueba de la inestabilidad del tiempo, los residuos de estrés insuficientes, la deriva de amortiguación, los puntos negros no fundidos, los diferenciales de color o el aumento del desgaste y lagrima. El aumento continuo de la temperatura, la presión trasera y la velocidad de giro en este momento pueden mejorar temporalmente la apariencia, pero puede aumentar el calor, la degradación del material y la carga del equipo.
En el momento de la aceptación, se recomienda que el período de prueba, el tiempo de la plasticización, la estabilidad de la masa del producto sea el indicador principal, y que la temperatura de los tambores, el giro del tornillo, la presión trasera, la posición de medición, la posición de amortiguación, la presión pico de inyección y el peso de la muestra continua se registren simultáneamente. Al menos tres puntos de proceso razonables, bajos, medianos y altos, están cubiertos para confirmar que el programa no es eficaz en un solo parámetro. Para fabricantes y proveedores de aluminio, el profesionalismo se refleja en la capacidad de traducir el lenguaje cliente en parámetros de ingeniería e interpretar el programa en resultados de producción, calidad, mantenimiento y coste que el cliente puede entender. El establecimiento de un proceso estándar en torno al nuevo proyecto de ajuste no sólo mejoraría la exactitud de la selección sino que también crearía una base de datos de máquinas y aplicaciones reutilizables.