
Wie das neue Plattierprojekt einen Schraubendreher erstellt, braucht eine Tabelle
Release-Zeit:2026-09-22
Beschreiben Sie für den Projektleiter des Apostille-Prozessors die Methode zur Überprüfung der Produktgröße, des Einzelgewichts, der Wandstärke und des Energieziels, analysieren Sie das Risiko, dass unvollständige Informationen zu einer Trennung zwischen dem Schraubendreherprogramm und der tatsächlichen Arbeitssituation führen, und geben Sie Empfehlungen für die Validierung der Konstruktion des Produkts, des Rohmaterials, der Plattform, der Formen, eine Tabelle der Bedürfnisse in den fünf Spalten des Prozesses und der Testphase, der Zeit der Plastifizierung und der Massenstabilität des Produkts.
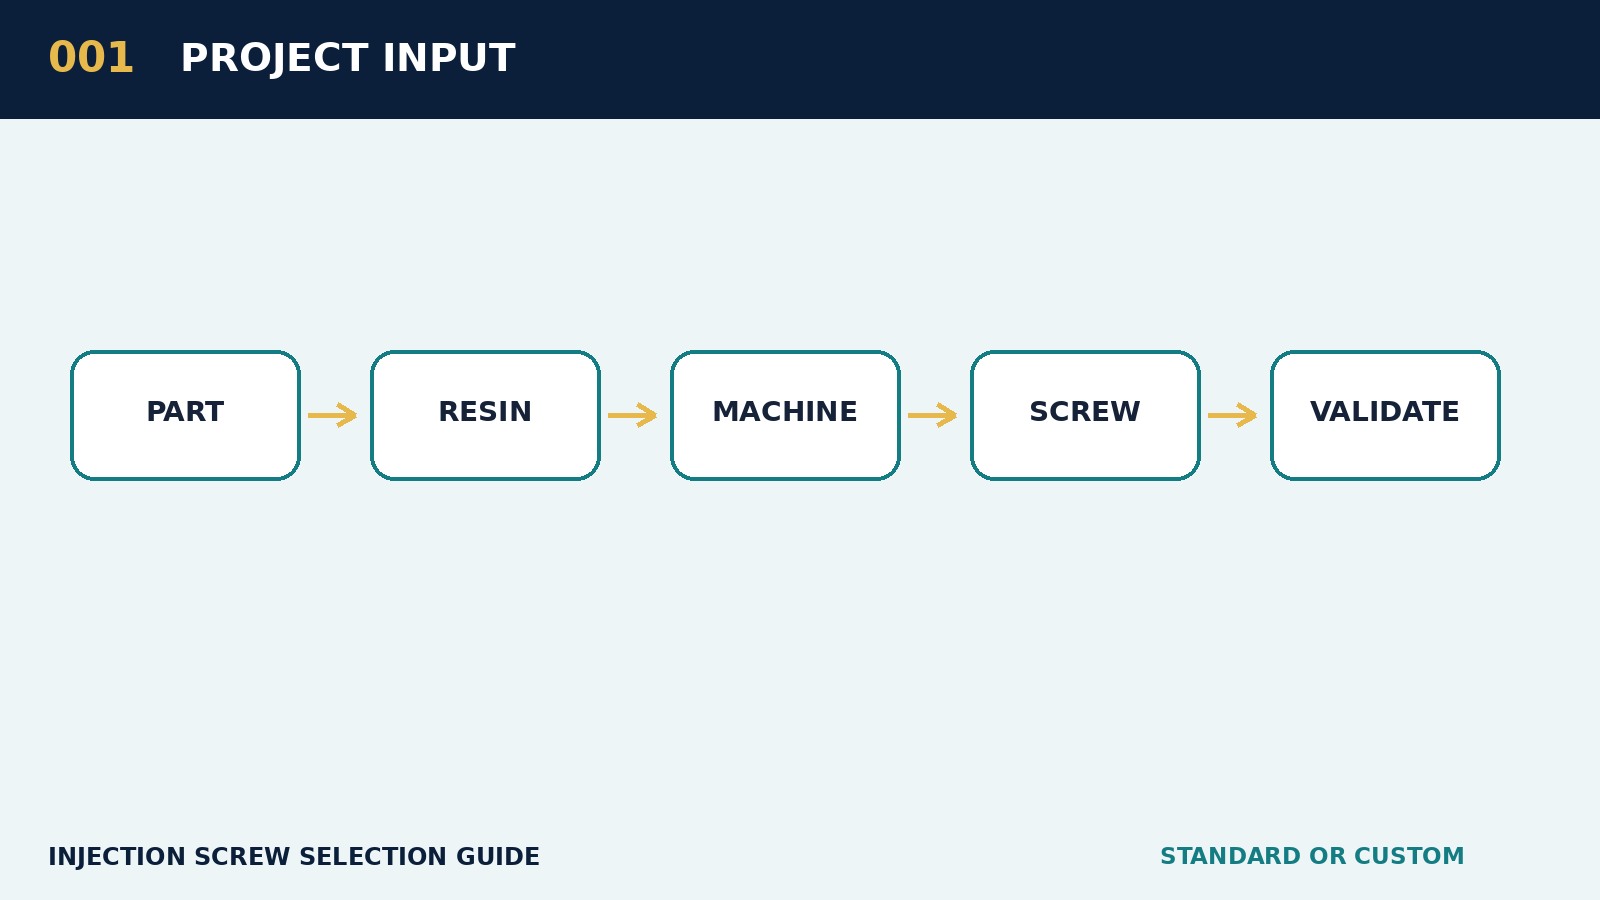
Im neuen Retrofit-Projekt muss der Projektleiter des Retrofiters nicht erst ein fertiges Modell auswählen, sondern Produktgrößen, Einzelgewichte, Wandstärke und Kapazitätsziele identifizieren. Dieser Schritt bestimmt, ob der nachfolgende Spiraldurchmesser, die Struktur und die Materialqualität gut begründet sind.
Kern der Nachfragephase ist nicht, sofort ein Schraubenmodell anzugeben, sondern das Produktziel des Kunden in kalkulierbare Daten umzuwandeln. Produktgewichte, Projektgrößen, Wandstärke, Durchflussverhältnis, Anzahl der Lacke, Durchflussgewichte, Materialplatten und Zielzyklen müssen in den gleichen Datensatz aufgenommen werden; wenn einer von ihnen nicht vom Kunden identifiziert wurde, sollte er als Hypothese eindeutig markiert werden und das Verkaufskaliber sollte nicht mit dem endgültigen technischen Zustand verwechselt werden. Es wird empfohlen, die Kundeninformationen in fünf Gruppen aufzuschlüsseln: Produkte und Formen, Rohstoffe, Plattformen, Prozessziele und bestehende Probleme. Endprotokolle des Produkts mit Einzelgewicht, Fließweg, Anzahl der Höhlen, Wandstärke und Aussehen; Verhältnis der Anzahl der Einsatzmaterial-Endschreiber, Schmelzfinger, Füllung, Flammschutz und Nachrüstung; Endprotokolle von Tonnage, Spannung, Schraubendurchmesser, maximalem Weg, Einspritzdruck und Plastifizierung. Alle Daten werden beschafft und werden von Kunden markiert, gezeichnet, physisch, gemessen oder geschätzt.
Die Standortinformationen sollten vorzugsweise sowohl Fotos, kurze Videos als auch Datenblätter umfassen. Fotos werden verwendet, um Maschinenschnittstellen, Schraubschwänze und Front-End-Komponenten zu identifizieren, Video kann beobachtet werden, um zu messen, zu puffern und abnormale Geräusche, und Datentabellen werden verwendet, um die Aufwandmenge, den Bedarf an Plastifizierung pro Stunde und die Aufenthaltsdauer zu berechnen. Wenn nur teilweise Informationen eingeholt werden können, sollte eine Liste zur Bestätigung vorgelegt werden und nicht eine vorläufige Bedingung als endgültige Schlussfolgerung. Im Fokus der Diskussion stehen hier Produktgrößen, Einzelgewichte, Wandstärke und Kapazitätsziele, die den aktuellen Produktionsbedingungen des Kunden entsprechen und nicht auf die Maximalwerte in Maschinenmustern beschränkt sein müssen.
Im Rahmen dieses Projekts wird vorgeschlagen, „Nachfragetabellen für Produkte, Rohstoffe, Plattformen, Formen und Prozesse zu erstellen. Erstens, um festzustellen, ob die verfügbaren Daten die Wahl unterstützen, dann das Volumen von Reduktivität, Druck und Plastifizierung zu berechnen und schließlich die Geometrie, die Frontkomponenten und die Materialhandhabung der Schrauben zu diskutieren. Wenn das Standardschema in der Lage ist, das Fenster abzudecken, sollte die Standardkonfiguration Vorrang haben; Wenn die Informationen unvollständig sind, besteht weiterhin das Risiko, dass das Schraubenprogramm von der tatsächlichen Arbeitssituation getrennt wird, wird die spezielle Struktur vorgeschlagen und die erhöhten Kosten, Fristen und erwarteten Vorteile werden angegeben.
Wenn die obigen Schritte ignoriert werden, ist die häufigste Folge, dass unvollständige Informationen zu einer Trennung zwischen dem Schraubendreherprogramm und der tatsächlichen Arbeitssituation führen. Die Probleme treten häufig in der Testphase der Messung von Zeitinstabilität, unzureichenden Spannungsresten, Pufferdrift, ungeschmolzenen, schwarzen Flecken, Farbdifferenzen oder erhöhtem Verschleiß auf. Ein fortgesetzter Anstieg der Temperatur, des Gegendrucks und der Drehgeschwindigkeit zu diesem Zeitpunkt kann das Aussehen vorübergehend verbessern, aber die Scherwärme, den Materialabbau und die Belastung der Ausrüstung erhöhen.
Zum Zeitpunkt der Annahme wird empfohlen, dass die Prüfzeit, der Zeitpunkt der Plastifizierung, die Stabilität der Masse des Produkts der Hauptindikator sind und dass die Temperatur der Trommeln, die Drehung der Schraube, der Staudruck, die Messposition, die Pufferposition, der Einspritzspitzendruck und das kontinuierliche Probengewicht gleichzeitig aufgezeichnet werden. Mindestens drei angemessene Prozesspunkte, niedrig, mittel und hoch, werden abgedeckt, um zu bestätigen, dass das Programm unter einem einzigen Parameter nicht wirksam ist. Für Aluminiumhersteller und -anbieter spiegelt sich die Professionalität in der Fähigkeit wider, die Kundensprache in technische Parameter zu übersetzen und das Programm in Produktion, Qualität, Wartung und Kostenergebnisse zu interpretieren, die der Kunde verstehen kann. Die Etablierung eines Standardprozesses rund um das neue Retrofit-Projekt würde nicht nur die Genauigkeit der Auswahl verbessern, sondern auch eine wiederverwendbare Maschinen- und Anwendungsdatenbank schaffen.