
Karakteristik partikel PS dan HIPS dan rekomendasi mesin pengintai
Masa keluaran:2026-09-20
Perbandingan PS dan HIPS tahap generik transparansi, ketahanan dan kinerja potong, mengoptimalkan penampilan dan ukuran. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
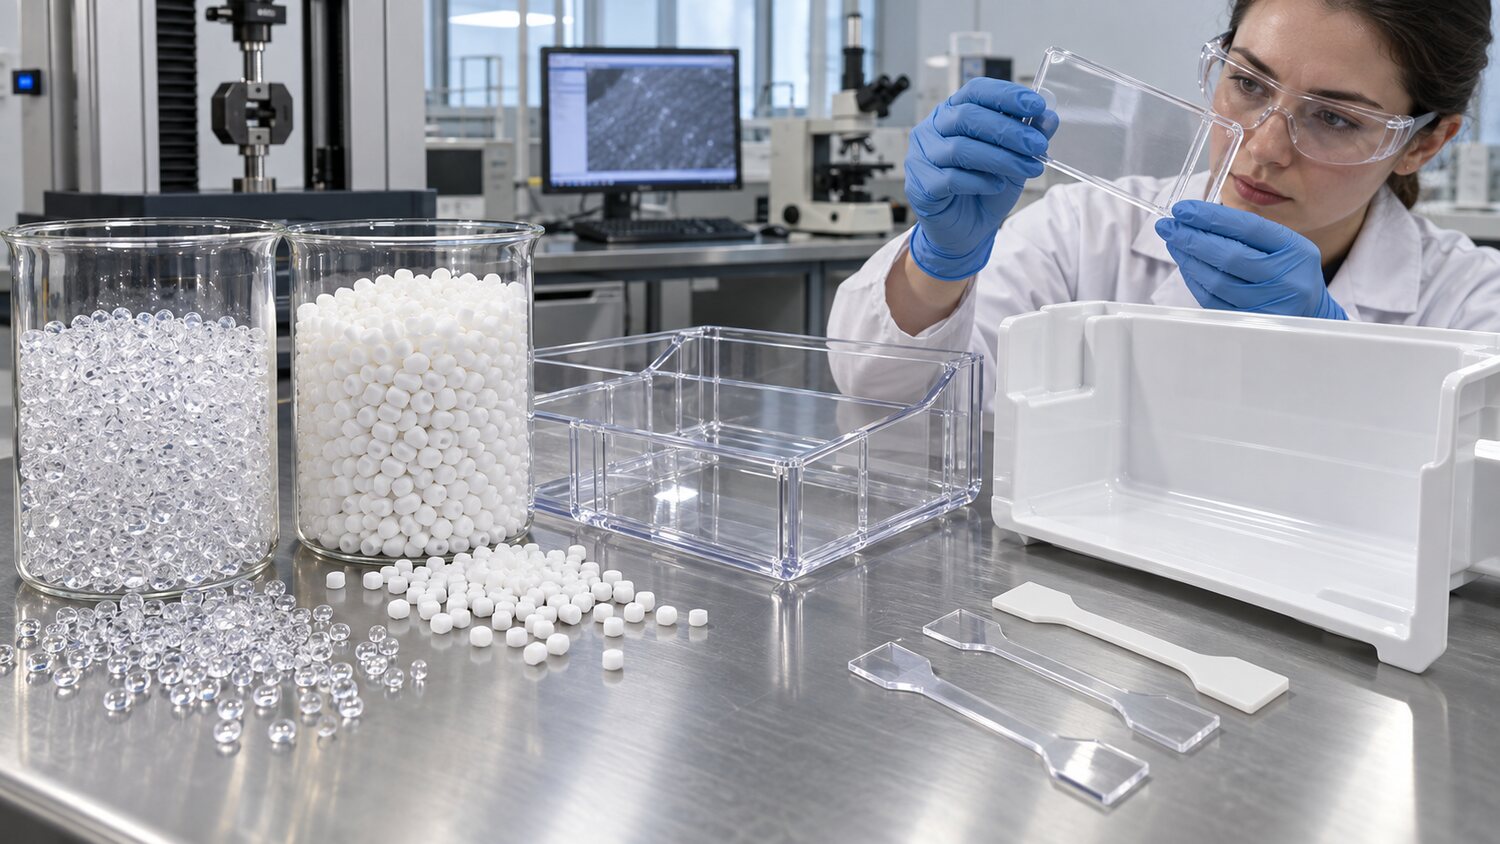
Aras-Generik PS-PWZ biasanya transparan, kaku dan stabil dalam ukuran, tetapi kurang resilien; HIPC lebih tahan kejut melalui modifikasi karet, sering tidak transparan dalam penampilan, dan sering digunakan untuk peralatan rumah tangga, kemasan, alat tulis dan sekali pakai. Keduanya adalah material non-stereotipe, dan konstriksi relatif mudah dikendalikan, tetapi sudut tajam, stres internal dan overturn tidak rasional dapat menyebabkan fragmentasi. Persyaratan pengolahan untuk lampu-tinggi yang berbeda-beda, penetap-nyala api atau nomor plat kontak makanan berbeda, dengan pemeriksaan pra-produksi nomor kartu dan penggunaan regulator, dan umpan balik untuk menghindari pencampuran bahan yang tidak kompatibel atau debu yang berlebihan.
Secara umum, voice PS lebih mobile, dan suhu dan kecepatan injeksi dapat dimulai dari kisaran medium. Terlalu lambat untuk menghasilkan tanda aliran yang terlihat dan kabel yang mencair, dan terlalu cepat untuk melewati stretch air kecil dapat mengakibatkan benang semprot, pembakaran dan orientasi molekul, meningkatkan risiko retak. Tekanan punggung cukup memadai untuk menstabilkan campuran dan knalpot, dan tekanan punggung yang tinggi dan kecepatan putar meningkatkan melengking. PS transparan lebih sensitif terhadap bintik hitam, polusi dan jalur gas, dan harus menjaga drum, nozzles dan saluran aliran panas bersih, dan menghindari menguning karena menginap berlebihan.
HIPS mengandung fase karet, yang mungkin mempengaruhi dampak dan permukaan sejarah yang berlebihan atau panas. Eksterior yang besar harus mempertahankan tingkat injeksi stabil dan bahkan suhu dan mengurangi diferensial ringan dan tanda pergerakan. Produk-produk product seperti ayam dalam kulkas, dulang dinding tipis, dll, juga tunduk pada ketebalan dinding, pengairan dan pembentukan vakum atau persyaratan perakitan belakang. Tekanan harus didasarkan pada ukuran dan kondensitas air, dan tekanan berlebihan meningkatkan stres dan pemutihan lokal. Pada kasus produk yang rusak pada obeng, pint atau sudut tajam, kerucut struktur, posisi garis leleh, suhu moot dan bagian atas akan diperiksa dan tidak digantikan oleh tekanan yang lebih tinggi.
PS dan HIPS relatif mudah diubah, tetapi masih dimungkinkan untuk membawa kontaminasi berkelanjutan dari ujung mati sekrup ketika warna gelap terang dan bahan bakar terhalang untuk digunakan secara umum. Kekacauan harus menyediakan plastikisasi yang seragam, tidak berlebihan, dan segel cincin antireverse harus distabilkan untuk menghindari fluktuasi dalam berat dan ukuran. Bila PS dihasilkan dengan cara transparan, jika ada bintik hitam acak, harus dibagi antara bahan baku, arus termal dan sumber komponen plastik. Proses akhir woadon harus mencakup tetesan, perakitan, retakan stres dan penggunaan tes suhu, selain untuk mengidentifikasi pengecualian. Untuk produk berkecepatan tinggi dinding tipis, diperlukan waktu yang bersamaan untuk menguji kemampuan sekrup untuk melakukan plastikisasi untuk mengikuti siklus dan mencegah kecepatan putar tinggi jangka panjang dalam mengejar produksi.