
PSとHIPS粒子特性とルックアウトマシンの推奨事項
リリース時間:2026-09-20
汎用レベルのPSとHIPS、透明レジリエンス、カット性能の比較、外観とサイズを最適化します。 素材の特性、温度、速度、圧力、冷却および共通の欠陥の点で実用的な省略装置のためのこのペーパーは推薦を与えます。
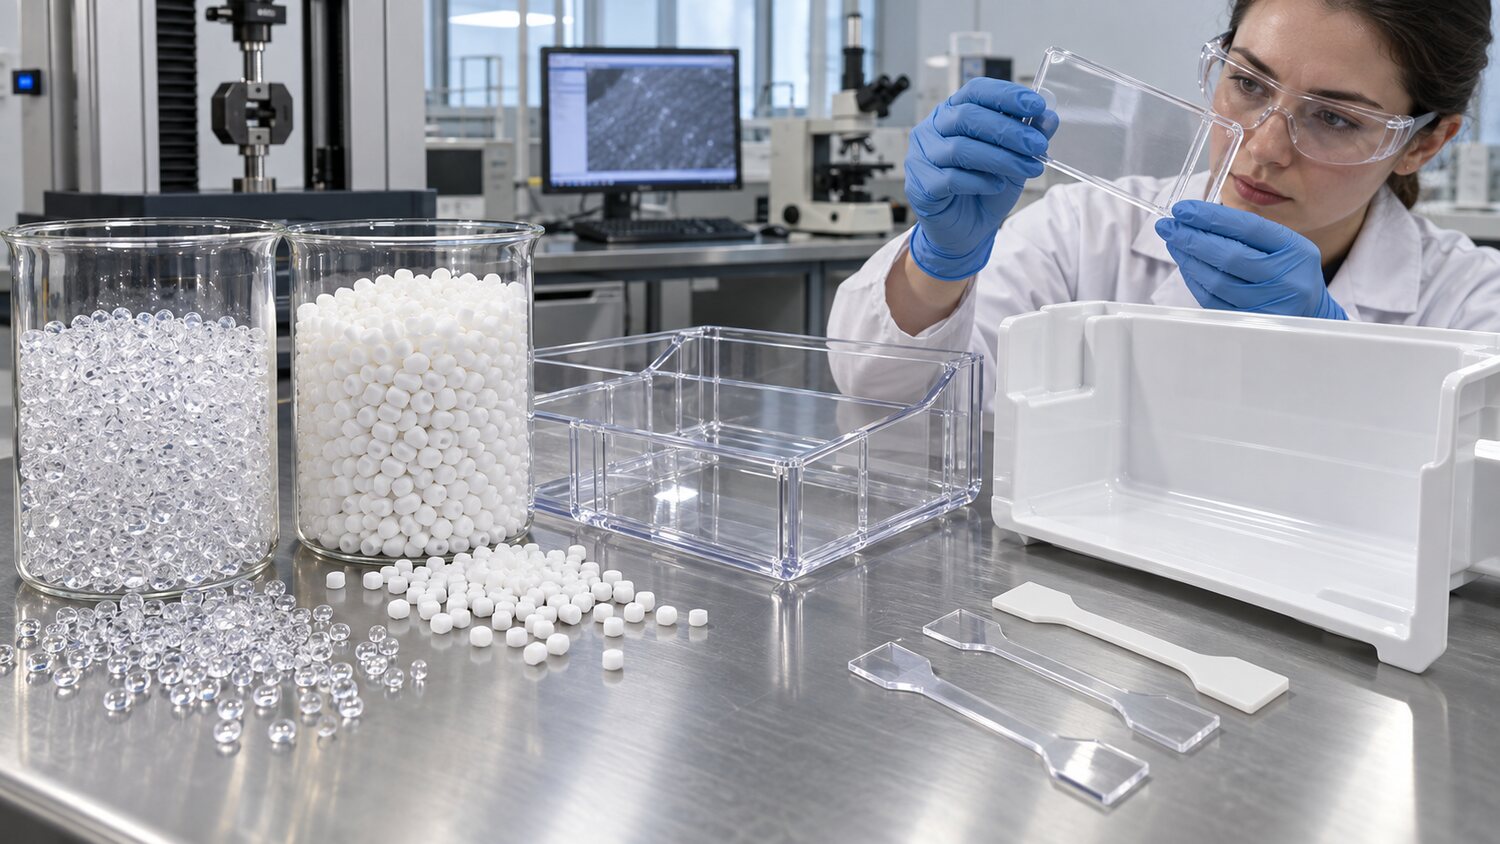
ジェネリックレベル PSは、通常、サイズが透明で、硬くて安定していますが、弾力性が低下します。HIPCは、ゴムの修正によってより耐衝撃性が高く、外観に不透明であり、家庭用電化製品、包装、文房具および使い捨てに頻繁に使用されます。 両方とも非stereotyped材料であり、収縮は制御が比較的簡単ですが、鋭い角度、内部の応力と非合理的なオーバーターンは断片につながることができます。 さまざまな高照度、難燃性、または食品接触プレート番号の処理要件は異なるため、カード番号と規制使用の事前生産チェック、互換性のない材料や過度の塵を混合することを避けるためのフィードバック。
PSは、一般的に、よりモバイルであり、射出の温度と速度は媒体の範囲から始めることができます。 可視フローマークと溶融ワイヤを生成し、小さなウォーターストレッチを通過する時間が遅すぎると、スプレースレッド、燃焼および分子のオリエンテーションが発生し、割れのリスクが増加します。 背部圧力は組合せおよび排気を安定させるために十分であり、高い背部圧力および回転速度はせん断を高めます。 透明なPSは黒い点、汚染およびガスのストリップに敏感で、ドラム、ノズルおよび熱流れチャネルをきれい保ち、過度の滞在による黄色になることを避けるべきです。
HIPSには、過カットや熱履歴の影響や表面に影響を及ぼす可能性のあるゴム相が含まれています。 大きい外部は安定した注入率および温度を維持し、軽い差動および動きの印を減らすべきです。 冷却装置、薄い壁の皿、等で鶏のようなプロダクトはまた壁厚さ、水やりおよび真空の形成か後部アセンブリ条件に従います。 圧力は、水の大きさや結露に基づいており、過度の圧力は、ストレスと局所漂白を増加させます。 スクリュードライバー、ピントまたは鋭い角度で壊れる製品の場合、構造の円錐形、溶融ラインの位置、モットの温度とトップは、より高い圧力でチェックされ、交換されません。
PSとHIPSは比較的簡単に変更できますが、ダークカラーが点灯し、一般的な使用のために燃料が遮断されると、ネジのデッドエンドから連続汚染を招くことは可能です。 ネジは均一で、非必然的な可塑化を提供し、反逆リング シールは重量およびサイズの変動を避けるために安定させるべきです。 PSが透明な方法で生成されると、ランダムな黒い斑点がある場合は、原材料、熱電流、プラスチック部品の供給源との間で分割する必要があります。 最終的なプロセスは例外を識別することに加えて、低下、アセンブリ、応力亀裂および温度テストの使用を含む。 薄壁の高速プロダクトのために、ねじの能力をテストし、周期と維持し、生産の追求の長期最高速度を防ぐために同時に必要です。