
PS y HIPS características de partículas y recomendaciones de máquina de observación
tiempo de liberación:2026-09-20
Comparación de la transparencia, la resiliencia y el rendimiento de corte de nivel genérico, optimizando la apariencia y el tamaño. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
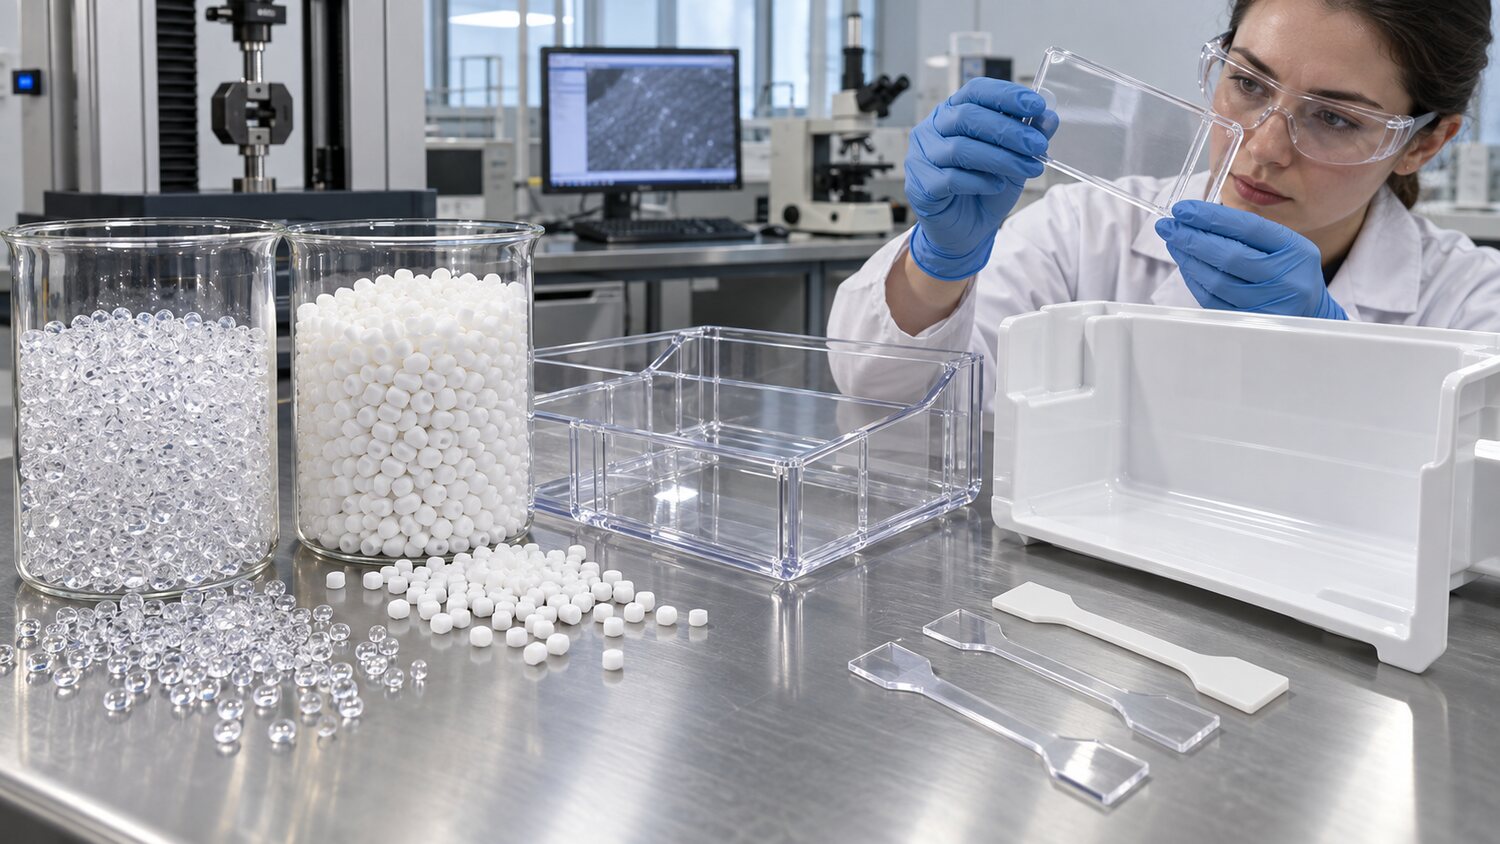
Genérico Los PS son generalmente transparentes, rígidos y estables en tamaño, pero menos resistentes; los PPME son más resistentes a los choques mediante la modificación del caucho, a menudo no transparentes en apariencia, y a menudo se utilizan para electrodomésticos, embalaje, papelería y desechables. Ambos son materiales no estereotipados, y la constricción es relativamente fácil de controlar, pero ángulos agudos, el estrés interno y la recesión irracional pueden conducir a la fragmentación. Los requisitos de procesamiento para diferentes números de placas de contacto de alta luz, llama o contacto con alimentos son diferentes, con cheques de preproducción de números de tarjetas y usos regulatorios, y comentarios para evitar mezclar materiales incompatibles o polvo excesivo.
El PS es generalmente más móvil, y la temperatura y la velocidad de la inyección pueden comenzar desde un rango medio. Demasiado lento para producir marcas de flujo visibles y alambres de fusión, y demasiado pronto para pasar a través de la pequeña estrechez puede resultar en rociadores, quema y orientación molecular, aumentando el riesgo de grieta. La presión trasera es suficiente para estabilizar la mezcla y el escape, y la presión de la espalda alta y la velocidad de la vuelta aumenta el revestimiento. Transparent PS es más sensible a manchas negras, polución y tiras de gas, y debe mantener limpios los tambores, boquillas y canales de flujo caliente, y evitar amarillento debido a la estancia excesiva.
El HIPS contiene una fase de caucho, que puede afectar el impacto y la superficie de un overcut o historial de calor. Los grandes exteriores deben mantener tasas estables de inyección e incluso temperaturas y reducir las diferencias de luz y las marcas de movimiento. Productos como pollos en refrigeradores, bandejas de pared delgadas, etc., también están sujetos a espesor de pared, riego y formación de vacío o requerimientos de montaje trasero. La presión debe basarse en el tamaño y la condensidad del agua, y la presión excesiva aumenta el estrés y el blanqueamiento local. En el caso de un producto que rompe con un destornillador, pint o ángulo afilado, el cono de la estructura, la posición de la línea de derretimiento, la temperatura de la holgura y la parte superior será verificada y no reemplazada por una presión superior.
PS y HIPS son relativamente fáciles de cambiar, pero todavía es posible traer contaminación continua desde el extremo muerto de los tornillos cuando el color oscuro es ligero y el combustible está bloqueado para uso general. Los tornillos deben proporcionar una plasticización uniforme y no excesiva, y los sellos antirreversos del anillo deben estabilizarse para evitar fluctuaciones de peso y tamaño. Cuando el PS se produce de manera transparente, si hay manchas negras aleatorias, debe dividirse entre materias primas, corrientes térmicas y fuentes de componentes plásticos. El proceso final incluirá gotas, ensamblaje, grietas de estrés y el uso de pruebas de temperatura, además de identificar la excepción. Para los productos de alta velocidad de paredes delgadas, es necesario al mismo tiempo probar la capacidad del tornillo para plasticizarse para mantenerse al día con el ciclo y para evitar velocidades de alta velocidad a largo plazo en la búsqueda de la producción.