
Caractéristiques des particules PS et HIPS et recommandations de la machine de veille
Temps de sortie:2026-09-20
Comparaison de la transparence de niveau générique PS et HIPS, résilience et performance de coupe, optimisation de l'apparence et de la taille. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
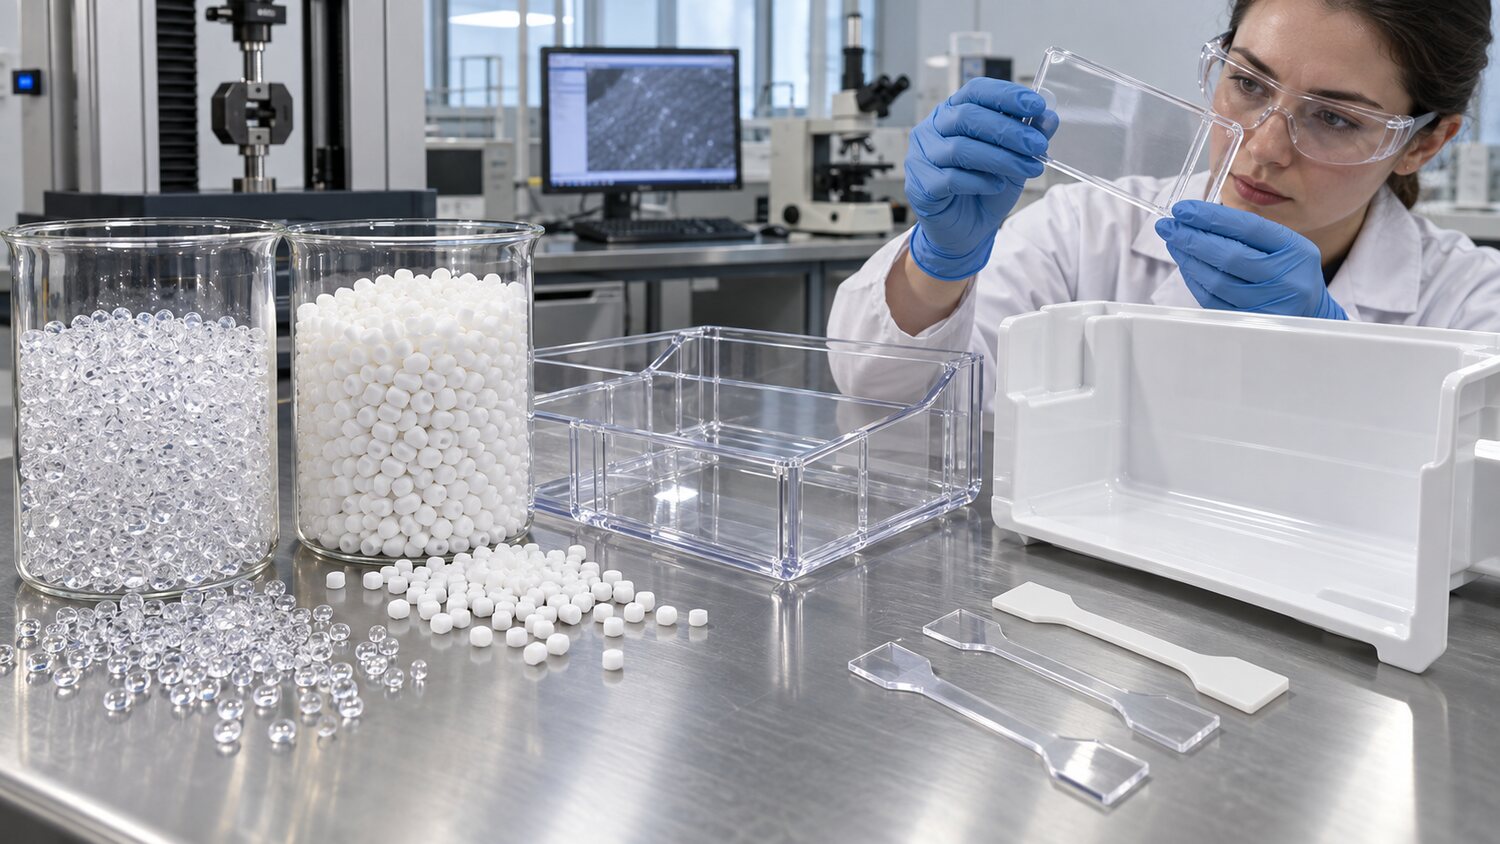
Niveau générique Les PS sont généralement transparents, rigides et stables, mais moins résilients; les PPTE sont plus résistants aux chocs par la modification du caoutchouc, souvent d'aspect non transparent, et sont souvent utilisés pour les appareils ménagers, l'emballage, la papeterie et les articles jetables. Les deux sont des matériaux non stéréotypés, et la constriction est relativement facile à contrôler, mais des angles aigus, une contrainte interne et un retournement irrationnel peuvent entraîner une fragmentation. Les exigences en matière de traitement pour les différents numéros de plaques de feu, de flamme ou de contact avec les denrées alimentaires sont différentes, avec des contrôles préalables à la production des numéros de cartes et des utilisations réglementaires, et des rétroactions pour éviter de mélanger des matériaux incompatibles ou des poussières excessives.
Le PS est généralement plus mobile, et la température et la vitesse d'injection peuvent commencer à partir d'une gamme moyenne. Trop lent pour produire des marques de débit visibles et des fils de fusion, et trop tôt pour passer à travers une petite étirement d'eau peut entraîner des fils de pulvérisation, la combustion et l'orientation moléculaire, augmentant le risque de fissuration. La contre-pression est suffisante pour stabiliser le mélange et l'échappement, et la contre-pression élevée et la vitesse de rotation augmentent le cisaillement. Le PS transparent est plus sensible aux taches noires, à la pollution et aux bandes gazeuses, et devrait garder les tambours, les buses et les canaux à flux chaud propres, et éviter le jaunissement en raison d'un séjour excessif.
Le HIPS contient une phase en caoutchouc, qui peut affecter l'impact et la surface d'un historique de surcoupe ou de chaleur. Les grands extérieurs devraient maintenir des taux d'injection stables et même des températures et réduire les différences de lumière et les marques de mouvement. Les produits tels que les poulets au réfrigérateur, les plateaux muraux fins, etc., sont également soumis à des exigences d'épaisseur de paroi, d'arrosage et de formation de vide ou de montage arrière. La pression doit être basée sur la taille et la condensation de l'eau, et la pression excessive augmente le stress et le blanchiment local. Dans le cas d'un produit qui se brise à un tournevis, à une pinte ou à un angle aigu, le cône de la structure, la position de la ligne de fusion, la température de la mèche et du sommet doivent être contrôlés et non remplacés par une pression plus élevée.
PS et HIPS sont relativement faciles à changer, mais il est encore possible d'apporter une contamination continue de l'extrémité morte des vis lorsque la couleur sombre est claire et le carburant est bloqué pour une utilisation générale. Les vis doivent fournir une plastification uniforme et non excessive, et les joints antirenvers devraient être stabilisés pour éviter les fluctuations de poids et de taille. Lorsque le PS est produit de manière transparente, s'il y a des taches noires aléatoires, il doit être divisé entre les matières premières, les courants thermiques et les sources de composants plastiques. Le processus final doit comprendre des gouttes, des assemblages, des fissures de contrainte et l'utilisation d'essais de température, en plus d'identifier l'exception. Pour les produits à grande vitesse à parois minces, il est nécessaire de tester en même temps la capacité de la vis à plastifier pour suivre le cycle et pour empêcher des vitesses de rotation élevées à long terme dans la poursuite de la production.