
精密齿轮泵阀与传动件注塑调机建议
发布时间:2026-09-20
快速回答
面向POM PA与PBT精密件,控制圆度 尺寸 收缩 摩擦性能和长期稳定性。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
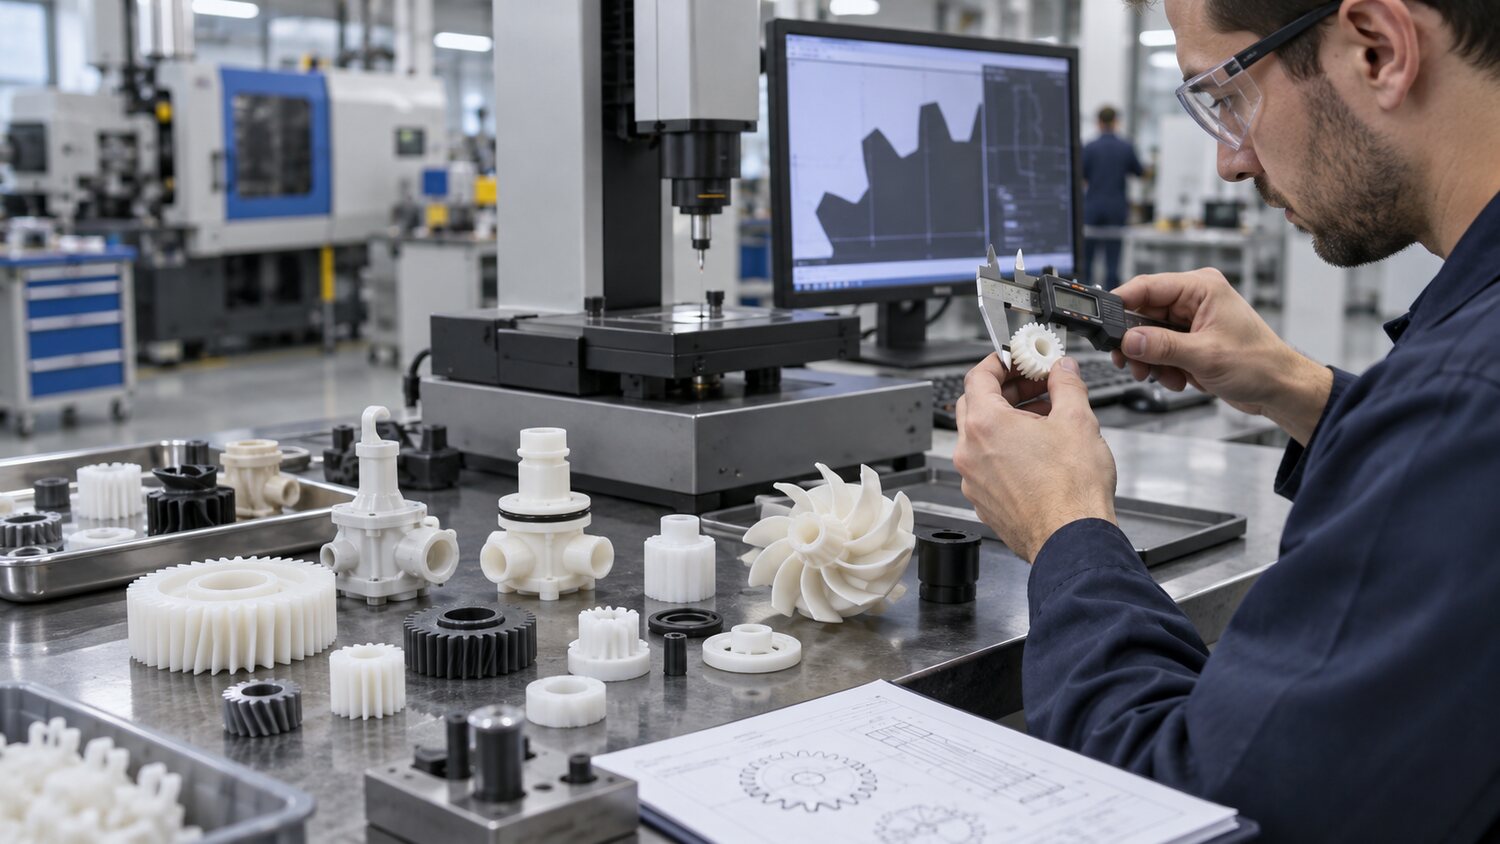
精密齿轮、轴套、泵阀部件和滑动件常使用POM、PA、PBT或增强改性材料。产品尺寸不大,但对孔径、圆度、齿形、同轴度、摩擦和疲劳寿命要求高。调机前应明确材料的吸湿、结晶、填料与调湿条件,并规定测量时间。尼龙出模后的吸湿会改变尺寸与韧性,POM和聚酯的结晶及后收缩也会让立即测量与稳定后测量结果不同,不能用一套未注明时间的尺寸数据判断工艺。
工艺建立建议从稳定重量开始。用短射确定充填和切换点,通过重量平台确定浇口封闭时间,再调整分段保压控制厚薄区域收缩。保压过低会产生缩水、孔径和齿形不足,过高则可能导致顶出困难、残余应力或尺寸偏大。小浇口若过早封闭,继续提高保压没有效果,应评估浇口尺寸和位置。模温要保持稳定且均匀,避免齿圈两侧或阀体不同区域结晶程度不同。
圆度和翘曲往往由流动取向、顶出和冷却不均造成。玻纤增强材料的方向性更明显,浇口方案对变形有决定作用。顶针布置不平衡、脱模过早或机械手夹持也会让热态产品变形。应在实际装配和负载条件下检查啮合噪声、泄漏、扭矩或滑动性能,而不只是静态尺寸。若尺寸周期性波动,应检查制品重量、料垫、止逆环和水温趋势。
精密件对螺杆计量重复性要求高。射胶量过小却使用大直径螺杆,容易停留过久且计量分辨率不足;止逆环磨损会造成回流,外观可能仍正常但尺寸已经漂移。含玻纤和矿物填料时,应使用耐磨螺杆与料筒,并控制过高背压造成的纤维损伤。工艺确认应覆盖材料批次、设备复机和长期连续生产,建立重量、压力与关键尺寸的关联范围,才能保证传动和密封性能稳定。