
เกียร์ prescision ปั๊มวาล์วและตัวถ่ายถ่าย
เวลาวางจำหน่าย:2026-09-20
procession to PM PA และ PBT ควบคุมขนาดวงกลมความเสียดทาน และความมั่นคงระยะยาว หนังสือ พิมพ์ ฉบับ นี้ ให้ คํา แนะ นํา ว่า ควร ปรับ ปรุง ตัว ให้ ดี ขึ้น ใน ด้าน คุณสมบัติ ด้าน วัตถุ อุณหภูมิ ความ เร็ว ความ ดัน ความ เย็น และ ความ บกพร่อง ทั่ว ไป.
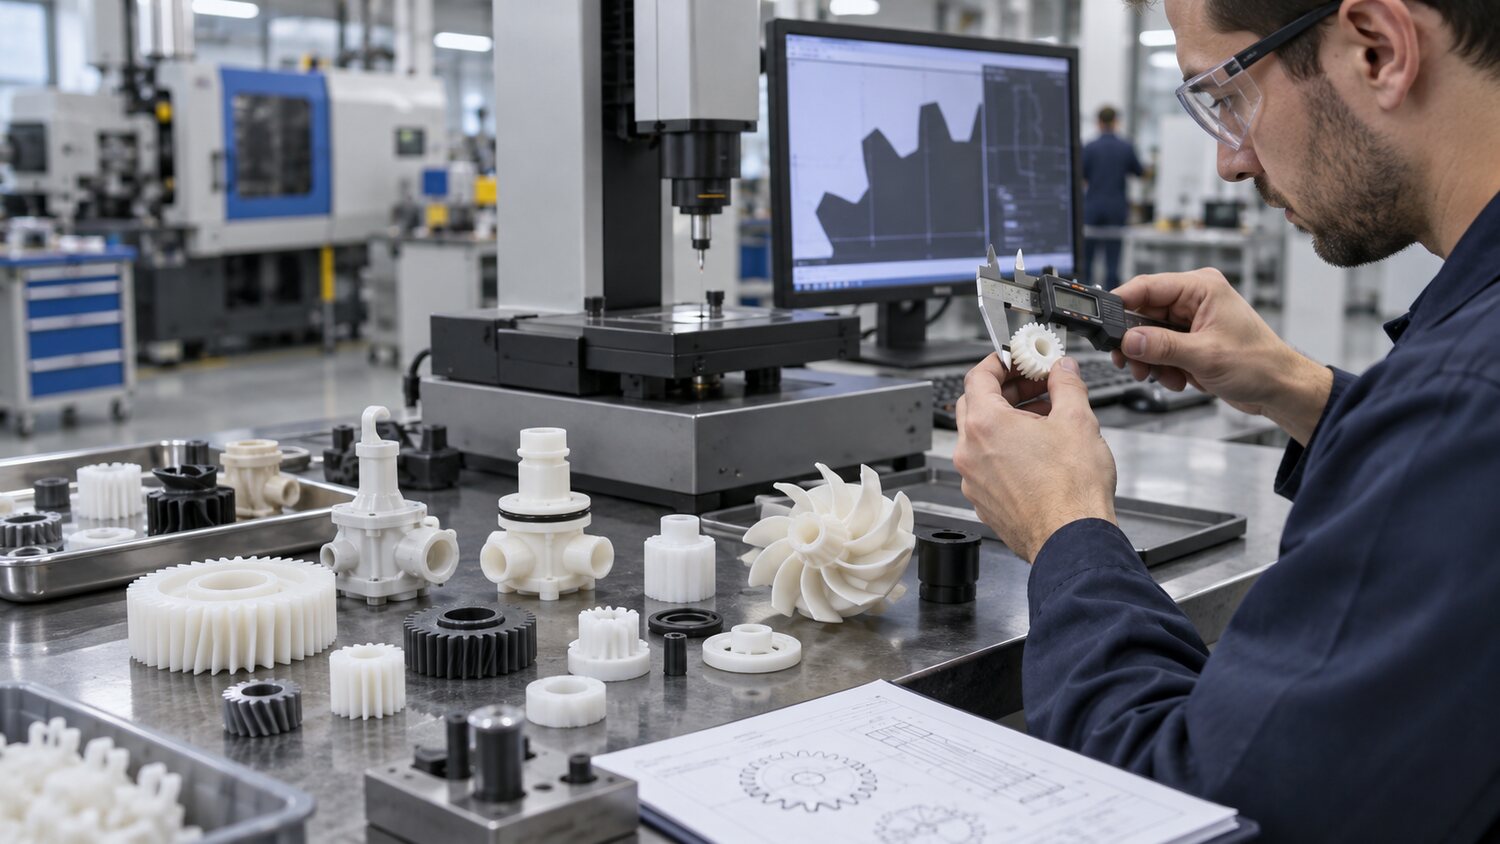
อุปกรณ์ พรีซิชัน, ขวาน, วาล์วปั๊ม และแถบเลื่อน มักจะใช้ PM, PA, PBT หรือวัสดุดัดแปลง ขนาด ของ ผลิตภัณฑ์ นั้น เล็ก แต่ ต้อง มี รู รับ แสง สูง, วง กลม, ฟัน, รูป กรวย, ความ ขัด แย้ง และ ความ อ่อน เพลีย. จะ มี การ ใช้ สเกตบอร์ด นี้ ก่อน ด้วย การ กําหนด ว่า จะ มี การ ทํา ผลึก ผลึก, การ เติม และ การ แช่ แข็ง ของ วัสดุ และ เวลา สําหรับ การ วัด. สานต่อหลังจากรุ่นไนลอนเปลี่ยนขนาดและความยืดหยุ่น การสร้างคริสตัลและการจํากัดการวางจําหน่ายของ POM และโพลีเอสเตอร์ยังทําให้การวัดทันที แตกต่างจากการวัดค่าของความน่าจะเป็น และไม่อนุญาตให้ดําเนินการตัดสินโดยชุดของมิติที่ยังไม่ได้กําหนด
ข้อเสนอจัดตั้งกระบวนการ เริ่มต้นด้วยน้ําหนักคงที่ การระบุสั้น ๆ ของการเติมและเปลี่ยนจุด, ความมุ่งมั่นของเวลาการระบายน้ําผ่านชานชาลาน้ําหนักและการปรับตัวของ ความ กดดัน จาก คน รอบ ข้าง อาจ นํา ไป สู่ ความ ไม่ ปลอด ภัย ของ น้ํา, รูรับ แสง และ ฟัน ซึ่ง อาจ นํา ไป สู่ ความ ยุ่ง ยาก, ความ เครียด ที่ ฝัง ราก ลึก หรือ ขนาด ใหญ่. ควร ประเมิน ขนาด และ ตําแหน่ง ของ จิบ เล็ก ๆ ถ้า ปิด เร็ว เกิน ไป และ ไม่ สามารถ เพิ่ม ความ ดัน ได้ ต่อ ไป. อุณหภูมิ ของ ฟัน ต้อง คงที่ และ ถึง กับ หลีก เลี่ยง การ ทํา ผลึก ใน สอง ด้าน ของ ห่วง ฟัน หรือ ใน บริเวณ ต่าง ๆ ของ วาล์ว.
วงกลมและส่วนโค้งมักมีสาเหตุมาจาก ทิศทางการไหลไม่สม่ําเสมอ, ด้านบนและเย็น ทิศทางของวัสดุช่วยเสริมเหล็กนั้น เห็นได้ชัดเจนมากขึ้น และโปรแกรมแก้ไขกลับเป็นอันสิ้นสุด เข็มกลัดบนไม่สมดุล การลดขนาดหรือทํามือเทียมก่อนกําหนด อาจบิดเบือนผลิตภัณฑ์ความร้อนได้เช่นกัน ควร ตรวจ ดู เสียง รบกวน, การ รั่ว, การ หมุน เวียน, หรือ การ เลื่อน สไลด์ ภาย ใต้ สภาพ การณ์ จริง ๆ ที่ เกี่ยว ข้อง กับ การ ใส่ ของ หนัก ไม่ ใช่ แค่ มิติ ที่ คงที่. ใน กรณี ที่ มี การ เปลี่ยน แปลง ทาง วัฏจักร ใน ด้าน ขนาด, น้ํา หนัก ของ ผลิตภัณฑ์, เสื่อ, เสียง แหวน ที่ กลับ มา และ อุณหภูมิ ของ น้ํา ควร ตรวจ สอบ.
ส่วน ประกอบ ที่ มี การ กําหนด ไว้ ล่วง หน้า ต้อง ใช้ มาตรการ ซ้ํา หลาย ๆ ครั้ง สําหรับ screws. เจล ตัว นี้ เล็ก เกิน กว่า จะ ใช้ เส้น ผ่า ศูนย์กลาง ขนาด ใหญ่ ซึ่ง ง่าย ที่ จะ อยู่ ได้ นาน และ ไม่ ได้ วัด ความ คิด; เสื้อ ผ้า ที่ กลับ มา อาจ ทํา ให้ เกิด การ ไหล เวียน กลับ มา และ รูป ร่าง หน้า ตา ก็ อาจ ยัง คง ปกติ อยู่ แต่ ขนาด ของ มัน กําลัง ลอย อยู่. ใน กรณี ของ ส เต อร อยด์ และ แร่ ธาตุ ที่ บรรจุ อยู่ ควร ใช้ screws และ กลอง บด และ ความ เสีย หาย จาก ความ ดัน สูง หลัง ควร ควบคุม ไว้. การยืนยันกระบวนการ ควรครอบคลุมส่วนประกอบของวัสดุ การรีเซ็ตอุปกรณ์ และการผลิตต่อเนื่องระยะยาว และสร้างช่วงของน้ําหนัก ความดัน และมิติวิกฤต