
Robinets de pompe de précision et abréviateurs de transfert
Temps de sortie:2026-09-20
Précision à POM PA et PBT, contrôle de la taille du cercle réduire la performance de friction et la stabilité à long terme. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
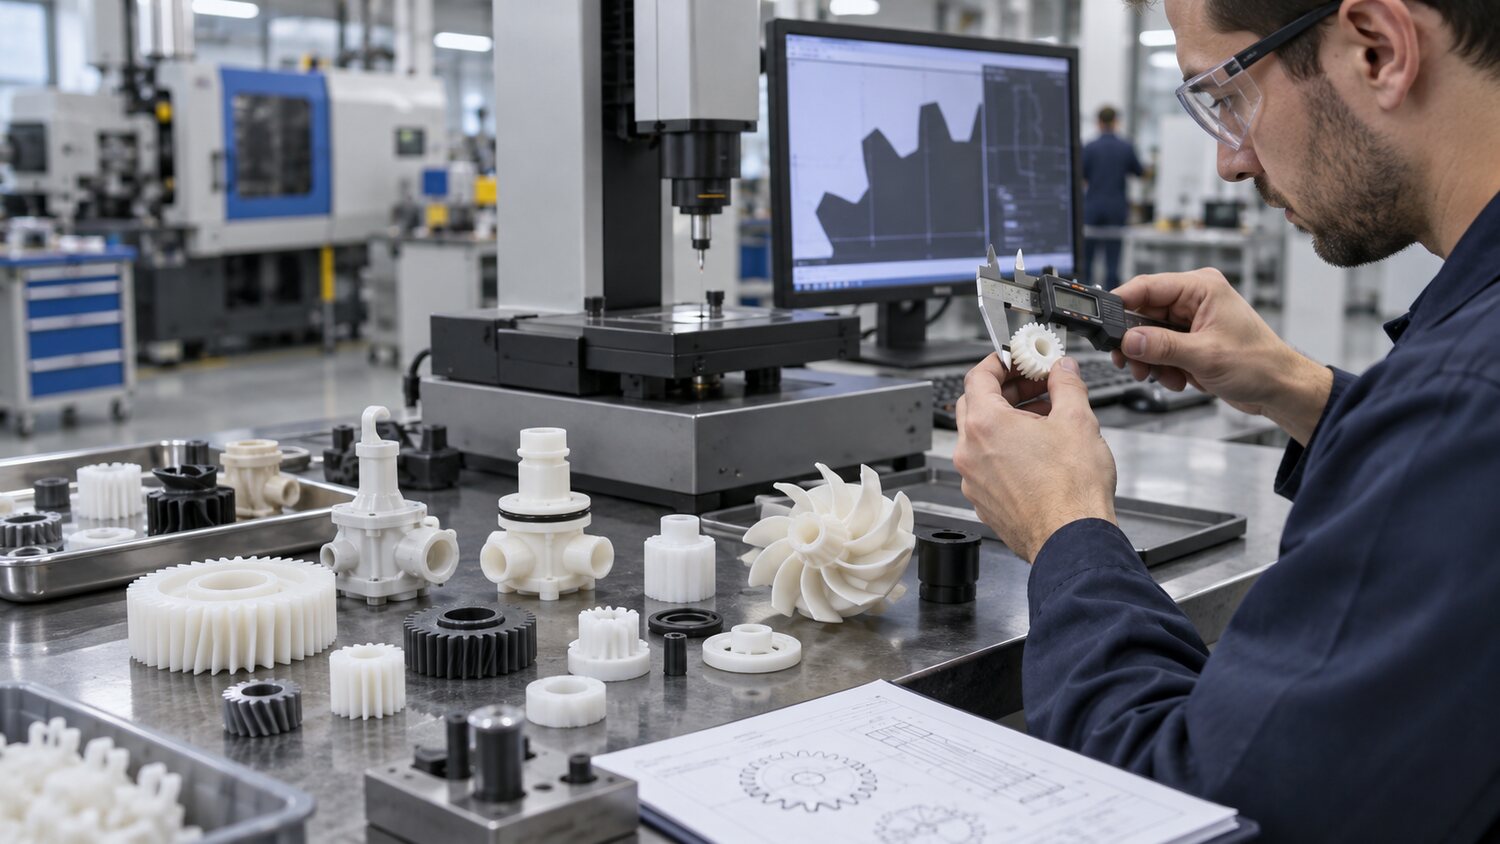
Les engrenages de précision, les essieux, les vannes de pompe et les glissières utilisent souvent des POM, PA, PBT ou des matériaux modifiés améliorés. La taille du produit est petite, mais elle nécessite des ouvertures élevées, des cercles, des dents, des cônes, des frictions et de la fatigue. Le tableau de bord doit être précédé d'une spécification des conditions de mouillage, de cristallisation, de remplissage et de mouillage du matériau et d'un temps de mesure. Le mouillage après le modèle en nylon modifie la taille et la résilience, et la cristallisation et la post-constriction de POM et de polyesters fait également des mesures immédiates différentes des mesures post-stabilisation et ne permet pas un processus de jugement par un ensemble de dimensions intemporelles.
La proposition d'établissement du processus commence par un poids stable. L'identification courte des points de remplissage et de commutation, la détermination du temps d'arrosage à travers la plate-forme de poids, et le réglage de la contraction de zone mince de contrôle de sous-pression. La surpression peut entraîner une insuffisance d'eau, d'ouvertures et de dents, ce qui peut entraîner des difficultés, des contraintes résiduelles ou de grandes tailles. La taille et l'emplacement de la petite gorgée doivent être évalués s'il est trop tôt pour être fermé et s'il est inefficace de continuer à augmenter la pression. Les températures modulaires doivent rester stables et même, en évitant des degrés divers de cristallisation des deux côtés de l'anneau dentaire ou dans différentes zones de la valve.
Les cercles et les arcs sont souvent causés par l'orientation inégale de l'écoulement, le sommet et le refroidissement. La direction du matériau de botiliseur est plus évidente et le programme de modernisation est décisif. Une goupille supérieure déséquilibrée, une démodulation prématurée ou une main mécanique peuvent également déformer les produits thermiques. Le bruit de rover, les fuites, les torsions ou les glissières doivent être vérifiés dans des conditions réelles de montage et de charge, et non pas seulement de dimensions statiques. En cas de fluctuations cycliques de la taille, il convient de vérifier le poids du produit, le tapis, le cycle d'inversion et les tendances de la température de l'eau.
Les éléments de précision nécessitent des mesures de répétition élevées pour les vis. Le gel est trop petit pour utiliser une spirale de grand diamètre, qui est facile à maintenir trop longtemps et ne mesure pas la résolution; les usures inverses peuvent causer un flux de retour, et l'apparence peut être normale, mais la taille est déjà en train de dériver. Dans le cas des stéroïdes et des garnitures minérales, les vis et les fûts de broyage doivent être utilisés et les dommages aux fibres causés par la haute pression doivent être contrôlés. La confirmation du procédé doit couvrir les lots de matériaux, les remises de matériel et la production continue à long terme, et établir une gamme de poids, de pression et de dimensions critiques pour assurer une performance conductrice et scellée stable.