
医疗耗材与医疗外壳注塑调机建议
发布时间:2026-09-20
从材料追溯 洁净控制 尺寸重复性和验证要求出发,建立医疗注塑调机方法。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
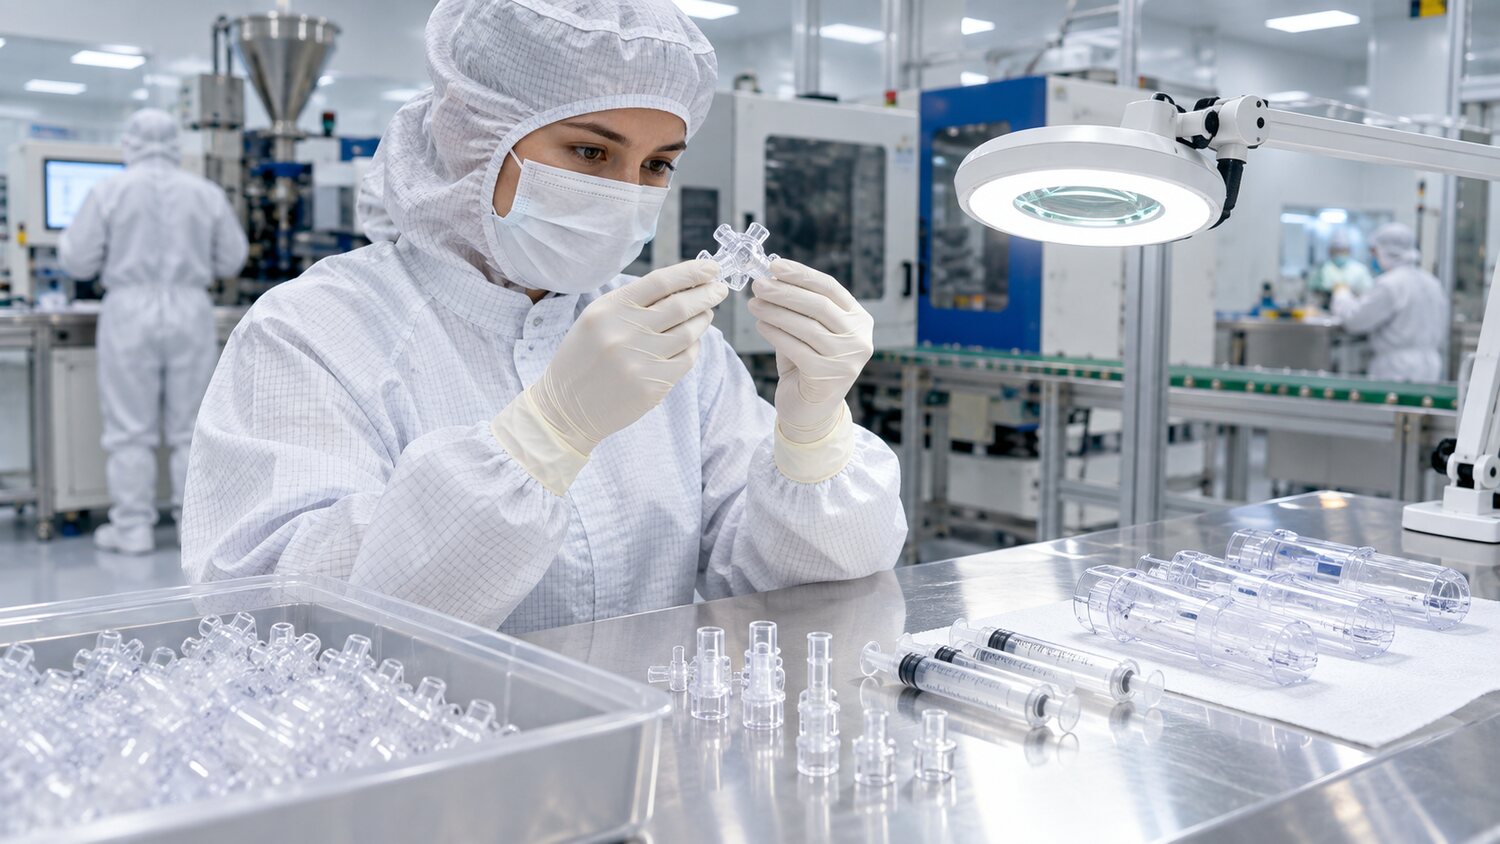
医疗注塑件可能采用医用级PP、PE、PC、ABS、TPE或专用工程材料,产品包括一次性耗材、接头、透明腔体、仪器外壳和软硬包胶部件。调机首先要遵守已批准的材料、色母和供应商体系,不能为了改善流动随意更换牌号或提高回料比例。原料批次、干燥、设备清洁、模具维护和参数版本都需要可追溯。对于洁净环境生产,还应控制开袋、输送、人员操作及润滑剂,避免颗粒和微生物污染。
工艺建立应以重复性优先,而不是只追求最短周期。通过短射确定充填顺序和速度分段,建立稳定的速度压力切换;通过制品重量平台确定有效保压时间;通过尺寸和脱模状态验证冷却时间。透明腔体要控制水分、黑点和残余应力,软管接头和密封件则要关注熔接线强度、毛边与泄漏。若外观缺陷只在长时间停机后出现,应检查材料停留、清机与复机程序,而不是直接放宽检验。
医疗产品对毛边和颗粒尤其敏感。飞边可能影响密封、流道或患者接触安全,应从切换、保压、锁模、模具磨损和排气综合处理。过高锁模力会降低排气并加剧烧焦,过高保压又可能增加内应力。对于精密鲁尔接头、阀体或薄膜结构,应监控制品重量、峰值压力和关键尺寸趋势;多腔产品必须比较各腔差异,不能以总重量代替单腔稳定性。
设备方面应避免螺杆和料筒死角产生降解物,换料程序必须经过确认。用于透明或高洁净产品的设备要控制前一材料残留、清机料及润滑污染。工艺变更、螺杆更换、模具维修或干燥设备调整后,通常需要按质量体系进行重新确认。本文参数只能作为调机思路,实际生产必须遵守材料技术资料、产品风险评估及适用法规。合格标准应包括功能、尺寸、泄漏、强度、生物或化学相关验证,而不仅是外观合格。