
screws ทางแพทยศาสตร์: แสงสูงและการตัดต่ํา
เวลาวางจำหน่าย:2025-08-07
การแพทย์เสื่อมสภาพ? ควร ให้ การ ประเมิน ความ สําคัญ ของ วัสดุ ที่ ได้ รับ การ ตรวจ สอบ, วิธี การ ทํา ความ สะอาด, การ ขัด ผิว ผิว, และ การ ยอม รับ ขั้น สุด ท้าย ควร อาศัย ข้อ บังคับ ที่ ใช้ ได้ จริง ของ ลูก ค้า, ข้อ เรียก ร้อง ด้าน วัตถุ ที่ ถูก ต้อง, และ ข้อ เรียก ร้อง ใน การ ทํา ให้ สะอาด. กระดาษนี้รวมข้อมูล สถานีสกรูของเพื่อนดาว เพื่อจัดการการคัดเลือก, โพรเซส และองค์ประกอบการตรวจสอบ
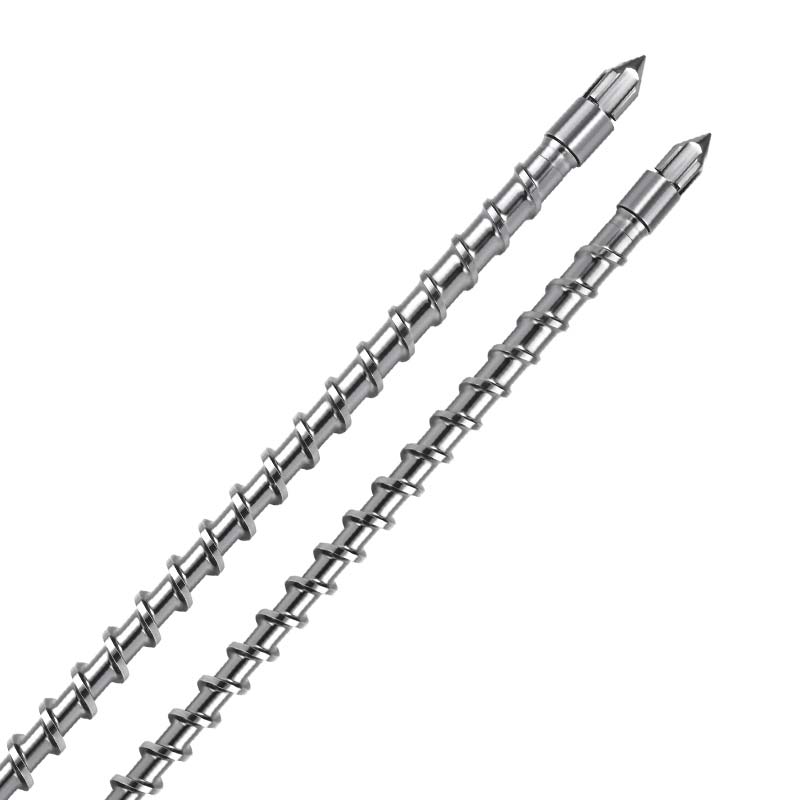
ข้อสรุปหลักของการฟื้นฟูทางการแพทย์
ควร ให้ การ ประเมิน ความ สําคัญ ของ วัสดุ ที่ ได้ รับ การ ตรวจ สอบ, วิธี การ ทํา ความ สะอาด, การ ขัด ผิว ผิว, และ การ ยอม รับ ขั้น สุด ท้าย ควร อาศัย ข้อ บังคับ ที่ ใช้ ได้ จริง ของ ลูก ค้า, ข้อ เรียก ร้อง ด้าน วัตถุ ที่ ถูก ต้อง, และ ข้อ เรียก ร้อง ใน การ ทํา ให้ สะอาด.
ความแม่นยําทางการแพทย์: การวิเคราะห์การตัดหอยทากระดับสูงและระบบควบคุมอุณหภูมิ
ในสาขาการผลิตอุปกรณ์การแพทย์ ผลิตภัณฑ์หลัก เช่น หลอดฉีดยา หลอดเลือด catheters ฯลฯ ต้องการความสะอาดของวัสดุ โครงสร้างและความแม่นยํา และความปลอดภัยด้านสุขภาพ ผลิตภัณฑ์ เหล่า นี้ ได้ รับ เลือด หรือ เนื้อ เยื่อ ของ มนุษย์ โดย ตรง และ สิ่ง ปน เปื้อน เล็ก ๆ น้อย ๆ ขนาด หรือ ความ เสื่อม ทาง วัตถุ อาจ ก่อ ให้ เกิด ความ เสี่ยง ร้าย แรง ทาง การ แพทย์. ด้วย เหตุ นี้ ประสิทธิภาพ ของ ส่วน ประกอบ หลัก ของ อุปกรณ์ ผลิต เช่น เกลียว หมุน เวียน และ ระบบ ควบคุม พลัง งาน — เป็น ปัจจัย สําคัญ ของ คุณภาพ สินค้า. กระดาษนี้จะให้ข้อมูลเฉพาะที่นํามาประกอบกัน เป็นการวิเคราะห์ในลําดับที่ 2 ว่าการตัดต่อพิเศษทางการแพทย์อย่างต่ํา
ข้อ เรียก ร้อง ทาง เทคนิค หลัก สําหรับ การ ผลิต อุปกรณ์ ทาง การ แพทย์
ลักษณะ พิเศษ ของ อุปกรณ์ ทาง การ แพทย์ บ่ง ชี้ ว่า กระบวนการ ผลิต ต้อง บรรลุ ข้อ เรียก ร้อง สําคัญ สาม ประการ. ประการ แรก ไม่ มี การ ควบคุม ภาวะ มลพิษ: สอดคล้องกับมาตรฐาน ISO 13485 สําหรับระบบการจัดการคุณภาพของอุปกรณ์การแพทย์ สารพิษที่เหลือในผลิตภัณฑ์ที่สัมผัสกับผิวจะต้องถูกควบคุมต่ํากว่า 0.1 mg/m2 ซึ่งหมายความว่าไม่มีสารปนเปื้อนเกินควรผลิตโดยอุปกรณ์การผลิต ประการ ที่ สอง ควบคุม ความ ถูก ต้อง แม่นยํา: ในกรณีของหลอดฉีดยา เส้นผ่านศูนย์กลางภายในของเข็มฉีดยา จะต้องอยู่ภายในรัศมี 0.01 มม. ใน ที่ สุด ความ มั่นคง ทาง วัตถุ รับ ประกัน ว่า วัสดุ ที่ ไว ต่อ ความ ร้อน เช่น พี พี พี พี พี พี เอ อาจ ลด ค่า และ ทํา ให้ สาร ระเหย ที่ เป็น อันตราย เกิด ขึ้น ระหว่าง การ แปรรูป ถ้า อุณหภูมิ เปลี่ยน ไป มาก กว่า 20,000 องศา.
ในแง่ของคุณสมบัติทางวัสดุ อุณหภูมิการประมวลผลของวัสดุพีซีนั้นแคบลง ปกติจะอยู่ระหว่าง 260 ถึง 300 ซีซี และเมื่ออุณหภูมิเพิ่มขึ้นกว่า 310 ซีซี ปริมาณโมเลกุลจะลดลงกว่า 15 เปอร์เซ็นต์ ข้อมูลเหล่านี้เน้นความต้องการสูงมาก สําหรับประสิทธิภาพและความแม่นยําของ screws รูหนอน
ค่า นิยม ทาง เทคนิค และ ผล งาน ที่ ได้ รับ จาก แคร็ก พลาสติก พิเศษ ทาง การ แพทย์
เพื่อตอบสนองความต้องการพิเศษ ของการผลิตอุปกรณ์การแพทย์ ปฏิสสารพลาสติกที่ถูกตัดอย่างพิเศษ ใช้เทคนิคการขัดกระจกแบบจุฬาภิบาลสูง พื้นผิวก็หยาบพอ ที่จะไปถึงตัว Ra0.02 m, พื้น ผิว ที่ เรียบ เนียน อย่าง ยิ่ง เช่น นั้น อาจ มี เศษ วัสดุ ที่ ขาด หาย ไป ไม่ ถึง 0.05 มิลลิกรัม ใน วัฏจักร เดียว. หลัง จาก การ ทดสอบ ผล ผลิต ซ้ํา แล้ว ซ้ํา อีก จํานวน ที่ สะสม ไว้ ยัง คง ต่ํา กว่า 0.01 กรัม บรรลุ ข้อ เรียก ร้อง อย่าง เต็ม ที่ ใน เรื่อง ความ สะอาด ของ อุปกรณ์ ทาง การ แพทย์.
ในด้านการคัดเลือกวัสดุ screws กลับหัวใช้ screws ระดับแพทยศาสตร์ aloy (เช่น Hps Alloy C276) เพื่อทดสอบ หมอกเกลือ 480 ชั่วโมงที่ไม่มีสนิม และเพื่อต่อต้านการกัดเซาะของสารละลายกรดติดตาม การควบคุมการตัด-ปิดจะช่วยให้อัตราการละลาย- sclip คงที่ที่ 30-80s-1 โดยการปรับปรุงความลึกของ screws (15-20%) ถึงความลึกของจุดบอดธรรมดา (การควบคุมอยู่ระหว่าง 1. 8 ถึง 2.2), ต่ํากว่าระดับปกติ 100-0-1 ข้อมูลการทดสอบแสดงให้เห็นว่าการออกแบบนี้สามารถลดอัตราการเสื่อมโทรมของวัสดุ PMMA ได้น้อยกว่า 0.3% ซึ่งดีกว่าค่าเฉลี่ยอุตสาหกรรม 0.8%
ตัวบ่งชี้เชิงเทคนิคและ synserke ของระบบควบคุมอุณหภูมิที่แม่นยํา
ระบบควบคุมอุณหภูมิที่แม่นยํา กับ screws พิเศษเป็นศูนย์กลาง เสถียรภาพของวัสดุ ระบบออกแบบด้วยอุณหภูมิที่ควบคุมได้หลายระดับ ผลต่างของ 0.5 องศาเซลเซียส ซึ่งสูงกว่าความแม่นยําในการควบคุม ของเครื่อง 033 องศาเซลเซียส สําหรับอุปกรณ์ทั่วไป ใน กรณี ของ การ ประมวล สาร พี ซี อุณหภูมิ ที่ เปลี่ยน แปลง ไป ใน ขา หน้า ของ ถัง สามารถ คงตัว ได้ ที่ 280 ○0C เพื่อ ทํา ให้ แน่ ใจ ว่า วัสดุ ไม่ ได้ ผลิต อนุภาค ที่ ไม่ มี การ ระเหย ใน อุณหภูมิ ต่ํา เกิน ไป และ ไม่ ทํา ให้ อุณหภูมิ ใน ช่วง ที่ มี การ ละลาย สูง เกิน ไป.
ระบบนี้ติดตั้งอุปกรณ์ตรวจจับแสงอินฟราเรดในสาย ซึ่งตรวจจับการเปลี่ยนแปลงของอุณหภูมิของการละลายในเวลาจริง ด้วยอัตราตอบสนองที่เพิ่มขึ้นถึง 50 มิลลิวินาที ข้อมูลการผลิตอย่างเป็นทางการแสดงให้เห็นว่า ในช่วง 8 ชั่วโมงต่อเนื่อง มาตรฐานการละลายอุณหภูมิ ถูกควบคุมที่ 0.8 องศาเซลเซียส การควบคุมก่อนมีการคงที่ อัตราการหดตัวของวัสดุ POICE ที่ 0.2-0.3 ร้อยละ แน่ใจว่าความสอดคล้องในขนาดของผลิตภัณฑ์ cather
การตรวจสอบความถูกต้องในโปรแกรม
ใน การ เปรียบ เทียบ กับ บริษัท ผลิต เข็ม ฉีด ยา อัตรา ความ สําเร็จ ของ ผลิตภัณฑ์ เพิ่ม ขึ้น จาก 82 เปอร์เซ็นต์ เป็น 99.5 เปอร์เซ็นต์ หลัง จาก การ แนะ นํา ให้ screw plywood พิเศษ ทาง การ แพทย์ และ ระบบ ควบคุม อุณหภูมิ ที่ แม่นยํา. จาก จํานวน นี้ อัตรา การ ตรวจ พบ ความ ไม่ เสมอ ต้น เสมอ ปลาย ได้ รับ การ ลด ลง จาก 12 ถึง 0.3 และ ขนาด ของ ซี พี เค ก็ ถูก ยก ขึ้น จาก 1.3 เป็น 1.67 โดย บรรลุ ข้อ เรียก ร้อง เอฟ ดี เอ อย่าง เต็ม ที่ สําหรับ อุปกรณ์ ทาง การ แพทย์ สาม ประเภท.
ใน ด้าน ค่า ใช้ จ่าย ด้าน วัตถุ การ ปน เปื้อน วัสดุ พี ซี เพิ่ม จาก 85 เปอร์เซ็นต์ เป็น 98 เปอร์เซ็นต์ เนื่อง จาก ความ เสื่อม โทรม ทาง วัตถุ และ ลด การ ทิ้ง ของ เสีย. ค่า ใช้ จ่าย ประจํา ปี ของ วัสดุ ดิบ สามารถ ประหยัด ได้ ประมาณ 2.8 ล้าน ดอลลาร์ ซึ่ง อาศัย ยา ฉีด 100 ล้าน เม็ด. ใน ขณะ เดียว กัน ประสิทธิภาพ ของ การ ผลิต ได้ เพิ่ม ขึ้น มาก กว่า 30 เปอร์เซ็นต์ เนื่อง จาก การ ขยาย วัฏจักร การ ทํา ความ สะอาด อุปกรณ์ ตั้ง แต่ 8 ถึง 72 ชั่วโมง.
การออกแบบทางการแพทย์ ของส่วนผสมที่ถูกตัดอย่างต่ํา, การหล่อลื่นสูง และระบบควบคุมอุณหภูมิที่แม่นยํา ขณะที่ความต้องการคุณภาพสินค้าของภาคสาธารณสุขยังคงเพิ่มขึ้น อุปกรณ์ที่ตั้งขึ้นของอาชีพนี้จะกลายเป็นมาตรฐาน
ข้อมูลที่จะบันทึกก่อนที่จะถูกจัดการ
- จํานวนความซื่อสัตย์ทางวัตถุ สัดส่วนการเติมเชื้อเพลิง ระบบเติมอัตราส่วนและสภาพแห้ง
- ยี่ห้อพลาสติก รุ่น screw เส้นผ่าศูนย์กลาง, แรงกดหลัง, ความเร็วเปิดและโครงสร้าง screw ปัจจุบัน
- เครื่อง วัด ขนาด ผลิตภัณฑ์, ความ หนา ของ ผนัง, การ ปรากฏ ตัว หรือ ความ แข็ง แรง, และ ปรากฏการณ์ ที่ เป็น อันตราย ใน ปัจจุบัน และ ความ ถี่ ของ เหตุ การณ์ ที่ เกิด ขึ้น.
- วงจรการผลิตต่อเนื่อง ความถี่เติมเชื้อเพลิง วิธีทําความสะอาดเครื่องจักร
วิธี พิสูจน์ ผล การ ปรับ ปรุง
ขอแนะนําให้สร้างโพรเซสพื้นฐานในปัจจุบัน ตามด้วยรุ่นทดสอบแบบเดี่ยว แต่ ละ รอบ บันทึก การ วัด เวลา, อุณหภูมิ ละลาย, น้ํา หนัก ของ ผลิตภัณฑ์, วัฏจักร การ ก่อ ตัว และ อัตรา ที่ ไม่ ดี โดย หลีก เลี่ยง การ เปลี่ยน ตัวแปร หลาย อย่าง ใน เวลา เดียว กัน เพื่อ กําหนด สาเหตุ. ตัวแปรต่าง ๆ ในข้อความ ถูกใช้เพื่อแสดงความคิดการออกแบบ และไม่ควรแทนที่ข้อมูลผู้จัดหาวัสดุ
ชนิดของการสนับสนุนเป็น screw เพื่อนดาว?
The Starbook Mechanical Equipment Co. Ltd. (Starfang) จัดทําการปรับปรุงวัสดุและการประเมินการทํางานใหม่ การส่งข้อมูลเกี่ยวกับวัสดุดิบ อุปกรณ์และผลิตภัณฑ์ อาจนําไปสู่โปรแกรมเป้าหมายมากขึ้น
ถามสําหรับ screws ที่ปรับแต่งเองทันทีหรือเช็คก่อนหมายเหตุผลิตภัณฑ์สกรูพลาสติกด้วยขอ สังเกต วิธี แก้ พลาสติกฉันไม่รู้