
Medizinische Retrospektivschrauben: hohes Licht und geringe Scherung
Release-Zeit:2025-08-07
Medizinische Rückschau? Vorrang sollte der Bewertung von Expositionsmaterialien, Reinigungsmethoden, Oberflächenpolieren und Demurrage eingeräumt werden, und die endgültige Annahme sollte auf den geltenden Vorschriften des Kunden, den Materialzertifizierungs- und Reinigungszertifizierungsanforderungen basieren. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
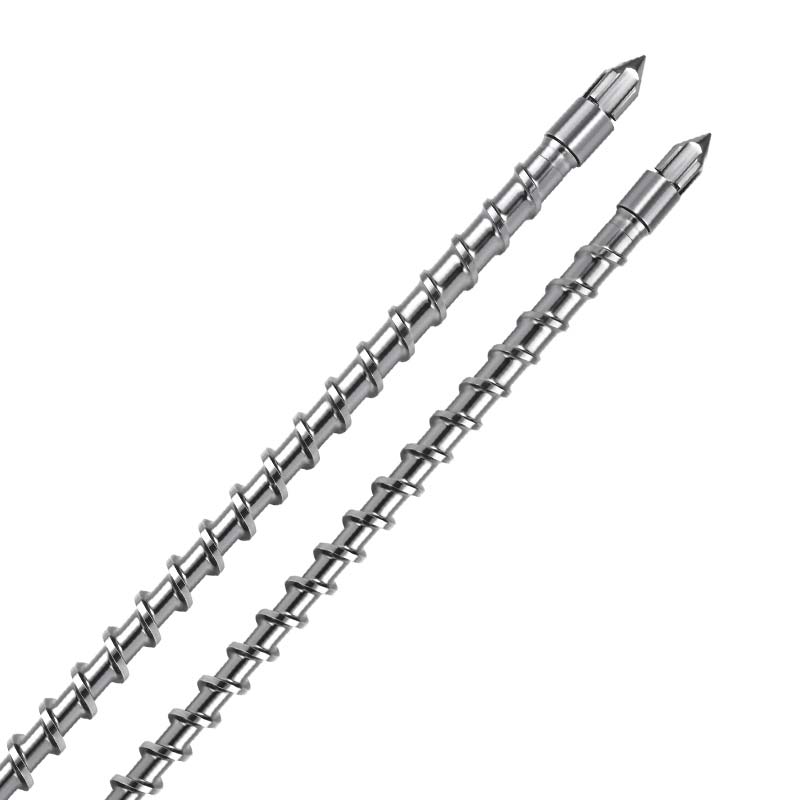
Das Kernergebnis der medizinischen Nachrüstung.
Vorrang sollte der Bewertung von Expositionsmaterialien, Reinigungsmethoden, Oberflächenpolieren und Demurrage eingeräumt werden, und die endgültige Annahme sollte auf den geltenden Vorschriften des Kunden, den Materialzertifizierungs- und Reinigungszertifizierungsanforderungen basieren.
Medizinische Präzision: Low-Cut-Analyse,Hochpräzise Schneckenund Temperaturregelungssysteme
Kernprodukte wie Spritzen, Blutgefäße, Katheter etc. erfordern im Bereich der Herstellung von Medizinprodukten extrem hohe Anforderungen an die Reinheit des Materials, die Präzision der Form und die Gesundheitssicherheit. Diese Produkte sind direkt menschlichem Blut oder Gewebe ausgesetzt, und kleine Verunreinigungen, Größenabweichungen oder Materialabbau können ein ernstes medizinisches Risiko darstellen. Daher ist die Leistung der Kernkomponenten der Produktionsanlagen – Retrofit-Spiralen und Thermocontrol-Systeme – ein entscheidender Faktor für die Produktqualität. Dieses Papier wird in Verbindung mit spezifischen Daten eine eingehende Analyse liefern, wie die medizinisch spezialisierten niedrig geschnittenen, hochlichtgereinigten Rohrleitungsschrauben und Präzisionstemperaturkontrollsysteme strenge Produktionsstandards erfüllen.
Technische Kernanforderungen an die Herstellung von Medizinprodukten
Die Besonderheit der Medizinprodukte schreibt vor, dass der Produktionsprozess drei Kernanforderungen erfüllen muss. Erstens, Null-Verschmutzung Kontrolle: Gemäß den ISO-Normen 13485 für das Qualitätsmanagementsystem von Medizinprodukten müssen die Rückstände von Verunreinigungen in Produkten, die der Oberfläche ausgesetzt sind, unter 0,1 mg/m2 kontrolliert werden, was bedeutet, dass keine überschüssigen Verunreinigungen durch die Produktionsanlagen erzeugt werden sollten. Zweitens, Kontrolle der Größengenauigkeit: Bei Spritzen muss der Innendurchmesser der Spritze innerhalb von ± 0,01 mm liegen und die Dicke der Katheterwand darf 5% nicht überschreiten, da dies die Genauigkeit der Arzneimittelabgabe oder den Komfort des Patienten beeinträchtigen kann. Schließlich garantiert die Materialstabilität, dass wärmeempfindliche Materialien wie PC, PMMA während der Verarbeitung abgebaut werden und schädliche flüchtige Stoffe verursachen können, wenn die Temperaturschwankungen ±2°C überschreiten.
In Bezug auf die Materialeigenschaften ist die Verarbeitungstemperatur von PC-Materialien schmaler, normalerweise zwischen 260 und 300 ° C, und wenn die Temperatur 310 ° C überschreitet, nimmt das Molekülvolumen um mehr als 15 Prozent ab; Die Schmelzviskosität von PMMA verursacht einen nichtlinearen Zerfall bei einer Cut-off-Rate von mehr als 100s-1, was zu einer Abweichung in der Größe der Formation führt; und das PEEK-Material, obwohl resistent gegen hohe Temperaturen, bricht in der Molekülkette, wenn der Schnitteffekt 3 MPa überschreitet. Diese Daten unterstreichen die sehr hohen Anforderungen an die Leistung und Temperaturgenauigkeit der Federschrauben.
Technische Parameter und Leistungsvorteile für medizinisch spezialisierte Kunststoffschrauben
Als Reaktion auf die besonderen Bedürfnisse der Herstellung von medizinischen Geräten wurden die medizinisch spezialisierten, niedrig geschnittenen, hochlichtgereinigten Kunststoffschrauben entwickelt, um mehrere technologische Durchbrüche zu erzielen. Mit ultrapräzisen Spiegelpoliertechniken ist die Oberfläche roh genug, um Ra0,02 m zu erreichen, deutlich unter dem Ra0,8 m Standard für gängige Sperrholzschrauben. Eine solche extrem glatte Oberfläche kann Materialreste unter 0,05 mg in einem einzigen Zyklus enthalten. Nach 200 aufeinanderfolgenden Produktionstests bleibt die kumulative Restmenge unter 0,01 g und erfüllt damit die Anforderungen an die Sauberkeit von Medizinprodukten.
In Bezug auf die Materialauswahl verwenden die Retrospektivschrauben eine medizinische korrosive Legierung (z. B. Haps-Legierung C276), um 480 Stunden Salznebel ohne Rostzeichen zu testen und einer möglichen Erosion von Spurensäureabbauprodukten während der Verarbeitung von PC-Materialien zu widerstehen. Die Abschaltregelung ermöglicht es, die Schmelzklemmrate bei 30-80s-1 zu stabilisieren, indem die Tiefe der Schrauben (15-20%) auf die Tiefe der glatten Wolke optimiert wird (Kontrolle liegt zwischen 1,8 und 2,2), deutlich unter dem Niveau der gewöhnlichen Wolke 100-200s-1. Testdaten deuten darauf hin, dass dieses Design die Abbaurate von PMMA-Material auf weniger als 0,3% reduzieren kann, was viel besser ist als der Branchendurchschnitt von 0,8%.
Technische Indikatoren und Synergien von Präzisionstemperaturregelungssystemen
Die Synergie von Präzisionstemperiersystemen mit speziellen Nachrüstschrauben ist für die Materialstabilität von zentraler Bedeutung. Das System ist mit einer mehrtemperaturgesteuerten Temperaturdifferenz von ±0,5 °C ausgelegt, was viel höher ist als die Regelgenauigkeit von ±3 °C für gängige Geräte. Bei der PC-Materialbearbeitung können Temperaturschwankungen im vorderen Behälterbein bei 280 ± 0,3 °C stabilisiert werden, um sicherzustellen, dass das Material bei zu niedriger Temperatur keine ungeschmolzenen Partikel erzeugt und bei zu hoher Temperatur während des Schmelzprozesses nicht abgebaut wird.
Das System ist mit einem Infrarot-Online-Überwachungsgerät ausgestattet, das Änderungen der Schmelztemperatur in Echtzeit mit einer Ansprechrate von bis zu 50 ms erfasst und die Heizleistung innerhalb von 0,5 Sekunden einstellt, wenn eine Temperaturabweichung von mehr als 1 °C festgestellt wird. Tatsächliche Produktionsdaten zeigen, dass während des achtstündigen kontinuierlichen Produktionszyklus der Schmelztemperaturstandard auf 0,8 °C geregelt wurde, eine Reduktion von mehr als 60 Prozent im Vergleich zum herkömmlichen Temperaturkontrollsystem. Die Präzisionskontrolle hat die Kondensationsrate für PEEK-Materialien auf 0,2-0,3 Prozent stabilisiert und die Konsistenz in der Größe der Katheterprodukte sichergestellt.
Leistungsvalidierung in der praktischen Anwendung
In einem Vergleichsexperiment mit einer medizinischen Spritzenproduktionsfirma stieg die Produkterfolgsquote nach der Einführung einer medizinisch spezialisierten Sperrholzschraube und eines Präzisionstemperaturkontrollsystems von 82 Prozent auf 99,5 Prozent. Von diesen wurde die Erfolgsquote bei der Erkennung von Verunreinigungen (in Bezug auf die Anzahl der Verunreinigungen, die pro 1.000 Produkte nicht in Frage kommen) von 12 auf 0,3 reduziert und die Größe des CPK von 1,3 auf 1,67 erhöht, was die FDA-Anforderungen für die drei Kategorien von medizinischen Geräten vollständig erfüllt.
Bei den Materialkosten stieg die Auslastung von PC-Materialien aufgrund der Materialverschlechterung und der reduzierten Abfallerzeugung von 85 Prozent auf 98 Prozent. Die jährlichen Kosten für Rohstoffe können um etwa 2,8 Millionen US-Dollar eingespart werden, basierend auf 100 Millionen Spritzen. Gleichzeitig hat sich die Produktionseffizienz durch die Verlängerung des Reinigungszyklus von 8 auf 72 Stunden um mehr als 30 Prozent erhöht.
Medizinisch konzipierte Kombinationen von Low-Cut, High-Light-Reinigung Rohrschrauben und Präzisions-Temperatur-Kontrollsysteme bieten zuverlässige technische Unterstützung für die Produktion von medizinischen Geräten durch extreme Sauberkeitskontrolle, Präzisionsschneiden und Temperaturmanagement. Da die Produktqualitätsanforderungen des Gesundheitssektors weiter steigen, wird die Ausstattung dieses Berufs zum Standard für die Herstellung von High-End-Medizinprodukten werden, was die Industrie zu höherer Genauigkeit und Sicherheit führen wird.
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starfleet Mechanical Equipment Co. Ltd. (Starfeng) bietet eine Rückstellung von Materialien und Arbeitsbewertung, Schraubenstrukturberatung, Basis- und Oberflächenbehandlungsoptionen, Nicht-Spektrum-Anpassung und Testmodellierungsprobleme bei medizinischen Nachrüstschrauben. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.