
Sekrup retrospektif Medis: cahaya tinggi dan rendah
Masa keluaran:2025-08-07
Retrospeksi medis? Priority harus diberikan kepada penilaian bahan eksposur, metode pembersihan, pengepolean permukaan dan demurrage, dan penerimaan akhir harus didasarkan pada regulasi yang dapat diterapkan dari klien, sertifikasi material dan persyaratan sertifikasi bersih. Makalah ini menggabungkan informasi pada stasiun sekrup bintang-teman untuk mengatur pemilihan, proses dan elemen validasi.
Kesimpulan inti retrofit medis.
Priority harus diberikan kepada penilaian bahan eksposur, metode pembersihan, pengepolean permukaan dan demurrage, dan penerimaan akhir harus didasarkan pada regulasi yang dapat diterapkan dari klien, sertifikasi material dan persyaratan sertifikasi bersih.
Ketelitian medis: analisis pemotongan rendah,Siput presisi tinggiSistem pengendalian suhu dan kimia
Di bidang produksi perangkat medis, produk inti seperti jarum suntik, pembuluh darah, kateter, dll memerlukan persyaratan yang sangat ketat untuk kemurnian bahan, ketepatan bentuk, dan keselamatan kesehatan. Produk-produk ini secara langsung terpapar darah atau jaringan manusia, dan segala ketidakmurnian kecil, penyimpangan ukuran atau degradasi material dapat menimbulkan risiko medis yang serius. Dengan demikian, kinerja komponen inti peralatan produksi — spiral retrofit dan sistem termokontrol — merupakan penentu utama kualitas produk. Makalah ini akan menyediakan, bersama dengan data spesifik, analisis in-depth tentang bagaimana secara medis mengkhususkan rendah-potong, high-light-purified piping sekrup dan presisi sistem kontrol suhu memenuhi standar produksi stringent.
Persyaratan teknis untuk produksi perangkat medis
Sifat khusus dari perangkat medis menentukan bahwa proses produksi harus memenuhi tiga persyaratan inti. Pertama, pengendalian polusi nol: Sesuai dengan standar ISO 13485 untuk sistem manajemen mutu perangkat medis, residu kontaminan dalam produk yang terpapar permukaan harus dikendalikan di bawah 0.1 mg/m2, yang berarti bahwa tidak ada ketidakmurnian berlebih yang harus dihasilkan oleh peralatan produksi. Kedua, ukuran akurasi kontrol: Dalam kasus jarum suntik, diameter internal jarum suntik harus dalam 0,01 mm dan ketebalan dinding kateter tidak boleh melebihi 5%, jika tidak mungkin mempengaruhi keakuratan pengiriman obat atau kenyamanan pasien. Akhirnya, stabilitas material menjamin bahwa bahan sensitif terhadap panas seperti PC, PMMA mungkin menurunkan dan menyebabkan zat volatil yang berbahaya selama pemrosesan jika fluktuasi suhu melebihi ±2°C.
Dalam hal sifat material, suhu pemrosesan bahan PC lebih sempit, biasanya antara 260 dan 300°C, dan ketika suhu melebihi 31°C, volume molekul berkurang lebih dari 15 persen; viskositas leleh PMMA menyebabkan peluruhan non-linear pada tingkat pemotongan lebih dari 100s-1 mengakibatkan penyimpangan dalam ukuran pembentukan; dan bahan PEEK, meskipun tahan terhadap suhu tinggi, istirahat dalam rantai molekul ketika efek yang dipotong melebihi 3 MPA. Data ini menonjolkan persyaratan yang sangat tinggi untuk kinerja dan ketepatan suhu dari sekrup plume.
Technical parameter dan keuntungan kinerja untuk sekrup plastik khusus medis
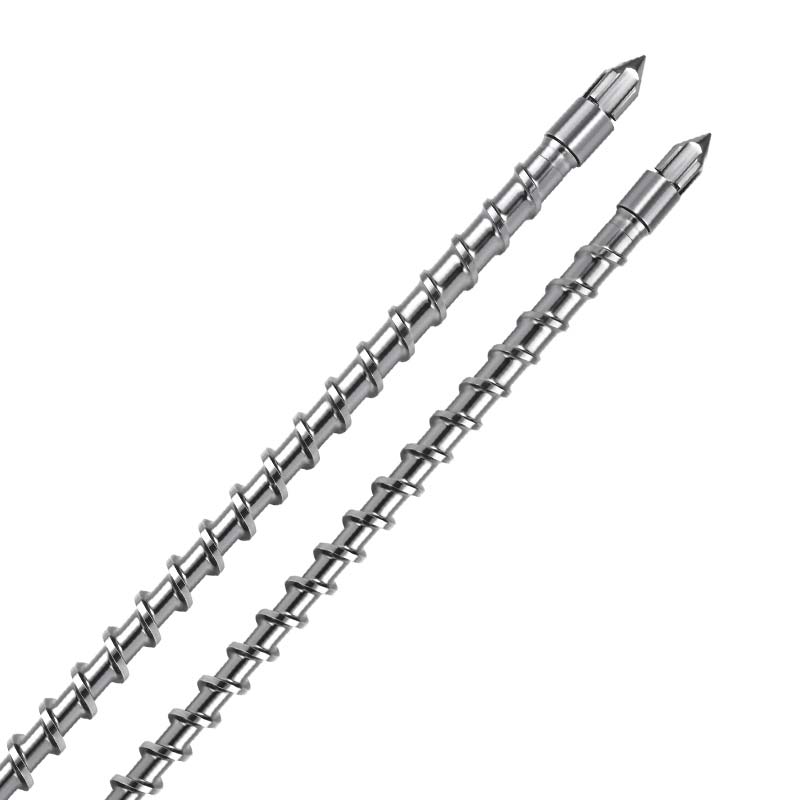
Sebagai tanggapan terhadap kebutuhan khusus dari produksi perangkat medis, secara medis khusus low-cut, high-light-purified sekrup plastik telah dirancang untuk mencapai beberapa terobosan teknologi. Menggunakan teknik semir cermin presisi ultra, permukaan cukup mentah untuk mencapai Ra0.02 m, baik di bawah standar Ra0.8 m untuk sekrup kayu lapis umum. Permukaan yang sangat halus tersebut dapat mengandung residu material di bawah 0.05 mg dalam satu siklus. Setelah 200 tes produksi berturut-turut, jumlah residual kumulatif tetap di bawah 0,01 g, sepenuhnya memenuhi persyaratan kebersihan perangkat medis.
Dalam hal seleksi material, sekrup retrospeksi menggunakan paduan korosif kelas medis (misalnya Haps alloy C276) untuk menguji 480 jam kabut garam tanpa tanda karat dan untuk melawan kemungkinan erosi produk degradasi asam jejak selama pengolahan bahan PC. Pengendalian cut-off memungkinkan laju lelehan-klip distabilkan pada 30-80s-1 dengan mengoptimasi kedalaman sekrup (15-20%) hingga kedalaman plume polos (kontrol antara 1,8 dan 2,2), baik di bawah tingkat plume biasa 100-200-an-1. Data uji coba menyarankan bahwa desain ini dapat mengurangi tingkat degradasi bahan PMMA menjadi kurang dari 0,3%, yang jauh lebih baik daripada rata-rata industri 0,8%.
Petunjuk teknis dan sinergi sistem pengendalian suhu presisi
Sinergi sistem pengendalian suhu presisi dengan sekrup retrofit terspesialisasi adalah pusat stabilitas material. Sistem ini dirancang dengan perbedaan suhu yang dikendalikan multi-temperature-controlled temperature perbedaan ±0.5 °C, yang jauh lebih tinggi daripada akurasi kontrol ±3 °C untuk peralatan umum. Pada kasus pengolahan material PC, fluktuasi suhu di kaki depan tangki dapat distabilkan pada 280 x 0,3°C untuk memastikan bahwa bahan tidak menghasilkan partikel yang tidak dilelehkan pada suhu yang terlalu rendah dan tidak menurun pada suhu yang terlalu tinggi selama proses peleburan.
Sistem ini dilengkapi dengan perangkat pemantauan on-line inframerah yang menangkap perubahan suhu peleburan secara real time pada tingkat respon hingga 50 m dan menyesuaikan daya pemanas dalam waktu 0,5 detik ketika penyimpangan suhu melebihi 1 °C terdeteksi. Data produksi Actualual dia menunjukkan bahwa selama siklus produksi terus-menerus delapan jam, standar suhu leleh dikendalikan pada suhu 0.8 °C, pengurangan lebih dari 60 persen dibandingkan dengan sistem pengendalian suhu tradisional. Kontrol presisisisisisi telah menstabilkan tingkat kondensasi untuk bahan PEEK dengan 0,2-0,3 per sen, memastikan konsistensi dalam ukuran produk kateter.
Pengesahan Kinerja Kinerja Kinerja Kinerja dalam penerapan praktis
Dalam eksperimen perbandingan dengan perusahaan produksi jarum suntik medis, tingkat keberhasilan produk meningkat dari 82 persen menjadi 99,5 persen, mengikuti pengenalan sekrup kayu lapis yang terspesialisasi secara medis dan sistem pengendalian suhu presisi. Dari jumlah tersebut, tingkat keberhasilan deteksi ketidakmurnian (dalam hal jumlah ketidakmurnian yang tidak memenuhi syarat per 1.000 produk) dikurangi dari 12 menjadi 0.3, dan ukuran CPK dinaikkan dari 1,3 menjadi 1.67, sepenuhnya memenuhi persyaratan FDA untuk tiga kategori peralatan medis.
Dari segi biaya material, pemanfaatan bahan PC meningkat dari 85 persen menjadi 98 persen karena degradasi material dan pengurangan generasi limbah. Pengeluaran tahunan bahan baku dapat diselamatkan sekitar US$ 2,8 juta, berdasarkan 100 juta jarum suntik. Secara bersamaan, efisiensi produksi meningkat lebih dari 30 persen akibat perpanjangan siklus pembersihan peralatan dari 8 menjadi 72 jam.
Secara medis terdesain kombinasi dari low-cut, high-light-purification piping sekrup dan presisi sistem pengendalian suhu memberikan dukungan teknis tepercaya untuk produksi perangkat medis melalui kontrol kebersihan ekstrem, presisi pemotongan dan manajemen suhu. Sedangkan persyaratan kualitas produk dari sektor kesehatan terus meningkat, peralatan set-up profesi ini akan menjadi standar untuk produksi perangkat medis kelas atas, yang akan mendorong industri ke arah akurasi dan keselamatan yang lebih tinggi.
Data untuk dicatat sebelum implementasi
- Nomor integritas material, rasio isian, sistem penolak nyala, rasio isi ulang dan kondisi kering.
- Plastik bermerek, model, diameter sekrup, tegangan, tekanan punggung, kecepatan putar dan struktur sekrup arus.
- Penunjukan model ukuran produk, ketebalan dinding, penampilan atau kekuatan, dan fenomena buruk dan frekuensi kejadian saat ini.
- Siklus produksi berkelanjutan, frekuensi pengisian bahan bakar, metode pembersihan mesin, aus dan rekam air mata dan kehidupan berguna yang direncanakan.
Bagaimana melegitimasi hasil penyesuaian
Disarankan agar garis dasar proses saat ini ditetapkan, diikuti oleh model tes tunggal-varian. Setiap ronde mencatat pengukuran waktu, suhu leleh, berat produk, siklus formasi dan laju buruk, menghindari parameter ganda diubah sekaligus untuk menentukan penyebabnya. Parameter dalam teks digunakan untuk menggambarkan pemikiran desain dan tidak boleh menggantikan data pemasok material dan protokol keselamatan on-site.
Dukungan macam apa itu?
Wachifle Starfleet Mechanical Equipment Co. Ltd. (Starfeng) menyediakan reset material dan evaluasi kerja, nasihat struktur sekrup, pilihan perawatan dasar dan permukaan, kustomisasi non-spectrum dan masalah modelling uji coba sekitar sekrup retrofit medis. Pengiriman informasi tentang bahan baku, peralatan dan produk dapat menyebabkan program yang lebih ditargetkan.
Mintalah sekrup yang disesuaikan segera, atau cek duluPlastik plastik plastik kertas♪ Dengan ♪ ♪Solusi Plastik Catatan PlastikAku tidak tahu.