
医学のレトロスペクティブねじ:高いライトおよび低いせん断
リリース時間:2025-08-07
医療のレトロスペクト? 優先順位は、暴露材料の評価、清掃方法、表面研磨および破損に与えられ、最終的な受諾は、クライアント、材料認定およびきれいな認証要件の該当する規則に基づいて行われるべきです。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
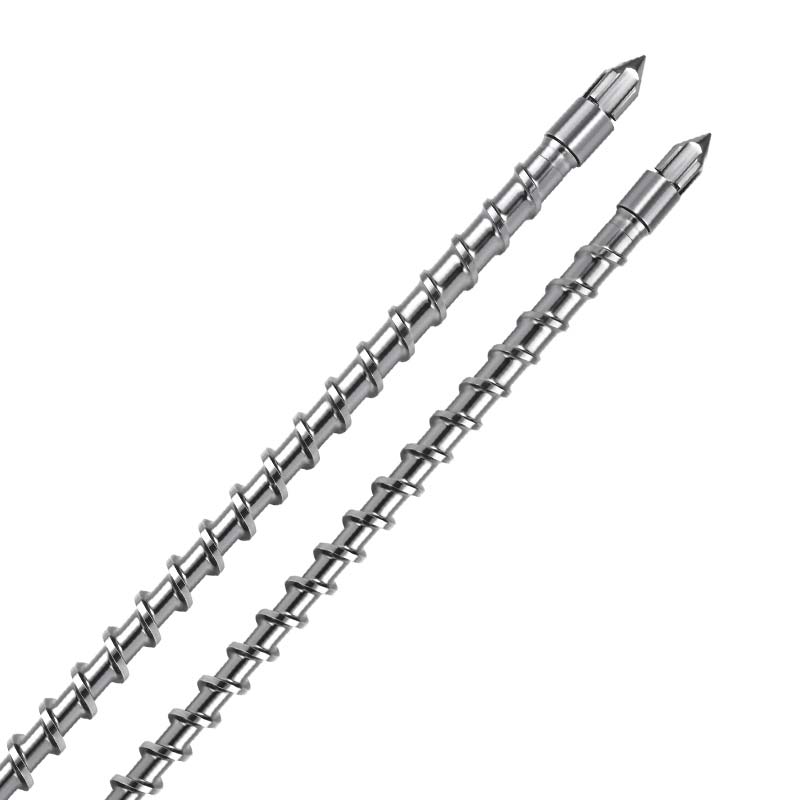
医学の改装の根本的な結論。
優先順位は、暴露材料の評価、清掃方法、表面研磨および破損に与えられ、最終的な受諾は、クライアント、材料認定およびきれいな認証要件の該当する規則に基づいて行われるべきです。
医学の精密:低い切断の分析、高精度スナイル温度制御システム
医療機器の生産の分野では、シリンジ、血管、カテーテルなどのコア製品は、材料の純度、フォームの精度、および健康上の安全のために非常に厳しい要件が必要です。 これらの製品は、直接人間の血液や組織に曝され、任意の小さな不純物、大きさの逸脱または材料の劣化は、深刻な医療リスクをポーズすることができます。 したがって、生産機器のコアコンポーネントのパフォーマンス — レトロフィットスパイラルと熱制御システム — 製品の品質の主要な決定者です。 この論文は、特定のデータと組み合わせて、医学的に専門的な低カット、高照度配管ネジと精密温度制御システムが厳格な生産基準を満たしている方法の詳細な分析を提供します。
医療機器の生産のためのコア技術要件
医療機器の特別な性質は、生産プロセスが3つのコア要件を満たす必要があることを指示します。 最初に、ゼロ汚染制御: 医療機器の品質管理システムのためのISO 13485の標準に従って、表面に露出されるプロダクトの汚染物質の残余は生産設備によって過剰不純物が作り出すべきであることを意味する0.1 mg/m2の下で制御されなければなりません。 第二に、サイズの正確さ制御: 注射器の場合、注射器の内径は± 0.01 mm以内であり、カテーテルの壁の厚さは5%を超えてはならない。そうしないと、薬の配達の正確さや患者の快適さに影響を与える可能性があります。 最後に、材料の安定性は、温度変動が±2°Cを超える場合、処理中に有害な揮発性物質を劣化させ、引き起こす可能性があるPC、PMMAなどの熱感受性物質を保証します。
材料特性の面では、PC材料の処理温度が狭く、通常260と300°Cの間に、温度が310°Cを超えると、分子量は15パーセント以上減少します。 PMMAの溶融粘度は、100s-1を超えるカットオフレートで非線形の腐敗を引き起こし、形成のサイズの偏差を引き起こします。 そして、PEEK材料は、高温に抵抗するが、3MPaのカットオフ効果を阻害します。 これらのデータは、配管ねじの性能と温度の正確さのために非常に高い要件を強調します。
医学的に専門にされたプラスチックねじのための技術的な変数そして性能の利点
医療用機器の製造の特別なニーズに対応し、医療用に特化したローカット、高純度プラスチックネジは、いくつかの技術ブレークスルーを達成するために設計されています。 超精密ミラーの磨く技術を使用して、表面は共通の合板ねじのための Ra0.8 m の標準の下の Ra0.02 m に達するのに十分粗いです。 このような非常に滑らかな表面は、単一のサイクルで0.05mg以下の材料残留物を含むことができます。 200 連続生産テストの後、累積残量は 0.01 g 以下に残り、医療機器の清浄度を十分に満たします。
材料の選択の面では、レトロスペクトネジは、医療グレードの腐食性合金(例えば、ハプス合金C276)を使用して、錆びない兆候で塩霧の480時間をテストし、PC材料の処理中にトレース酸劣化製品の可能な侵食に耐える。 切断制御により、溶融クリップ速度を30-80s-1で安定させることができます。ネジの深さ(15〜20%)を平坦なプラムの深さ(制御は1.8〜2.2の間です)まで、通常のプラム100〜200s-1のレベルを下回ります。 テストデータは、この設計は、PMMA材料の劣化率を0.3%未満に抑えることができ、業界平均0.8%よりもはるかに優れています。
精密温度制御システムのテクニカル指標とシナジー
特殊なレトロフィットネジを備えた精密温度制御システムの相乗は、材料の安定性に中央です。 システムは共通の装置のための±3 °Cの制御正確さより大いにより高い±0.5 °Cの多温度制御温度の相違と設計されています。 PC材料の処理の場合、タンクの前部足の温度変動は280 ± 0.3°Cで安定して、材料が温度が余りに低いで未溶かされた粒子を発生させないし、溶けるプロセスの間に余りに高い温度で劣化しないことを保障できます。
システムには、最大50msの応答速度でリアルタイムで溶ける温度の変化をキャプチャし、温度偏差が1 °Cを超えると0.5秒以内に加熱電力を調整する赤外線インライン監視装置が搭載されています。 実際の生産データは、8時間の連続生産サイクル中に、融解温度規格が0.8 °Cで制御され、従来の温度制御システムと比較して60パーセント以上削減されたことを示しています。 精密制御は、PEEK材料の結露率を1セント0.2-0.3で安定させ、カテーテル製品のサイズの一貫性を確保しています。
実用的なアプリケーションでのパフォーマンス検証
医学のスポイトの生産の会社との比較実験では、プロダクト成功率は医学的に専門にされた合板ねじおよび精密温度調整システムの導入の後で、パーセントごとの82から99.5に増加しました。 これらのうち、不純物の検出の成功率(1,000製品当たりの不純物の数の面で)は12から0.3に減少し、CPKのサイズは1.3から1.67まで上昇し、医療機器の3つのカテゴリのFDAの要件を満たしました。
素材のコスト面では、材料の劣化や廃棄物の発生を抑えたため、PC材料の含有量が85パーセントから98パーセントに増加しました。 原材料の年間費用は、約2億2千万ドルのシリンジに基づいて保存することができます。 同時に、生産効率は8から72時間までの装置のクリーニング周期の延長の結果として1セント以上30増加しました。
低カット、高照度配管ねじおよび精密温度制御システムの医学的に設計された組み合わせは、極端な洗浄制御、精密切断および温度管理を通じて医療機器の生産のための信頼性の高い技術サポートを提供します。 健康セクターの製品品質要件が上昇し続けるにつれて、この専門職の機器セットアップは、業界をより高い精度と安全性に導くハイエンドの医療機器の生産のための標準になります。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfeng)は材料および仕事の評価、ねじ構造の助言、基礎および表面処理の選択、医学の改装ねじのまわりの非スペクトルのカスタム化および試験の模倣問題の調整を提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ