
Tornillos médicos retrospectivos: alta luz y baja envoltura
tiempo de liberación:2025-08-07
¿Retrospecto médico? Se debe dar prioridad a la evaluación de materiales de exposición, métodos de limpieza, pulido superficial y desmurificación, y la aceptación final debe basarse en las normas aplicables del cliente, certificación de materiales y requisitos de certificación limpia. Este artículo combina información sobre estaciones de tornillo de novia estrella para organizar elementos de selección, proceso y validación.
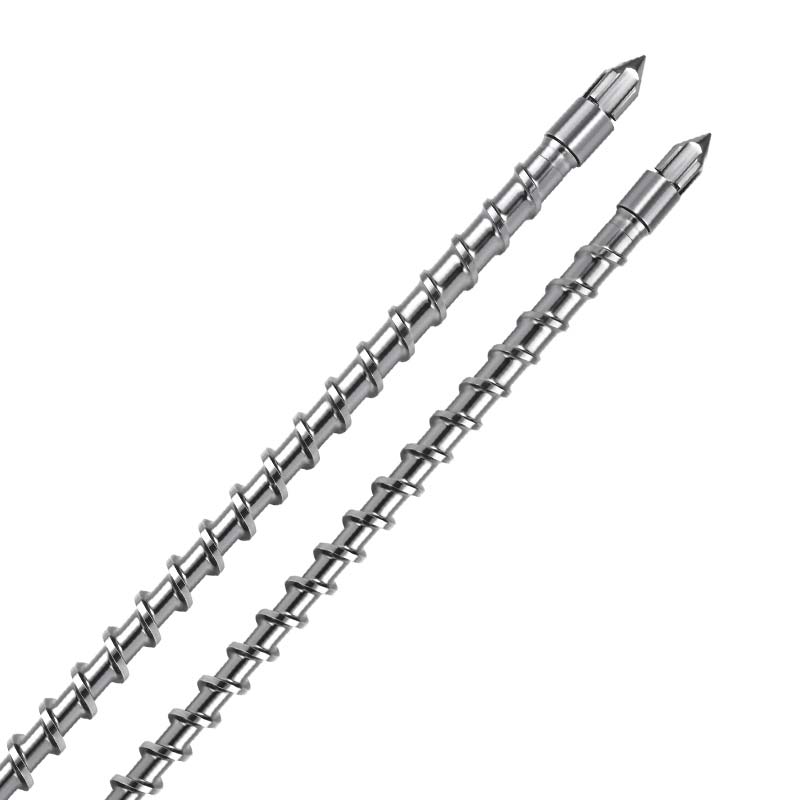
La conclusión fundamental de la rehabilitación médica.
Se debe dar prioridad a la evaluación de materiales de exposición, métodos de limpieza, pulido superficial y desmurificación, y la aceptación final debe basarse en las normas aplicables del cliente, certificación de materiales y requisitos de certificación limpia.
Precisión médica: análisis de corte bajo,Caracol de alta precisióny sistemas de control de temperatura
En el campo de la producción de dispositivos médicos, productos básicos como jeringas, vasos sanguíneos, catéteres, etc. requieren requisitos extremadamente estrictos para la pureza del material, la precisión de la forma y la seguridad sanitaria. Estos productos están directamente expuestos a sangre o tejido humano, y cualquier pequeña impureza, desviaciones de tamaño o degradación de materiales pueden plantear un grave riesgo médico. Así, el rendimiento de los componentes básicos del equipo de producción — espirales retrofit y sistemas de termocontrol— es un determinante clave de la calidad del producto. Este trabajo proporcionará, junto con datos específicos, un análisis en profundidad de cómo los tornillos de tuberías de alta presión y control de temperatura de alta calidad especializados médicamente cumplen con estrictos estándares de producción.
Requisitos técnicos básicos para la producción de dispositivos médicos
La naturaleza especial de los dispositivos médicos dicta que el proceso de producción debe cumplir tres requisitos básicos. Primero, cero control de contaminación: De conformidad con las normas ISO 13485 para el sistema de gestión de la calidad de los dispositivos médicos, el residuo de contaminantes en los productos expuestos a la superficie debe controlarse por debajo de 0,1 mg/m2, lo que significa que el equipo de producción no debe producir impurezas excesivas. Segundo, control de precisión de tamaño: En el caso de las jeringas, el diámetro interno de la jeringa debe estar dentro de ± 0,01 mm y el espesor de la pared del catéter no debe exceder el 5%, de lo contrario puede afectar la precisión de la entrega de medicamentos o la comodidad del paciente. Finalmente, la estabilidad material garantiza que materiales sensibles al calor como PC, PMMA puede degradar y causar sustancias volátiles dañinas durante el procesamiento si las fluctuaciones de temperatura exceden ±2°C.
En términos de propiedades materiales, la temperatura de procesamiento de los materiales de PC es más estrecha, generalmente entre 260 y 300°C, y cuando la temperatura supera los 310°C, el volumen molecular disminuye en más del 15%; la viscosidad de fusión de PMMA causa desintegración no lineal a una tasa de corte de más de 100s-1 que da lugar a una desviación en el tamaño de la formación; y la cadena de PEEK supera Estos datos destacan los requisitos muy altos para el rendimiento y la precisión de temperatura de los tornillos de ciruela.
Parámetros técnicos y ventajas de rendimiento para tornillos de plástico especializados en medicina
En respuesta a las necesidades especiales de la producción de dispositivos médicos, se han diseñado tornillos de plástico de bajo corte médico especializados y de alta presión para lograr varios avances tecnológicos. Utilizando técnicas de pulido de espejo de ultraprecisión, la superficie es lo suficientemente cruda para alcanzar Ra0.02 m, muy por debajo del estándar Ra0.8 m para tornillos comunes de madera contrachapada. Tal superficie extremadamente lisa puede contener residuos materiales por debajo de 0.05 mg en un solo ciclo. Después de 200 pruebas de producción consecutivas, la cantidad residual acumulada sigue siendo inferior a 0,01 g, cumpliendo plenamente los requisitos para la limpieza de dispositivos médicos.
En cuanto a la selección de materiales, los tornillos retrospectivos usan aleación corrosiva de grado médico (por ejemplo, aleación de Haps C276) para probar 480 horas de neblina de sal sin señales de oxidación y resistir la posible erosión de productos de degradación de ácidos traza durante el procesamiento de materiales de PC. El control de corte permite estabilizar la tasa de fusión-clip a 30-80s-1 optimizando la profundidad de los tornillos (15-20%) a la profundidad de la ciruela simple (el control es entre 1.8 y 2.2), muy por debajo del nivel de la ciruela ordinaria 100-200s-1. Los datos de prueba sugieren que este diseño puede reducir la tasa de degradación del material de PMMA a menos de 0,3%, lo que es mucho mejor que el promedio industrial de 0,8%.
Indicadores técnicos y sinergias de sistemas de control de temperatura de precisión
La sinergia de sistemas de control de temperatura de precisión con tornillos de ajuste especializados es central a la estabilidad material. El sistema está diseñado con una diferencia de temperatura controlada por múltiples temperaturas de ±0.5 °C, que es mucho más alta que la precisión de control de ±3 °C para el equipo común. En el caso del procesamiento de materiales PC, las fluctuaciones de temperatura en la pierna delantera del tanque se pueden estabilizar a 280 ± 0,3°C para asegurar que el material no produce partículas no fundidas a una temperatura demasiado baja y no degrada a una temperatura demasiado alta durante el proceso de derretimiento.
El sistema está equipado con un dispositivo de monitoreo on-line infrarrojo que captura cambios en la temperatura del derretimiento en tiempo real a una velocidad de respuesta de hasta 50 ms y ajusta la potencia de calentamiento en 0,5 segundos cuando se detecta una desviación de temperatura superior a 1 °C. Los datos de producción reales muestran que durante el ciclo de producción continuo de ocho horas, el estándar de temperatura de fusión se controló a 0.8 °C, una reducción de más del 60% en comparación con el sistema tradicional de control de temperatura. El control de la precisión ha estabilizado la tasa de condensación de los materiales PEEK al 0,2-0,3%, asegurando la consistencia en el tamaño de los productos del catéter.
Validación de rendimiento en aplicación práctica
En un experimento de comparación con una empresa de producción de jeringas médicas, la tasa de éxito del producto aumentó del 82% al 99,5%, tras la introducción de un tornillo de madera contrachapada especializado en medicina y un sistema de control de temperatura de precisión. De ellos, la tasa de éxito de detección de impurezas (en términos del número de impurezas que no reúnen los 1.000 productos) se redujo de 12 a 0,3, y el tamaño del CPK aumentó de 1.3 a 1,67, cumpliendo plenamente los requisitos de la FDA para las tres categorías de equipo médico.
En cuanto a los costos materiales, la utilización de los materiales de la PC aumentó del 85% al 98% debido a la degradación de los materiales y a la reducción de la generación de desechos. El costo anual de las materias primas se puede ahorrar en aproximadamente 2,8 millones de dólares, sobre la base de 100 millones de jeringas. Al mismo tiempo, la eficiencia de la producción ha aumentado en más del 30% como resultado de la ampliación del ciclo de limpieza del equipo de 8 a 72 horas.
Las combinaciones diseñadas médicamente de tornillos de tuberías de baja calidad y alta presión y sistemas de control de temperatura de precisión proporcionan soporte técnico confiable para la producción de dispositivos médicos a través del control de limpieza extrema, el corte de precisión y la gestión de temperatura. A medida que los requisitos de calidad de los productos del sector de la salud sigan aumentando, la creación de equipos de esta profesión se convertirá en el estándar para la producción de dispositivos médicos de alta gama, lo que conducirá a la industria hacia una mayor precisión y seguridad.
Data to be recorded before implementation
- Número de integridad material, relación de llenado, sistema de extracción de llamas, relación de recarga y condición seca.
- Nota plásticos marca, modelo, diámetro del tornillo, voltaje, presión trasera, velocidad de giro y estructura de tornillo actual.
- Indicadores de tamaño de producto, espesor de pared, apariencia o fuerza, y fenómenos adversos y frecuencia de ocurrencia actual.
- Ciclo de producción continuo, frecuencia de reabastecimiento, método de limpieza de máquinas, registro de desgaste y vida útil planificada.
Cómo validar los resultados del ajuste
Se recomienda que se establezca la base de referencia del proceso actual, seguida de un modelo de prueba monovariante. Cada ronda registra la medición del tiempo, la temperatura de fusión, el peso del producto, el ciclo de formación y la mala tasa, evitando que se cambien varios parámetros al mismo tiempo para determinar la causa. Los parámetros del texto se utilizan para ilustrar el pensamiento del diseño y no deben sustituir los datos del proveedor de materiales y los protocolos de seguridad in situ.
¿Qué tipo de apoyo es un tornillo de novia estrella?
El equipo mecánico de la Flota Estelar Co. Ltd. (Starfeng) proporciona un restablecimiento de materiales y evaluación de trabajo, consejos de estructura de tornillos, opciones de tratamiento de base y superficie, personalización no-espectro y problemas de modelado de ensayo en torno a tornillos médicos de retrofit. La presentación de información sobre materias primas, equipo y productos podría dar lugar a programas más específicos.
Solicitar tornillos personalizados inmediatamente, o comprobar primeroNota producto de tornillo plásticoconNota Soluciones de plásticoNo lo sé.