
การบีบอัดปานกลางเมื่อเทียบกับเหตุผลที่พลาสติกทั่วไปส่วนใหญ่
เวลาวางจำหน่าย:2026-09-20
สัดส่วนการบีบอัดปานกลาง มักจะรวมหน้าต่างที่ประมวลผลด้วยความดันอนุภาค ไอเสีย ละลายและกว้างขึ้น หลัก การ ใน การ ทํา งาน, สภาพ การ คัด เลือก, ความ เสี่ยง ที่ มี อยู่ ทั่ว ไป และ วิธี การ ที่ ใช้ ได้ ผล อธิบาย ว่า ทําไม อัตรา การ บีบ ตัว พอ ประมาณ จึง เหมาะ สําหรับ พลาสติก ทั่ว ไป โดย ช่วย รักษา ความ มั่นคง ของ การ ทํา พลาสติก ใน พืช ที่ ปรับ ปรุง ใหม่ และ ลด ค่า ใช้ จ่าย ทั้ง ชีวิต ของ กลอง สกรู.
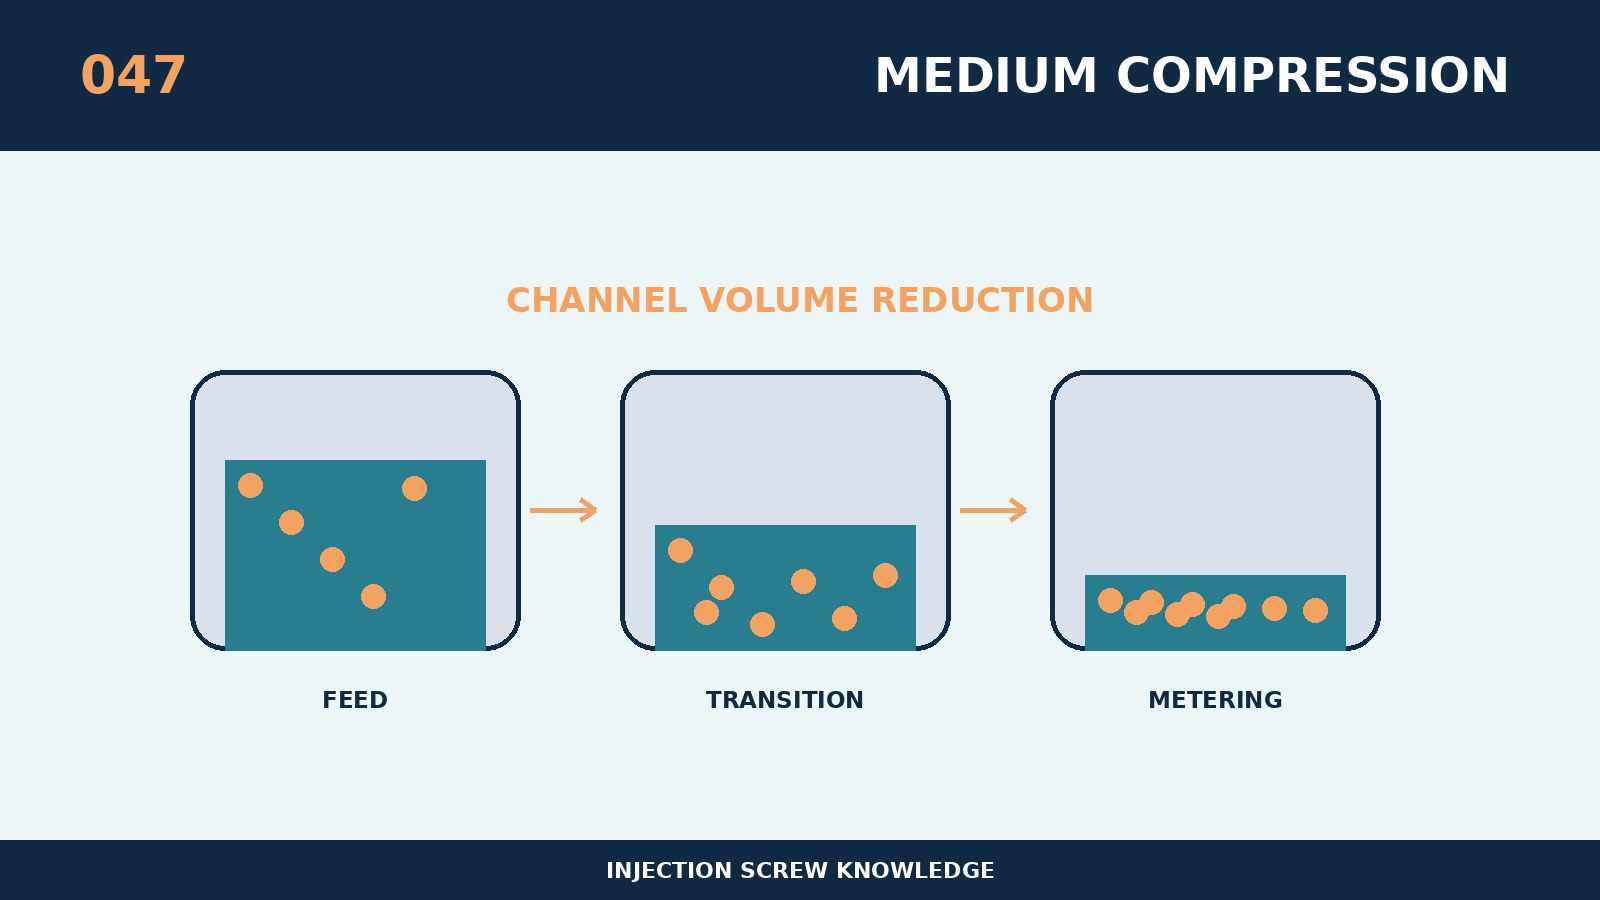
อัตราการบีบตัวปานกลาง ไม่ใช่พารามิเตอร์ที่แยกต่างหาก แต่เป็นเงื่อนไขสําคัญสําหรับการขนส่ง แกนนี้คือหน้าต่างกระบวนการ ที่มีอัตราส่วนการบีบตัวปานกลาง ซึ่งปกติจะสมดุลกับความดันอนุภาค ไอเสีย ละลายและกว้างขึ้น สําหรับอนุภาคที่เสถียร มันทําให้เกิดความดันละลายที่เพียงพอ โดยไม่ต้องตัดมากเกินไป ต้อง เข้าใจ อัตรา การ บีบ คั้น ที่ เกี่ยว ข้อง กับ ความ ยาว ของ สัดส่วน การ อัด, คอนดักเตอร์, ความ ลึก ของ ถัง, ความ กด หลัง และ การ ไหล ของ วัตถุ, และ การ เปรียบ เทียบ แต่ ละ คน นั้น ถูก คํานวณ ผิด ได้ อย่าง ง่าย ดาย. การประเมินการออกแบบนี้ คือการแยกแยะระหว่าง "ระดับที่สามารถติดตั้งได้" และ "กระบวนการสามารถคงตัวได้" , เครื่องเชื่อมต่อเครื่องจักรกลเก่าเท่านั้น ด้วย เหตุ นี้ ข้อ กําหนด ทาง การ เมือง จึง เป็น เพียง จุด เริ่ม ต้น และ ข้อ สรุป ใน ขั้น สุด ท้าย ต้อง ใช้ ยาง มะตอย, ผล ผลิต, และ จังหวะ เสียง จริง ๆ.
เมื่อทําการปรับแต่งรอบ ๆ "อัตราส่วน mazo-compression สําหรับพลาสติกทั่วไปส่วนใหญ่" แรกเก็บสะสมขนาดของอุปกรณ์ screw เดิมและกลองวัสดุ, พลังขับเคลื่อน, ยางมะตอย และระบบเติมสาร ผลรวมของรุ่นเดียว, วัฏจักรและข้อบกพร่องที่มีอยู่ หลักการการคัดเลือกเฉพาะสําหรับหัวข้อนี้ คือ: PP, PE, ABS, PS, ฯลฯ ยังคงต้องปรับเปลี่ยนโครงสร้างเฉพาะกับหมายเลขบัตร, การเติม, สี แม่และผลผลิต วิธีที่อนุรักษ์นิยมมากขึ้น เริ่มต้นด้วยความดันหลังกลางและความเร็วพื้นผิว และขยายขั้นตอน หน้าต่างหนึ่งโดยหนึ่งหลังสมดุลความร้อน ข้อ ตก ลง ทาง เทคนิค ควร รวม เอา การ จัด เตรียม สําหรับ ขนาด ที่ เหมาะ สม, การ ติด ต่อ สื่อสาร สําคัญ, สถานภาพ ทาง ด้าน วัตถุ และ วิธี การ ยอม รับ เพื่อ ว่า การ ฟื้นฟู ใหม่, เก่า, และ หลัง จะ มี มา นั้น อาจ เทียบ ได้ กับ มาตรฐาน เดียว กัน.
สิ่งที่ต้องการการคุ้มครองมากที่สุดในเรื่องนี้ คือ สิ่งที่เรียกกันว่า สากล ไม่ได้แสดงถึงความแตกต่างที่ไม่อาจเปลี่ยนแปลงได้ ถ้า ความ ผิด ปกติ เกิด ขึ้น เฉพาะ ใน ยาง ไม้ ชนิด หนึ่ง เท่า นั้น มัน ควร เพ่ง เล็ง ที่ ความ ไว ของ มัน, การ หด ตัว, และ อุณหภูมิ ที่ แนะ นํา ไว้ และ ไม่ ควร ถูก จัด โดย ตรง ว่า เป็น ความ ล้ม เหลว ของ เครื่องจักร. สําหรับกระบวนการประมวลผลบนเส้นทาง มีตัวแปรหลักเพียงตัวเดียว ที่มีการเปลี่ยนแปลงแต่ละครั้ง และเวลาวัด, บิด อุณหภูมิละลาย, เสื่อ, ความดันการฉีด และน้ําหนักผลิตภัณฑ์ ถ้า การ ผลิต จะ ได้ รับ การ ค้ําจุน จาก อุณหภูมิ ที่ สูง เกิน ไป ควร ลด ความ เร็ว หรือ ความ ดัน หลัง การ ใช้ ตัวแปร ใน การ สร้าง หน้ากาก ควร หยุด ใส่ หรือ ไม่ ก็ ลด ความ เสี่ยง.
ตัวเลือกการจําลองนี้สามารถใช้เพื่อตรวจสอบได้ว่า ทําไม “สัดส่วนการบีบเมเดียมถึงเหมาะกับพลาสติกทั่วไปส่วนใหญ่": วัดเวลา บิด อุณหภูมิละลาย ดิฟเฟอเรนเชียลสี และการก่อตัวของคาร์บอนระยะยาว ตัวเลขเตาหลอมวัสดุ, เส้นโค้งของความร้อน, พื้นผิวตัดและบันทึกเทอร์มินัล สามารถเก็บไว้สําหรับชิ้นส่วนที่สําคัญ นอก จาก นี้ ควร มี การ สอบ ถาม ผู้ จัด จําหน่าย พร้อม กับ ข้อมูล เกี่ยว กับ ยาง มะตอย และ การ อุด ตัน, ความ เสี่ยง ต่อ การ หด ตัว ของ เปลว ไฟ หรือ การ ขูด ดิน, น้ํา หนัก ทั้ง หมด ของ ผลิตภัณฑ์ และ ของ เหลว, ภาพ screws และ เส้นโค้ง อุปกรณ์ ที่ มี อยู่. โครงการนี้ถือว่ามีคุณค่าทางวิศวกรรมที่เสถียร เมื่อข้อมูลการตรวจสอบ อัตราการผลิตสินค้าที่ดี เวลาของสวิทช์ และค่าใช้จ่ายของสินค้าที่เหมาะสมนั้นดีขึ้น