
Mittlere Kompression versus warum die meisten generischen Kunststoffe
Release-Zeit:2026-09-20
Mittlere Verdichtungsverhältnisse kombinieren typischerweise Prozessfenster mit Partikeldruck, Abgas, Schmelzen und breiter. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden erklären, warum ein moderates Kompressionsverhältnis für die meisten generischen Kunststoffe geeignet ist, um die Plastifizierung in Nachrüstanlagen zu stabilisieren und die Gesamtlebenskosten einer Schraubentrommel zu reduzieren.
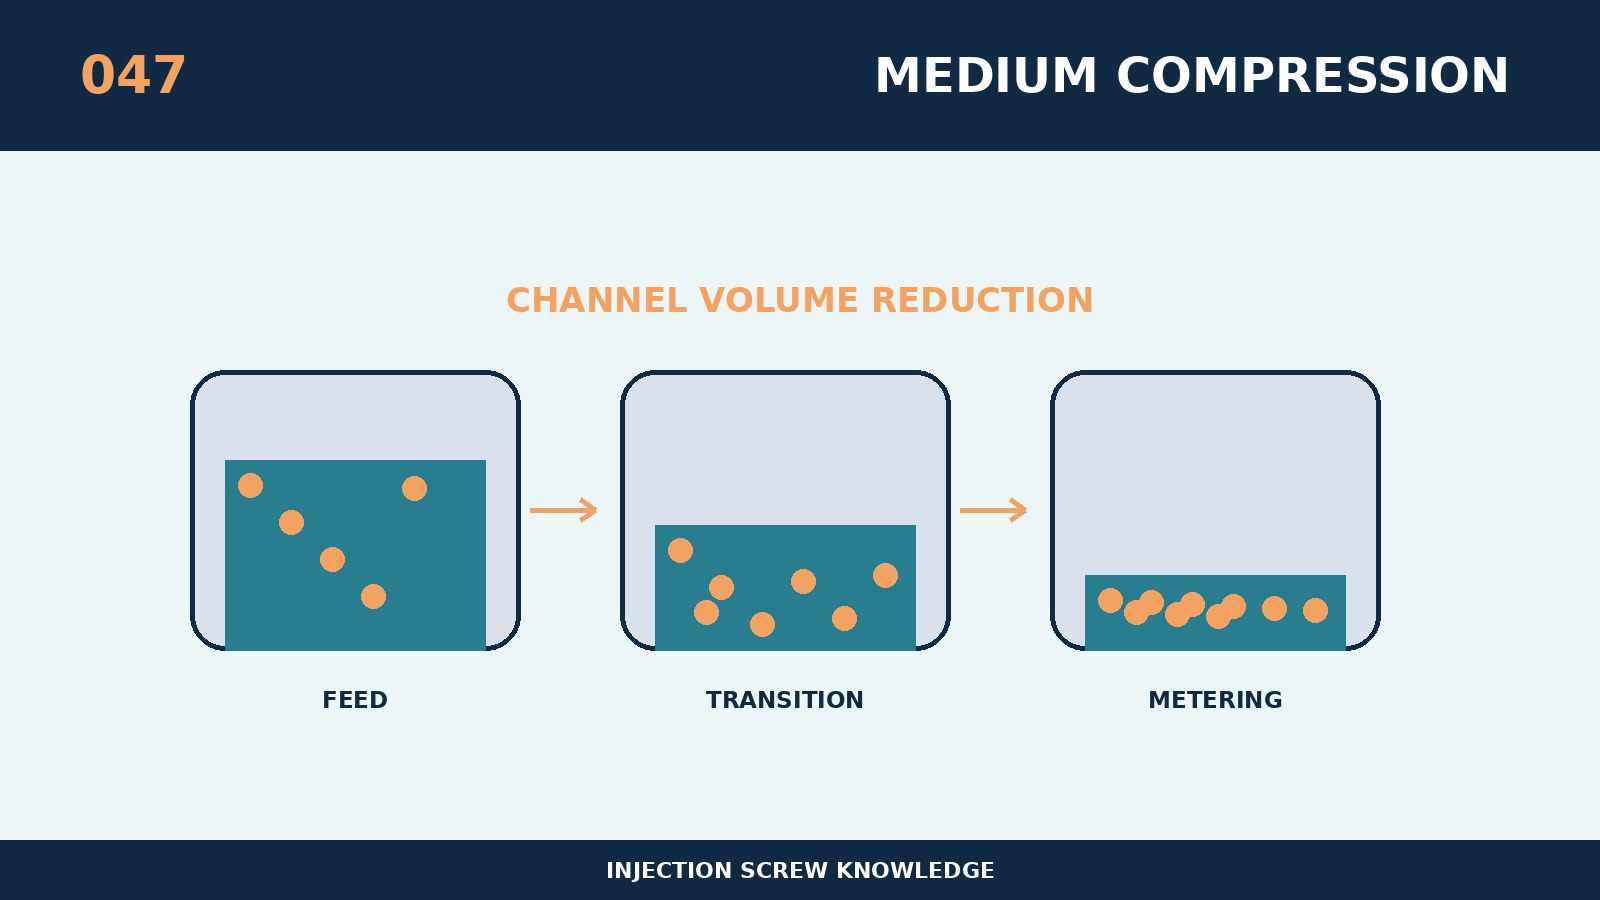
Mittlere Verdichtungsverhältnisse sind kein isolierter Parameter, sondern eine Schlüsselbedingung für die Beeinflussung von Transport, Temperaturanstieg, Druck und Wiederholung in Plastifiziersystemen. Der Kern ist ein Prozessfenster mit einem mittleren Kompressionsverhältnis, das normalerweise Partikeldruck, Abgas, Schmelzen und breiter ausgleicht. Für stabile Partikel erzeugt es ausreichend Schmelzdruck ohne übermäßiges Schneiden. Verdichtungsverhältnisse müssen in Verbindung mit der Länge des verdichteten Segments, dem Leiter, der Tiefe des Tanks, dem Staudruck und dem Materialfluss verstanden werden, und der individuelle Vergleich wird leicht falsch berechnet. Bei der Auslegungsbewertung soll zwischen "Skalen können installiert werden" und "Prozesse können stabilisiert werden" unterschieden werden, erstere lösen nur mechanische Schnittstellen auf und letztere beziehen sich auf Plastifizierungseffizienz und Produktqualität. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung an "Meso-Kompressionsverhältnis für die meisten universellen Kunststoffe" sammelt zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebskraft, die Harzzahl und das Füllsystem, die Summe des einzelnen Modells, den Zyklus und die vorhandenen Defekte. Die spezifischen Auswahlprinzipien für dieses Thema sind: PP, PE, ABS, PS usw. müssen noch spezifische Strukturen an Kartennummern, Nachfüllungen, Farbmütter und Erträge anpassen. Ein konservativerer Plume-Ansatz beginnt mit einem mittleren Gegendruck und einer Oberflächenliniengeschwindigkeit und erweitert das Prozessfenster eins nach dem anderen nach der Wärmebilanz. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Besonders schutzbedürftig ist bei diesem Thema, dass die sogenannte Universalität keine vernachlässigbaren Unterschiede durch Flammschutz, Füllung, Transparenz oder hohe Lichtanforderungen darstellt. Wenn Anomalien nur in einem der Harze auftreten, sollten sie sich auf ihre Viskosität, Füllung, Korrosion und empfohlene Temperatur konzentrieren und nicht direkt als mechanisches Versagen eingestuft werden. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Diese replizierbare Option könnte verwendet werden, um zu überprüfen, warum das „mittlere Kompressionsverhältnis für die meisten generischen Kunststoffe geeignet ist: Die Messung von Zeit, Verdrillung, Schmelztemperatur, Farbdifferenzen und Langzeitkohlenstoffbildung wird innerhalb des Zielertragsbereichs verglichen. Die Anzahl der Ofenwerkstoffe, die Wärmebehandlungskurven, die Oberflächenquerschnitte und die Anschlussprotokolle können für Schlüsselteile geführt werden, um die Unterscheidung zwischen Material und Verwendung zu erleichtern, wenn spätere Fehler auftreten. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.