
Compresión media versus por qué la mayoría de plásticos genéricos
tiempo de liberación:2026-09-20
Las proporciones medias de compresión suelen combinar ventanas de proceso con presión de partículas, escape, derretimiento y ancho. Los principios de trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación explican por qué una relación de compresión moderada es adecuada para la mayoría de los plásticos genéricos, ayudando a estabilizar la plasticización en las plantas de ajuste y reducir el costo de vida completo de un tambor de tornillo.
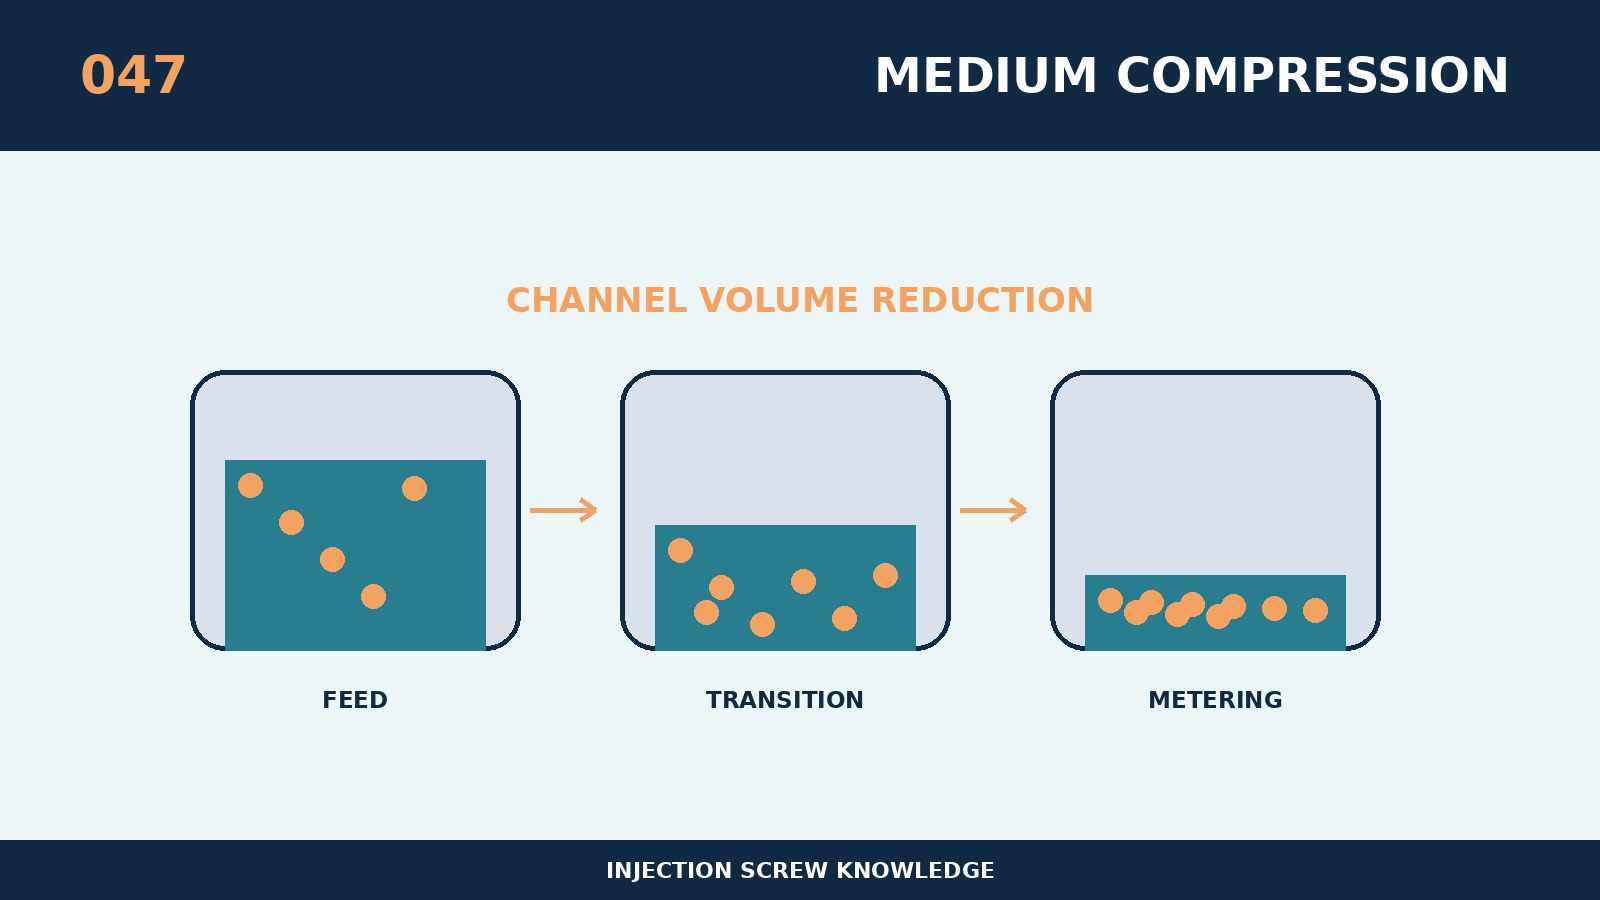
Las relaciones de compresión media no son un parámetro aislado, sino una condición clave para influir en el transporte, el aumento de la temperatura, la presión y la repetición en los sistemas de plásticoización. El núcleo es una ventana de proceso con una relación de compresión media que generalmente equilibra la presión de partículas, el escape, el derretimiento y el ancho. Para partículas estables, crea suficiente presión de fusión sin un corte excesivo. Los ratios de compresión deben entenderse conjuntamente con la longitud del segmento comprimido, el conductor, la profundidad del tanque, la presión trasera y el flujo de material, y la comparación individual se calcula fácilmente. La evaluación del diseño es distinguir entre “las escalas se pueden instalar” y “los procesos se pueden estabilizar”, la primera sólo resuelve las interfaces mecánicas, y la segunda se relaciona con la eficiencia de la plasticización y la calidad del producto. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de " ratio Meso-compresión para la mayoría de los plásticos de uso general", primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la potencia de conducción, el número de resina y el sistema de llenado, la suma del modelo único, el ciclo y los defectos existentes. Los principios específicos de selección para este tema son los siguientes: PP, PE, ABS, PS, etc., todavía necesitan adaptar estructuras específicas a números de tarjetas, recargas, madres de color y rendimientos. Un enfoque de plomería más conservador comienza con una presión media de la espalda y la velocidad de la línea de superficie y expande la ventana de proceso uno a uno después del equilibrio de calor. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo que más necesita protección sobre este tema es que los llamados universales no representan diferencias insignificantes como consecuencia del retardo de llamas, el llenado, la transparencia o los altos requisitos de luz. Si las anomalías ocurren sólo en una de las resinas, deben centrarse en su viscosidad, llenado, corrosividad y temperatura recomendada y no deben clasificarse directamente como falla mecánica. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Esta opción replicable podría utilizarse para verificar por qué la relación de compresión de medio es adecuada para la mayoría de los plásticos genéricos: La medición del tiempo, el retorcido, la temperatura de fusión, los diferenciales de color y la formación de carbono a largo plazo se comparan dentro del rango de rendimiento del objetivo. Los números de hornos materiales, curvas de procesamiento de calor, secciones transversales de superficie y registros terminales se pueden conservar para piezas clave para facilitar la distinción entre material y uso cuando se producen fallos posteriores. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.