
compression moyenne par rapport aux raisons pour lesquelles la plupart des plastiques génériques
Temps de sortie:2026-09-20
Les rapports de compression moyens combinent généralement les fenêtres de processus avec la pression des particules, l'échappement, la fusion et plus large. Les principes de travail, les conditions de sélection, les risques communs et les méthodes de validation expliquent pourquoi un taux de compression modéré est adapté à la plupart des plastiques génériques, aidant à stabiliser la plastification dans les usines de rénovation et à réduire le coût de vie d'un tambour à vis.
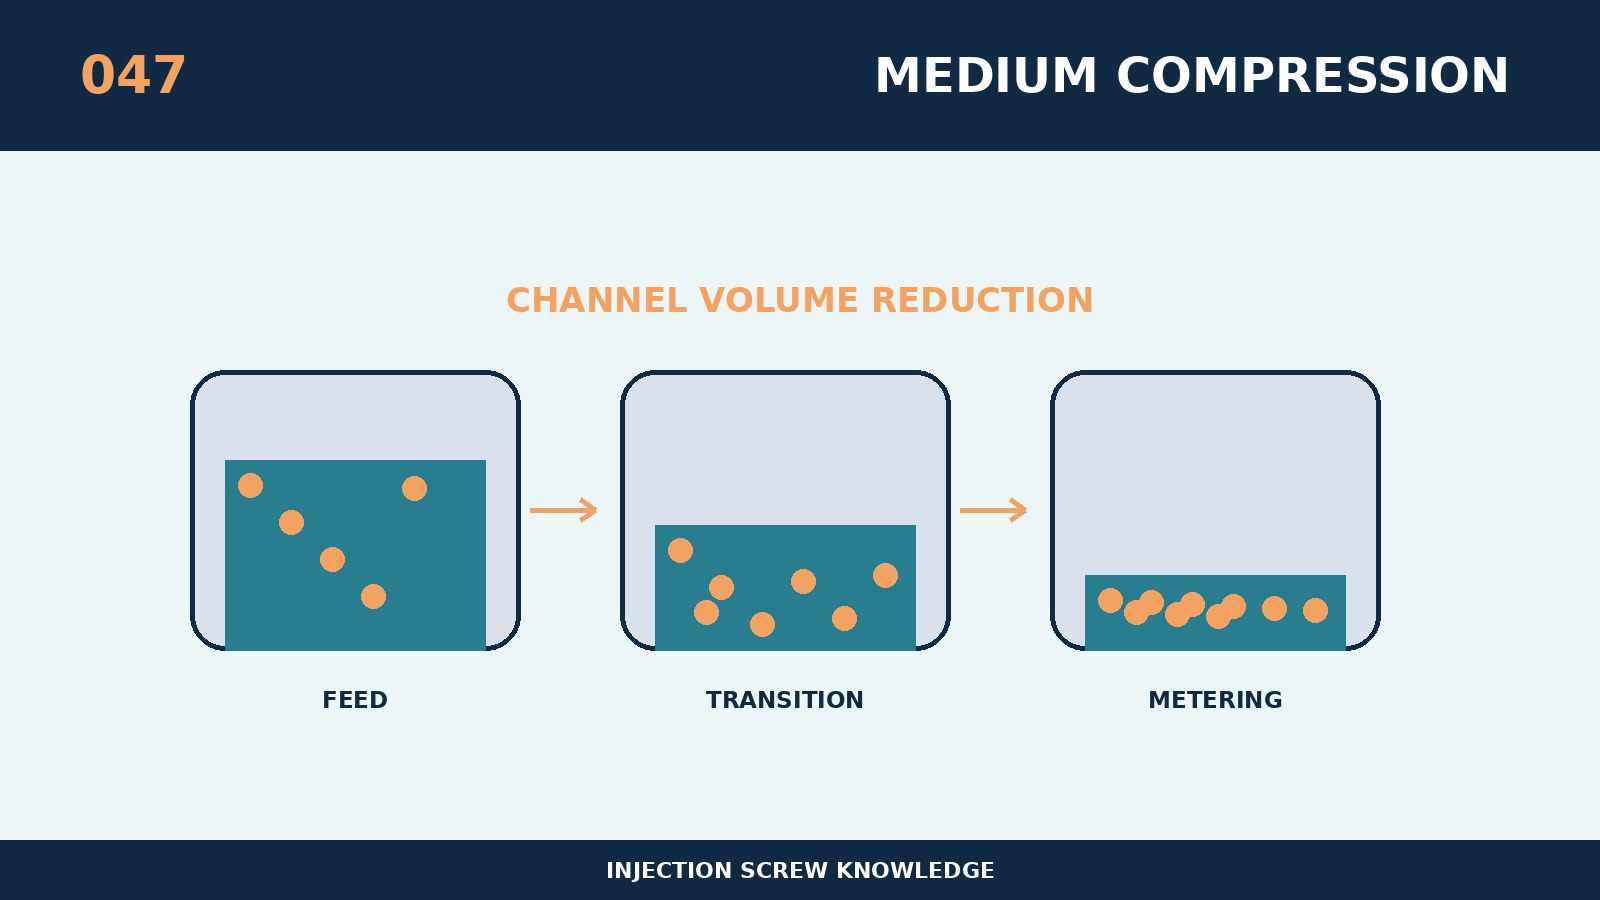
Les rapports de compression moyens ne sont pas un paramètre isolé, mais une condition clé pour influencer le transport, l'élévation de la température, la pression et la répétition dans les systèmes de plastification. Le noyau est une fenêtre de processus avec un taux de compression moyen qui équilibre généralement la pression des particules, l'échappement, la fusion et plus large. Pour les particules stables, il crée une pression de fusion suffisante sans coupe excessive. Les rapports de compression doivent être compris conjointement avec la longueur du segment comprimé, le conducteur, la profondeur du réservoir, la contre-pression et le débit du matériau, et la comparaison individuelle est facilement mal calculée. L'évaluation de la conception consiste à faire la distinction entre les échelles pouvant être installées et les processus pouvant être stabilisés, les premières ne résolvent que les interfaces mécaniques, et les secondes concernent l'efficacité de plastification et la qualité du produit. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour du "Ratio de compression de la plupart des plastiques à usage général", collecte d'abord la taille du modèle d'équipement, la vis d'origine et le tambour de matériau, la puissance motrice, le numéro de résine et le système de remplissage, la somme du modèle unique, le cycle et les défauts existants. Les principes de sélection spécifiques à ce sujet sont que: PP, PE, ABS, PS, etc., doivent encore adapter des structures spécifiques aux numéros de carte, recharges, mères de couleur et rendements. Une approche plus conservatrice du panache commence par une contre-pression moyenne et la vitesse de la ligne de surface et étend la fenêtre de processus une par une après l'équilibre thermique. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
Ce qui a le plus besoin de protection à ce sujet, c'est que ce qu'on appelle universel ne représente pas des différences négligeables résultant du retard de flamme, du remplissage, de la transparence ou des exigences élevées en matière de lumière. Si des anomalies ne surviennent que dans l'une des résines, elles doivent se concentrer sur leur viscosité, leur remplissage, leur corrosivité et la température recommandée et ne doivent pas être classées directement comme défaillance mécanique. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Cette option reproductible pourrait être utilisée pour vérifier pourquoi le rapport de compression moyen est adapté à la plupart des plastiques génériques. La mesure du temps, de la torsion, de la température de fusion, des différences de couleur et de la formation de carbone à long terme est comparée dans la plage de rendement cible. Le nombre de fours, les courbes de traitement de la chaleur, les sections transversales de surface et les enregistrements terminaux peuvent être conservés pour les pièces clés afin de faciliter la distinction entre le matériau et l'utilisation en cas de défaillance subséquente. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.